El mecanizado CNC del acrílico se utiliza cuando las piezas requieren transparencia óptica, geometría de precisión y bordes más limpios de los que puede ofrecer el PMMA moldeado.
El acrílico (PMMA) ocupa un lugar único en el mecanizado CNC: ofrece una transparencia óptica similar a la del vidrio, se mecaniza con una formación de virutas limpia y cuesta una fracción de lo que cuestan el policarbonato o el PEEK. Sin embargo, también es frágil, sensible al calor y propenso a sufrir grietas por tensión si se mecaniza con avances y velocidades incorrectos. La diferencia entre un borde pulido con diamante y una esquina astillada suele reducirse a una carga de viruta de 0,05 mm y 500 rpm.
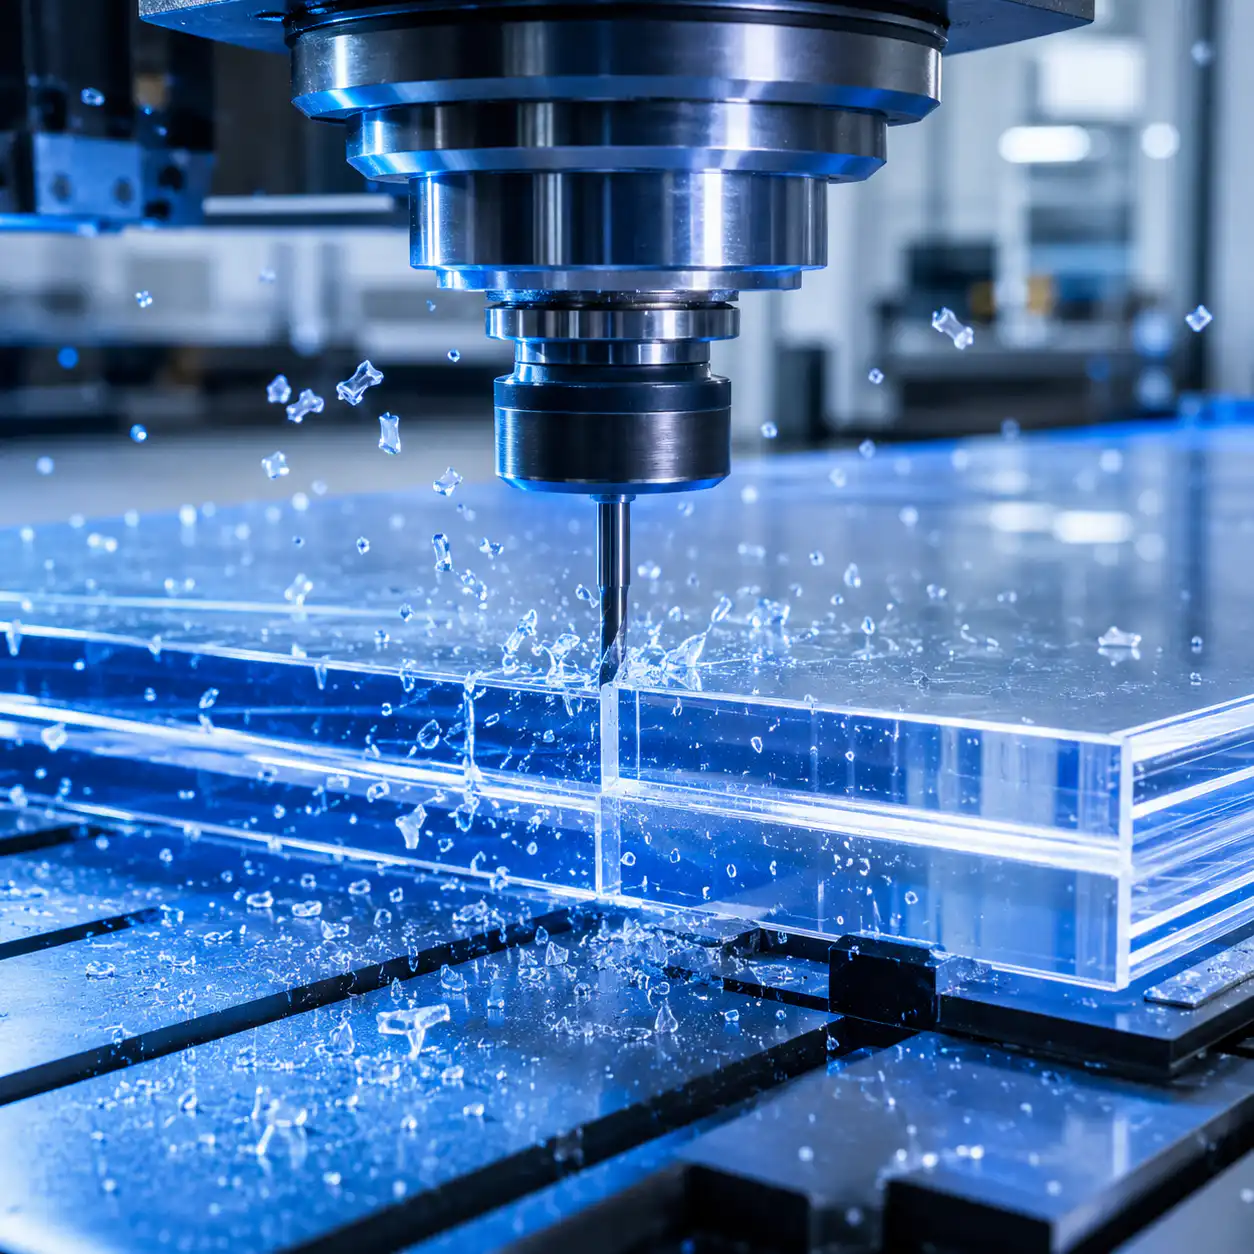
Esta guía aborda las herramientas específicas, las velocidades de avance, las estrategias de refrigeración y las técnicas de sujeción que permiten obtener acabados superficiales similares al cristal en piezas de acrílico sin que se produzcan grietas, astillas ni daños por calor. Tanto si mecanizas lentes ópticas, colectores médicos o componentes para expositores comerciales, los parámetros que se indican a continuación proceden de nuestra propia planta de producción.
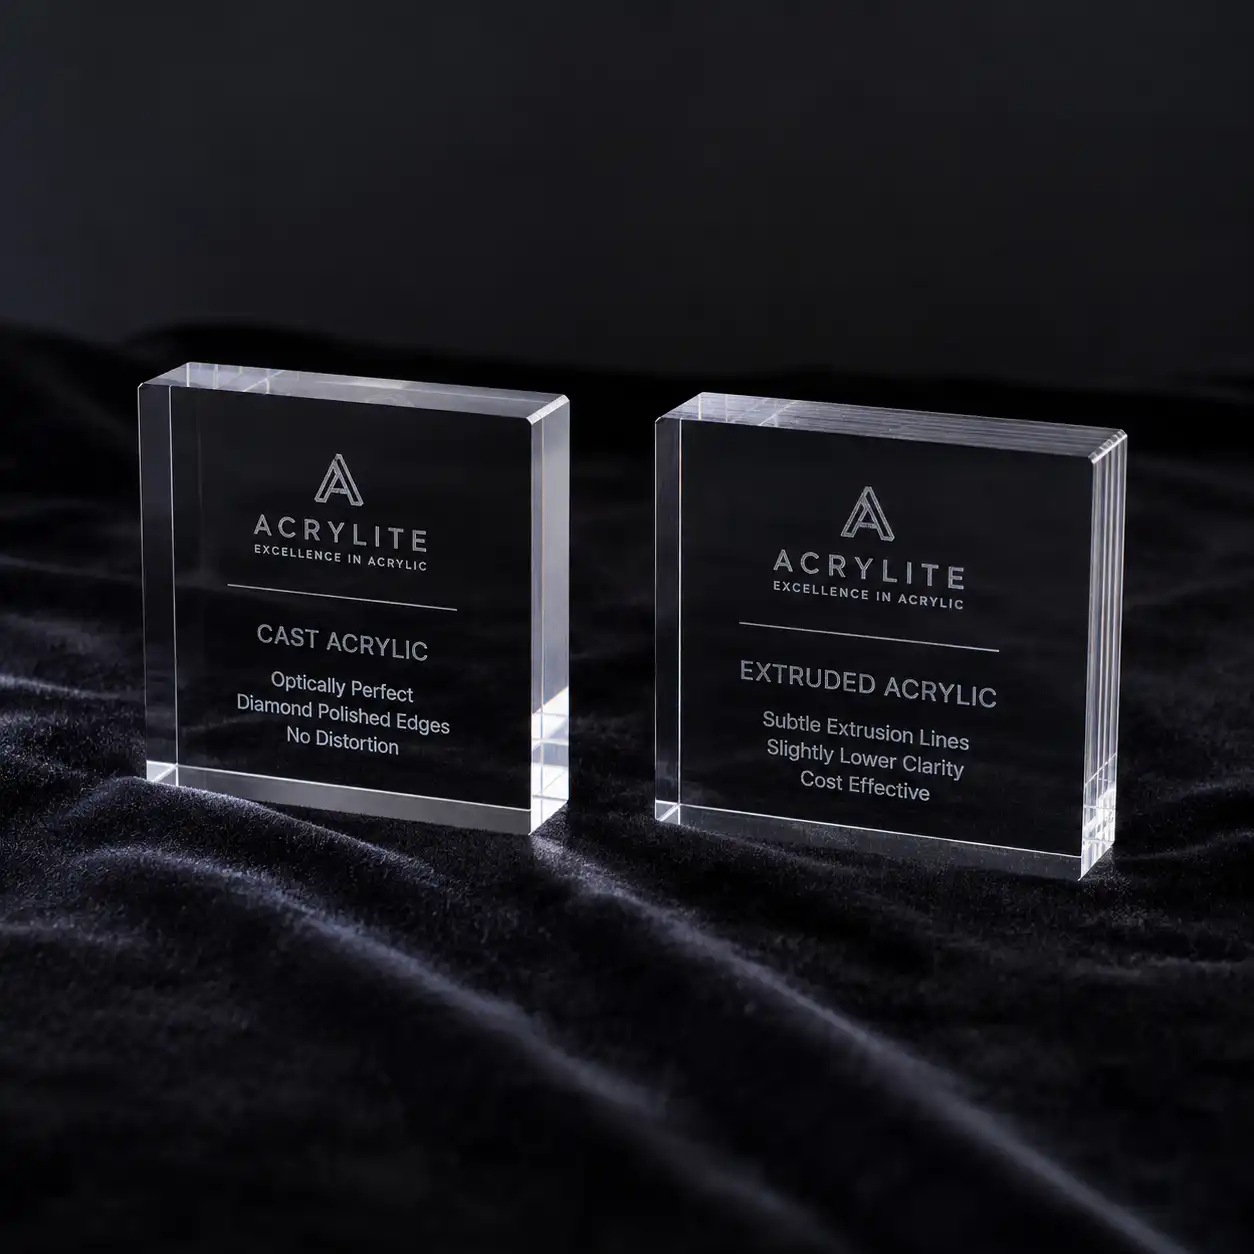
Acrílico moldeado frente a acrílico extruido: ¿cuál es mejor para mecanizar?
Acrílico moldeado es la primera opción para Mecanizado CNC. Su mayor peso molecular proporciona una mejor formación de virutas y reduce la fusión durante el corte. El proceso de fabricación con alivio de tensiones genera menos tensiones internas, lo cual es fundamental para que las piezas no se agrieten en el soporte de sujeción. Además, el acrílico fundido se pule hasta alcanzar una mayor transparencia tras el mecanizado y admite el pulido a la llama sin que se produzcan grietas superficiales.
Acrílico extruido Cuesta entre un 30 % y un 40 % menos, pero presenta una tensión residual más elevada y se ablanda a temperaturas más bajas (transición vítrea de ~105 °C frente a ~115 °C en el caso del acrílico fundido). Es apto para cortes sencillos de perfiles 2D y piezas de baja tolerancia, pero los detalles finos, las roscas y las cavidades profundas presentarán blanqueamiento por tensión o agrietamiento. En Nylon Plastic, utilizamos por defecto el acrílico fundido para todas las piezas mecanizadas con precisión y solo recurrimos al extruido cuando el cliente lo especifica por motivos de coste en geometrías sencillas.
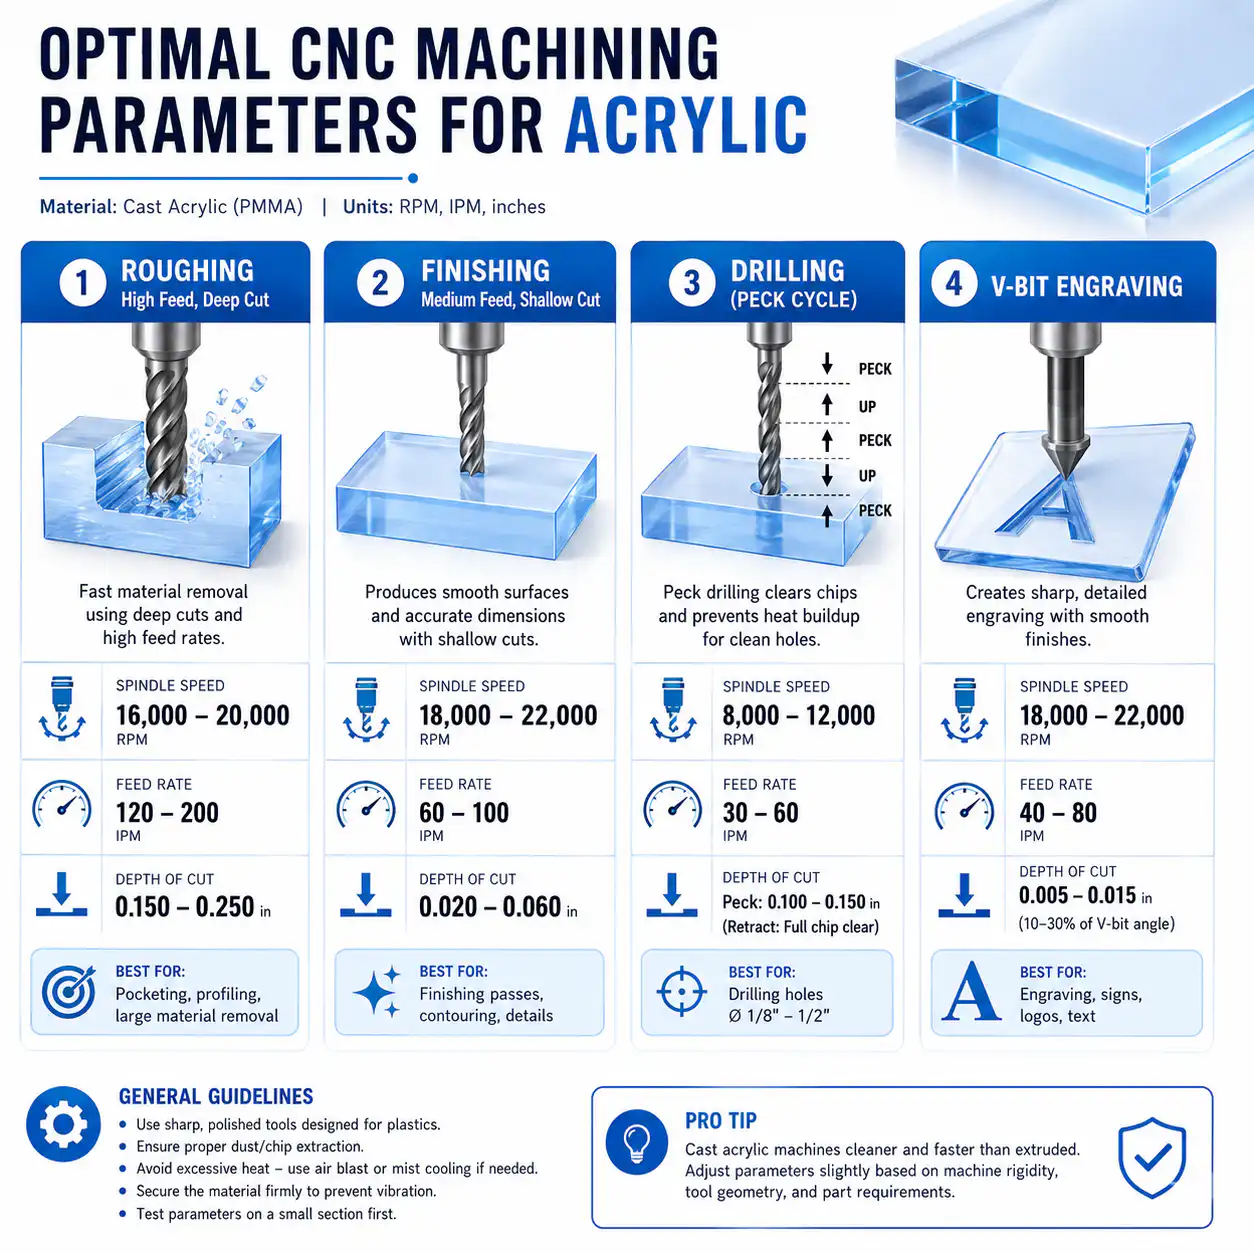
Parámetros de corte para acrílico en CNC
| Funcionamiento | Herramienta | Velocidad (RPM) | Avance (mm/min) | Profundidad de corte (mm) | Líquido refrigerante |
|---|---|---|---|---|---|
| Desbaste | EM de carburo de dos canales | 12,000-18,000 | 800-1,500 | 1.0-2.0 | Soplo de aire + niebla |
| Acabado | Carburo BN de 2 canales | 15,000-20,000 | 400-800 | 0.2-0.5 | Solo niebla |
| Perforación | Broca helicoidal de metal duro | 3,000-6,000 | 100-300 | Peck 1-2 mm/peck | Ciclo de «Mist + peck» |
| Grabado | De una sola ranura, 30° | 18,000-24,000 | 200-500 | 0.05-0.15 | Chorro de aire |
| Roscado | Fresa de rosca de metal duro | 6,000-10,000 | Hélicoidal | 0,1-0,2 por pasada | Lubricante en forma de niebla |
En el caso de un componente de acrílico fresado, consulta el Ámbito de los servicios de fresado CNC a la hora de preparar el plano y la lista de cantidades para el presupuesto.
Normas de diseño para el mecanizado CNC del acrílico
- Espesor mínimo de la pared: 1,5 mm: Las paredes más delgadas vibran bajo las fuerzas de corte y se agrietan. En el caso de paredes sin soporte de más de 10 mm de altura, aumente el espesor mínimo a 2,5 mm. Utilice nervaduras y refuerzos en lugar de paredes más gruesas para aumentar la rigidez.
- Radio de la esquina interior ≥ 0,5 mm: Las esquinas internas afiladas concentran la tensión y provocan grietas durante el mecanizado. Incluso un radio de 0,5 mm distribuye la carga y permite que la herramienta realice la transición de forma suave. En el caso de las piezas ópticas, especifica un mínimo de 1,0 mm para evitar marcas de tensión visibles.
- Profundidad de penetración de la herramienta inferior al 30 % del diámetro: Mantén el contacto radial por debajo del 30 % del diámetro de la herramienta en las pasadas de acabado. El ranurado completo genera un calor excesivo en el acrílico, lo que provoca que se derrita y que las virutas se suelden. Utiliza trayectorias trocoidales para ranuras profundas en lugar de penetraciones rectas.
- Fijación sin tensión puntual: Utiliza mandriles de vacío para piezas planas o tornillos de banco con mordazas blandas y almohadillas de contacto total. Nunca sujetes el acrílico directamente con mordazas de acero, ni siquiera con cuñas de metal blando. La carga puntual provoca microfisuras que se propagan durante el mecanizado. La cinta adhesiva de doble cara sirve para láminas finas, pero limita la profundidad de corte.
- Roscas: paso ancho, sin roscado: El fresado de roscas produce roscas más limpias que el roscado con macho en acrílico. Utiliza roscas UNC o métricas de paso grueso (mín. M3). Límite de profundidad de la rosca: 1,5 veces el diámetro. Los machos se atascan en el acrílico y provocan que la rosca se rompa; evítalos por completo en las piezas de producción.
- Recocido para el alivio de tensiones: El recocido previo al mecanizado a 80 °C durante 1 hora por cada 25 mm de espesor, seguido de un enfriamiento lento a 15 °C/hora, alivia la tensión interna. El recocido posterior al mecanizado es menos eficaz, ya que la tensión ya se ha fijado en los bordes mecanizados. Esto es fundamental para piezas con paredes delgadas o múltiples cavidades.
Utiliza el Guía de tolerancias de piezas de plástico para especificar en el plano las dimensiones críticas y los requisitos de inspección.
Matriz de aplicaciones industriales
| Industria | Piezas típicas | Material/Calidad | Requisito clave |
|---|---|---|---|
| Óptica y lentes | Conductores de luz, prismas, ventanas de sensores | PMMA moldeado, grado óptico | Superficie con una rugosidad Ra inferior a 0,05 μm, sin opacidad interna |
| Medicina y análisis clínicos | Chips microfluídicos, cubetas, colectores | Acrílico moldeado de clase VI según la USP | Resistencia química, apto para autoclave (ciclos limitados) |
| Comercio minorista y exposición | Expositores para puntos de venta, señalización, componentes para trofeos | Fundido o extruido (no crítico) | Bordes pulidos a la llama, nitidez del grabado en 3D |
| Fluido industrial | Mirillas, indicadores de caudal, carcasas de filtro | Acrílico moldeado, estabilizado frente a los rayos UV | Presión nominal, bordes compatibles con la unión con disolvente |
Marco de decisión sobre costes
Coste de los materiales: La lámina de acrílico fundido cuesta entre 12 y 18 dólares/kg (6-12 mm de grosor); la extruida, entre 8 y 12 dólares/kg. La diferencia de precio se reduce en el caso de las láminas más gruesas (>20 mm), en las que el acrílico fundido es la única opción.
Factores que influyen en el coste del mecanizado: Las máquinas para acrílico son entre un 30 % y un 50 % más lentas que las de aluminio debido a que tienen velocidades de avance más bajas y a las limitaciones en la profundidad de corte. Contornos 3D complejos El tiempo de mecanizado aumenta entre un 40 % y un 60 % en comparación con las formas prismáticas de 2,5D. El pulido a la llama supone un coste adicional de entre 2 y 5 dólares por borde visible en el caso del trabajo manual.
Regla de decisión: Para volúmenes de producción superiores a 500 unidades, el moldeo por inyección de acrílico (PMMA) resulta más rentable que el mecanizado CNC en cuanto al coste por pieza: entre 1,50 y 4,00 dólares frente a los 8-25 dólares del mecanizado. Sin embargo, el mecanizado CNC sale ganando para lotes de entre 1 y 200 unidades, prototipos y piezas que requieren una calidad de superficie de grado óptico que el moldeo no puede garantizar de forma constante.
Defectos habituales y soluciones
| Defecto | Apariencia | Causa principal | Solución |
|---|---|---|---|
| Grietas / astillas | Fractura en los bordes o esquinas durante el corte | Desviación de la herramienta >0,01 mm; profundidad de corte excesiva; tensión en el acrílico extruido | Utiliza acrílico moldeado; comprueba la excentricidad de la herramienta <0,005 mm; reducir el DOC en un 50 % |
| Fusión / engomado | Las virutas se adhieren a la superficie de la herramienta o de la pieza de trabajo | Refrigeración insuficiente; revoluciones por minuto demasiado altas para la velocidad de avance | Añade líquido refrigerante en forma de niebla; reduce las revoluciones por minuto (RPM) un 20 % o aumenta el avance para eliminar las virutas. |
| Acabado superficial deficiente | Superficie mecanizada con acabado mate, difuminado o esmerilado | Herramienta desafilada; recubrimiento inadecuado de la herramienta (el TiN se adhiere al acrílico) | Utiliza carburo afilado y pulido (sin recubrimiento o solo con recubrimiento DLC); herramienta nueva para la pasada de acabado |
| Inexactitud dimensional | Las piezas presentan desviaciones respecto a las tolerancias tras el desabrazado | Pieza deformada bajo presión de sujeción; expansión térmica | Utiliza un sistema de sujeción por vacío; deja que la pieza se enfríe entre 5 y 10 minutos antes de realizar la medición. |
Preguntas frecuentes
Acrílico moldeado frente a acrílico extruido: ¿cuál es mejor para el mecanizado CNC?
El acrílico fundido es más adecuado para el mecanizado CNC en casi todos los casos. Presenta una menor tensión interna, un mayor peso molecular, una mejor formación de virutas y una temperatura de reblandecimiento más alta (aprox. 115 °C frente a aprox. 105 °C). El acrílico extruido puede servir para el perfilado 2D sencillo en láminas gruesas (>10 mm), donde la tensión no supone un problema tan importante, pero hay que contar con más desperdicio y una menor calidad de superficie en los detalles finos.
¿Cómo puedo evitar que el acrílico se agriete durante el mecanizado CNC?
Cinco factores clave: (1) Utiliza siempre acrílico moldeado, nunca extruido. (2) Utiliza herramientas de carburo afiladas con una excentricidad inferior a 0,01 mm. (3) Mantén una profundidad de corte moderada: 1-2 mm para el desbaste y 0,2-0,5 mm para el acabado. (4) Evita la sujeción con carga puntual; utiliza mandriles de vacío o mordazas blandas. (5) Realiza un recocido previo a 80 °C en piezas en las que la tensión sea un factor crítico. Las grietas suelen deberse al estado de la herramienta o a la sujeción, no al material en sí.
¿Cuál es el mejor líquido refrigerante para el mecanizado CNC del acrílico?
Una ligera pulverización de refrigerante soluble en agua proporciona el mejor equilibrio entre refrigeración, evacuación de virutas y acabado superficial. Evita el uso de refrigerante a chorro, ya que el acrílico absorbe agua y se hincha ligeramente, lo que afecta a la precisión dimensional. Para grabados y cortes ligeros, basta con un chorro de aire comprimido. Nunca mecanices el acrílico en seco a velocidades de producción, ya que la acumulación de calor provoca que se derrita en cuestión de segundos. Los refrigerantes a base de alcohol pueden provocar fisuras en la superficie y deben evitarse.
¿Cómo se consigue una claridad óptica en las superficies de acrílico mecanizadas?
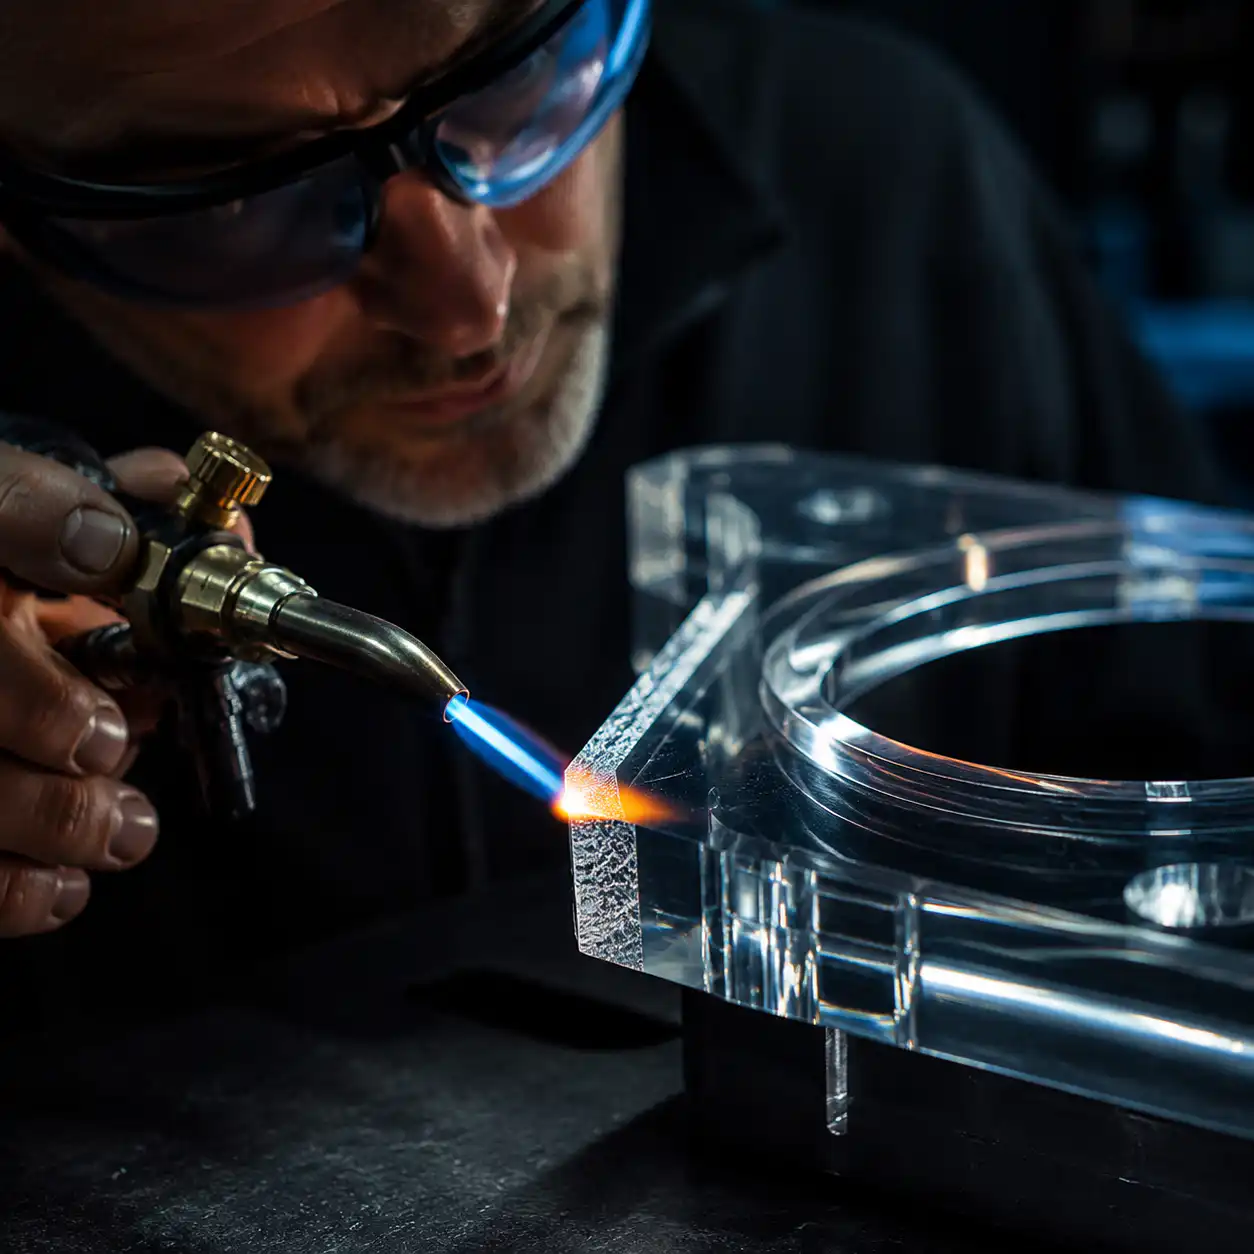
Para conseguir una verdadera claridad óptica, es necesario realizar un pulido tras el mecanizado. El proceso es el siguiente: (1) Mecanizar con una pasada de acabado a 0,2 mm de profundidad de corte (DOC) utilizando una herramienta de carburo nueva y pulida. (2) Lijar en húmedo con grano 600 → 1200 → 2000, avanzando en pequeños incrementos. (3) Abrillantar con un disco de algodón suave y un compuesto de pulido fino. (4) Para los bordes, el pulido a la llama con un soplete de hidrógeno y oxígeno proporciona una claridad similar a la del vidrio en una sola pasada, aunque requiere práctica para evitar el sobrecalentamiento. Las superficies torneadas con diamante en un torno pueden alcanzar un acabado óptico directamente sin necesidad de un pulido secundario.
Lecturas relacionadas
Solicitar una revisión de una pieza de acrílico mecanizada con CNC
Para el mecanizado CNC en acrílico de ventanas, cubiertas, paneles o componentes funcionales transparentes, envía el plano y los requisitos de visibilidad y montaje. Nylon Plastic puede evaluar el material de PMMA, el mecanizado, el acabado de los bordes y las medidas de protección necesarias en función del uso previsto de la pieza.
Qué hay que incluir y acordar antes de elaborar el presupuesto
¿Qué debe especificar una solicitud de presupuesto para el mecanizado CNC de acrílico en el caso de una pieza transparente?
Distinga las superficies ópticas y estéticas de los ajustes funcionales. Indique el tipo o color del PMMA, el espesor del material, las cargas de montaje, los productos químicos de limpieza y las marcas de mecanizado aceptables. Pregunte si el presupuesto cubre únicamente el mecanizado o también el pulido de los bordes, la manipulación con protección y la inspección del aspecto. Acuerde una referencia de muestra; el mero nombre del material no define por sí solo la calidad óptica del producto acabado.
- Indique el CAD, la revisión del plano, el tipo de PMMA o la alternativa autorizada, si se trata de material fundido o extruido, el color, el grosor, la cantidad, el destino y los plazos de entrega.
- Distinguir las superficies estéticas u ópticas de los ajustes funcionales; identificar los bordes visibles, las cavidades, los orificios, las roscas, las zonas pegadas y las marcas de mecanizado aceptables.
- Cargas de la Asamblea Estatal, productos químicos de contacto, productos de limpieza y temperatura de servicio. Acordar el método de pulido, el enmascaramiento, la película protectora y el embalaje antes de la aprobación.
- Utiliza una referencia física o una configuración de visualización definida para evaluar el aspecto; si el rendimiento óptico es importante, especifica los límites reales de ensayo y aceptación, en lugar de limitarte a solicitar un acabado transparente.
Fabricación y entrega:
- Fabricación de precisión: Más de 30 células de CNC y moldeo por inyección bajo un mismo techo
- Certificado según la norma ISO 9001:2015: Sistema de calidad certificado, informes de inspección completos
- Plazo de entrega de 15 a 25 días: Plazos de entrega rápidos, con opciones de envío urgente disponibles
- Envíos internacionales: Transporte aéreo y marítimo a Norteamérica, Europa y Asia
Compara el material en stock, el mecanizado, el pulido, la inspección y el embalaje en un mismo plano. Aprueba la muestra terminada en las condiciones de visualización y montaje acordadas antes de dar luz verde a los pedidos posteriores.