Personalización de los materiales de los moldes para herramientas de precisión
Elija entre acero para moldes, aluminio o insertos alrededor de la resina, teniendo en cuenta la geometría de la pieza, la producción prevista y el acabado. El desgaste, la corrosión, la refrigeración y el acceso para reparaciones pueden influir en la elección del utillaje. Utilice la comparación que figura a continuación para preparar una revisión del molde y, a continuación, confirme los requisitos de construcción y aceptación en el presupuesto.
El material del molde es la base; todo lo demás se construye a partir de él.
La calidad de un molde depende directamente del acero (o aluminio, o carburo) con el que se fabrica. El tiempo de ciclo, la uniformidad de las piezas, la periodicidad del mantenimiento de las herramientas y el coste por pieza dependen todos de esta única decisión. Una elección errónea del material no puede subsanarse con un mejor mecanizado ni con un control más estricto del proceso.
En esta página se recogen todos los materiales para moldes y utillaje disponibles a través de nuestra cadena de suministro —desde el P20 preendurecido estándar para moldes de uso general hasta el acero maraging para insertos de refrigeración conformes impresos en 3D—, junto con consejos prácticos sobre cuándo resulta rentable el uso de cada uno de ellos. Úsala para adaptar las especificaciones de tu molde al volumen de producción, al tipo de resina, a los requisitos de acabado superficial y a tu presupuesto.
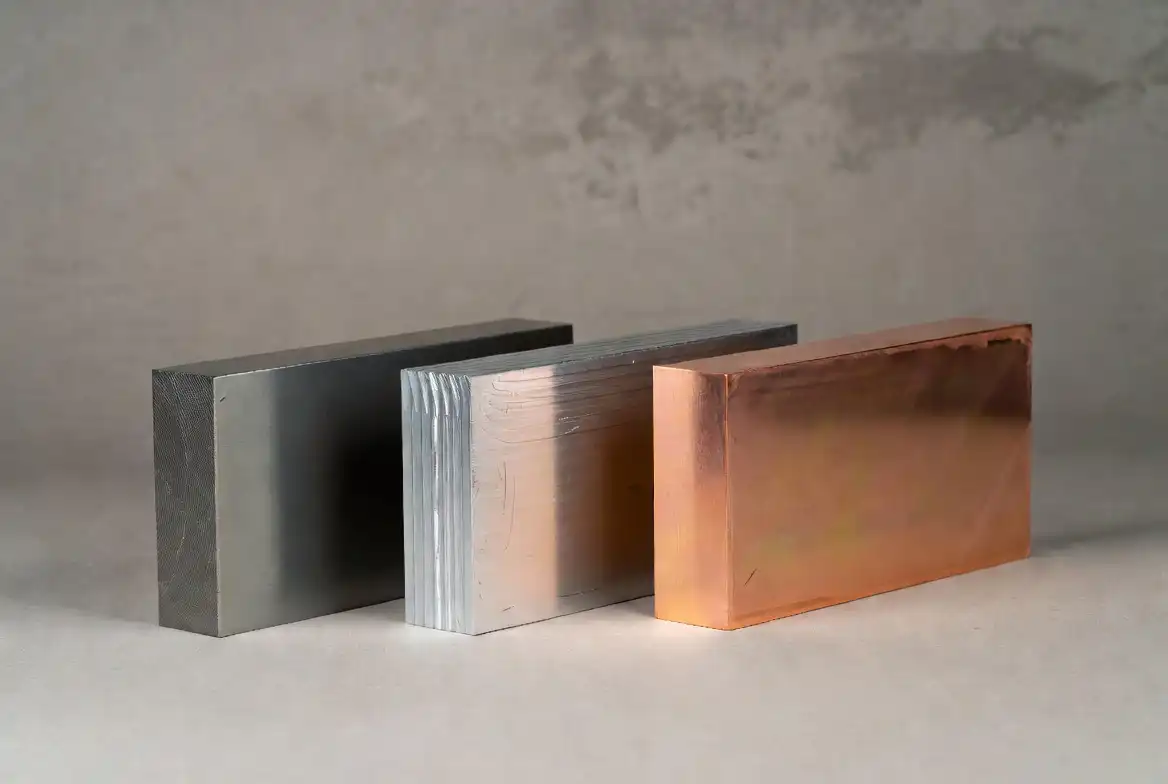
Comparativa completa de materiales para moldes
Especificaciones técnicas de los materiales para moldes estándar, endurecidos y especiales. Seleccione en función de la dureza, la resistencia al desgaste, la conductividad térmica, la capacidad de pulido y el coste relativo de las herramientas.
| Material | Dureza (HRC) | Conducción térmica. | Capacidad de pulido | Vida útil típica de la herramienta | Coste relativo | Lo mejor para |
|---|---|---|---|---|---|---|
| P20 (1,2311) | 28–32 (nivel pre-avanzado) | Moderado | Bueno (B-1+) | Entre 200 000 y 500 000 disparos | $$ | Moldes de inyección generales, volumen medio |
| H13 (1,2344) | 48–52 (endurecido) | Moderado | Bien | Entre 500 000 y más de 1 millón de disparos | $$$ | Fundición a presión con alto desgaste y altas temperaturas |
| 420 SS (1.2083) | 48–52 (endurecido) | Baja | Excelente (A-1) | Entre 500 000 y más de 1 millón de disparos | $$$ | Piezas transparentes, PVC, resinas corrosivas |
| 718H | 33–38 (nivel pre-avanzado) | Bien | Muy bien (A-2) | Entre 300 000 y 600 000 disparos | $$$ | Moldes grandes con acabado de alto brillo, para el sector de la automoción |
| NAK80 | 37–43 (nivel pre-avanzado) | Bien | Excelente (A-1+) | Entre 300 000 y 500 000 disparos | $$$ | Acabado espejo, óptico, cosmético |
| Aluminio 7075-T6 | ~150 HB (Brinell) | Excelente | Bueno (B-1) | Entre 5 000 y 50 000 disparos | $ | Prototipos, series cortas, plazos de entrega rápidos |
| AlMg3 (Aimonte) | ~80 HB | Excelente | Bien | Entre 3 000 y 20 000 disparos | $ | Prototipos transparentes, maquetas conceptuales |
| Cobre berilio | 36–42 (edades) | 3–4 veces el acero | Bien | Más de 200 000 (como encartes) | $$$$ | Insertos de alta temperatura, zonas de enfriamiento rápido |
| Carburo de tungsteno | 88-92 HRA | Alta | Limitado | Más de 2 millones de fotos | $$$$$ | Resinas abrasivas, reforzadas con fibra de vidrio, tiradas largas |
| Acero martensítico (1.2709) | 50-54 (edad) | Moderado | Muy bien | Entre 200 000 y 500 000 disparos | $$$$ | Moldes de refrigeración conformes impresos en 3D |
| Revestimiento DLC | >80 HRC (superficie) | N/A | Liso (bajo coeficiente de fricción) | Aumenta la base entre 2 y 5 veces | $$$ | Resinas adhesivas (TPE/TPU), agente desmoldeante |
Acero para herramientas: los materiales más versátiles
Los aceros para herramientas representan más del 80% de la producción de moldes de inyección. Cada calidad está optimizada para ofrecer un equilibrio diferente entre dureza, tenacidad, maquinabilidad y capacidad de pulido.
P20 — Generalista con formación previa
Se suministra con una dureza de 28–32 HRC y se puede mecanizar directamente sin necesidad de tratamiento térmico. Ideal para moldes de volumen medio (200 000–500 000 inyecciones) de PE, PP, ABS y nailon sin relleno. Admite el pulido SPI B-1 y texturas estándar.
No requiere tratamiento térmicoBuena mecanizabilidad
H13 — Campeón de trabajos en caliente
Templado a 48-52 HRC tras el mecanizado de desbaste. Dureza en caliente y resistencia a la fatiga térmica excepcionales. El estándar para la fundición a presión, las resinas de ingeniería de alta temperatura (PEEK, PPS) y los compuestos con relleno abrasivo.
Apto para altas temperaturasResistente al desgaste
Acero inoxidable 420: un aliado contra la corrosión
Templado a 48-52 HRC, con una excelente capacidad de pulido según la norma SPI A-1. Resiste la corrosión provocada por la desgasificación del PVC, los aditivos ignífugos y los entornos de trabajo húmedos. Es el estándar para moldes médicos y ópticos.
Acabado de espejoResistente a la corrosión
Moldes de aluminio: rapidez y rentabilidad
Las herramientas de aluminio sacrifican la durabilidad en aras de la velocidad. Un molde de 7075-T6 mecaniza el 70% hasta un 70 % más rápido que el P20, y su conductividad térmica, entre 3 y 4 veces superior, puede reducir los tiempos de ciclo entre un 15 % y un 25%. La rentabilidad favorece la creación de prototipos, los utillajes intermedios y la producción de bajo volumen.
| Propiedad | Aluminio 7075-T6 | Acero para herramientas P20 | Ganador |
|---|---|---|---|
| Tiempo de mecanizado | 1x (valor de referencia) | entre 2,5 y 4 veces más | Aluminio — 60–75% más rápido |
| Conductividad térmica | 130–160 W/m·K | 28–34 W/m·K | Aluminio: refrigeración entre 3 y 5 veces mejor |
| Duración típica de la herramienta | Entre 5.000 y 50.000 disparos | Entre 200 000 y 500 000 disparos | Acero: entre 10 y 40 veces más duradero |
| Techo pulido | SPI B-1 (semibrillante fino) | SPI A-2 (pulido brillante) | Acero: se puede conseguir un mayor brillo |
| Reparaciones y soldadura | Más difícil, menor resistencia | Reparación estándar mediante soldadura | Acero: más fácil de mantener |
| Coste de la herramienta (misma geometría) | $5.000–$15.000 | $15 000–$40 000 | Aluminio — 50–70% inferior |
| Reducción del tiempo de ciclo | 15–25%: enfriamiento más rápido | Situación inicial | Aluminio: menor coste por pieza |
Vida útil de las herramientas según el material y el volumen de producción
Número de inyecciones previsto en condiciones normales de funcionamiento y con un mantenimiento estándar. Las resinas agresivas (reforzadas con fibra de vidrio, con relleno mineral o ignífugas) reducen estas cifras entre un 30 y un 50%.
Materiales especiales: cuando los estándar no son suficientes
En caso de cargas térmicas extremas, compuestos abrasivos, geometrías de refrigeración complejas y problemas de desmoldeo por adherencia, estos materiales resuelven problemas que el P20 y el H13 no pueden resolver.
Insertos de cobre-berilio
Conductividad térmica de 105–130 W/m·K: entre 3 y 4 veces superior a la del acero para herramientas. Se instalan como insertos en cavidades en puntos críticos donde el tiempo de ciclo se ve limitado por la refrigeración. Amortización típica: reducción del tiempo de ciclo de 15–30% en piezas de paredes gruesas.
Enfriamiento más rápidoEstrategia de inserción
Cavidades de carburo de tungsteno
Dureza de 88–92 HRA con una resistencia al desgaste excepcional. Se utiliza para insertos de compuerta, bloques de canal y cavidades completas en el moldeo de nailon 30%+ relleno de fibra de vidrio, PPS o PEEK. La vida útil del molde supera los 2 millones de inyecciones, incluso con compuestos abrasivos.
Máxima resistencia al desgasteVida útil ultralarga
Acero maraging (1.2709) impreso en 3D
La fusión por láser en lecho de polvo (LPBF) permite crear canales de refrigeración conformes que siguen el contorno de la cavidad, algo imposible con el taladrado convencional. Reduce el tiempo de ciclo entre un 20 y un 30% y mejora la calidad de las piezas al eliminar los puntos calientes y reducir la deformación.
Enfriamiento conformalGeometría compleja
Cómo elegir el material adecuado para el molde
Tres factores que deben quedar definidos antes de comenzar el diseño del molde.
Determinar el volumen de producción
¿Menos de 10 000 disparos en total? El aluminio es, casi con toda seguridad, la respuesta correcta. ¿Entre 50 000 y 300 000? Acero preendurecido P20 o 718H. ¿Más de 500 000? H13 o acero inoxidable 420 con insertos endurecidos para las zonas de desgaste. La diferencia en el coste del material es mínima en comparación con el coste de un molde que se desgasta a mitad de la producción.
Analizar la resina
Cada familia de resinas ejerce una tensión diferente sobre el molde. El PVC desprende HCl corrosivo, por lo que requiere acero inoxidable 420 o cromado. El nailon reforzado con fibra de vidrio es abrasivo, por lo que requiere acero endurecido o carburo en las entradas de material. El TPE/TPU se adhiere; el recubrimiento DLC se amortiza solo con la reducción de los ciclos de aplicación del agente desmoldeante. El PP/PE sin relleno es menos exigente; el P20 es suficiente.
Definir los requisitos de acabado superficial
Si la pieza requiere un grado SPI A-2 o superior, el material del molde debe ser capaz de alcanzar ese pulido. El acero inoxidable 420 y el NAK80 son los referentes en cuanto a acabado espejo. El P20 alcanza como máximo un grado B-1. El aluminio no puede alcanzar los grados SPI A. Se pueden aplicar texturas (VDI, grano de cuero, motivos geométricos) a cualquier molde de acero, pero es posible que su vida útil sea más corta en el caso del aluminio.
Materiales para moldes según su aplicación industrial
Preguntas frecuentes
¿Cuánto más cuesta un molde de acero endurecido en comparación con uno de aluminio?
Compara presupuestos para la misma pieza, número de cavidades, acabado y alcance de la inspección. El acero, el aluminio, los insertos, el tratamiento térmico y el mantenimiento previsto influyen en el coste del utillaje. Es posible que el utillaje inicial más barato no resulte el más económico a lo largo de la tirada de producción prevista; pregunta cuáles son los supuestos en los que se basa cada opción.
¿Puedo empezar con aluminio y pasar al acero más adelante?
Se puede considerar el uso de utillaje de aluminio provisional mientras el diseño o las necesidades de producción sigan cambiando. Antes de optar por esa vía, hay que acordar la cantidad de muestras o del lote, las comprobaciones dimensionales, el desgaste previsto y el momento en el que se necesitaría un utillaje de producción. Un utillaje de acero posterior seguirá requiriendo su propio diseño y la aprobación de las muestras.
¿Qué material de moldeo debo utilizar para el nailon reforzado con fibra de vidrio (PA6-GF30)?
Revise con el fabricante de moldes el compuesto exacto, el refuerzo, la demanda de producción y las superficies críticas. Se deben evaluar conjuntamente el desgaste de la entrada y el canal de inyección, el material del núcleo y la cavidad, los insertos, la exposición a la corrosión y el acceso para el mantenimiento. Especifique el acero y el tratamiento propuestos en el presupuesto del utillaje, en lugar de seleccionar un utillaje basándose únicamente en el nombre de la familia de polímeros.
¿Están listos para la producción los moldes impresos en 3D (de acero maraging)?
Se puede considerar el uso de insertos fabricados mediante impresión 3D cuando la geometría de refrigeración interna u otra característica resulte difícil de mecanizar. Revise la aleación, el tratamiento térmico, el acabado, la inspección dimensional y las condiciones de servicio del inserto propuesto. No se trata de un sustituto automático de una cavidad fabricada de forma convencional; es necesario confirmar los requisitos de disponibilidad y aceptación para el utillaje concreto.
¿Necesitas que te recomienden un material para moldes?
Indíquenos el material de la pieza, el volumen de producción y el acabado superficial deseado. Le recomendaremos el sustrato óptimo para el molde y le proporcionaremos un presupuesto del coste del utillaje con opciones de materiales en diferentes rangos de precios.
No vendemos, comerciamos ni alquilamos sus datos personales. Puede ponerse en contacto con nosotros en cualquier momento para solicitar, actualizar o eliminar sus datos.