Fundamentos de la PA12: Estructura molecular y diferencias con la PA6 y la PA66
El PA12, conocido comercialmente como nailon 12, es un plástico técnico de poliamida con la fórmula molecular -[NH-(CH₂)₁₁-CO]n]-. Esta poliamida de cadena larga se distingue de las más comunes, el PA6 y el PA66, por su densidad de grupos amida significativamente menor. Mientras que el PA6 tiene un grupo amida cada seis átomos de carbono y el PA66 también tiene uno cada seis, el PA12 distribuye sus grupos amida a lo largo de once unidades de metileno, lo que da lugar a un cambio fundamental en el comportamiento del material.
Los segmentos de metileno no polares entre los grupos amida crean una cadena molecular más flexible que se pliega y se compacta de forma diferente a la de los nailon de cadena más corta. Esta flexibilidad reduce la polaridad global del polímero, lo que se traduce directamente en una menor absorción de humedad. El PA12 sin relleno absorbe aproximadamente entre 0,25 y 0,30% de agua en equilibrio en un entorno con una humedad relativa del 50%, frente a los 2,5 a 3,0% del PA6 y los 2,5% del PA66. Esta absorción de humedad drásticamente menor significa que el PA12 sufre cambios dimensionales mínimos en condiciones de humedad, lo que permite mantener tolerancias ajustadas sin necesidad del secado previo o el acondicionamiento posterior al moldeo que requieren el PA6 y el PA66.
A pesar de su menor densidad de amidas, el PA12 forma fuertes enlaces de hidrógeno intermoleculares que favorecen una elevada cristalinidad. Esta estructura cristalina, combinada con su cadena principal flexible, confiere al PA12 una combinación inusual de tenacidad, resistencia química y estabilidad dimensional que los nailon de cadena más corta no logran igualar. El punto de fusión del PA12, de aproximadamente 178 grados Celsius, es inferior al del PA6 (220 grados Celsius) y al del PA66 (260 grados Celsius), lo que permite utilizar temperaturas de procesamiento más bajas y reducir la tensión térmica durante el moldeo.
Acerca de nuestro suministro de plásticos técnicos
Como fabricante y exportador de plásticos técnicos con certificación ISO 9001 y sede en China, nos especializamos en suministrar nailon de alta calidad (PA6, PA66, PA12), poliacetal (POM), poliuretano termoplástico (TPU), polipropileno (PP) y compuestos técnicos especializados a compradores B2B de todo el mundo. Nuestros productos incluyen grados reforzados con fibra de vidrio, cargados con fibra de carbono, ignífugos y modificados a medida, adaptados a los requisitos de su aplicación. Gracias a nuestros laboratorios de ensayo internos y a un equipo dedicado de I+D, garantizamos una calidad constante en todos los lotes. Tanto si necesita grados estándar como formulaciones a medida, ofrecemos soluciones fiables en materiales para aplicaciones en los sectores de la automoción, la electrónica, la industria y los bienes de consumo.
Ventajas del refuerzo con fibra de carbono en el PA12
Aunque el PA12 sin relleno ofrece una excelente tenacidad y resistencia a la humedad, su rigidez y sus prestaciones térmicas no alcanzan los requisitos exigidos en muchas aplicaciones de ingeniería. El refuerzo con fibra de carbono soluciona estas limitaciones al introducir filamentos de carbono de alto módulo y alta resistencia en la matriz de PA12, creando así un material compuesto que aprovecha la resistencia química y la estabilidad dimensional del PA12, junto con las excepcionales propiedades mecánicas de la fibra de carbono.
Las fibras de carbono tienen un módulo de elasticidad de 230 a 600 GPa y una resistencia a la tracción de 3,5 a 7,0 GPa, valores que superan en varios órdenes de magnitud a los de la matriz de PA12. Cuando se incorporan en proporciones de entre el 10 y el 40% en peso, estas fibras soportan la mayor parte de las cargas aplicadas, lo que aumenta drásticamente la rigidez, la resistencia y la conductividad térmica, al tiempo que reduce la fluencia y la dilatación térmica. El resultado es un compuesto de ingeniería de alto rendimiento adecuado para componentes estructurales, instrumentos de precisión y aplicaciones industriales exigentes.
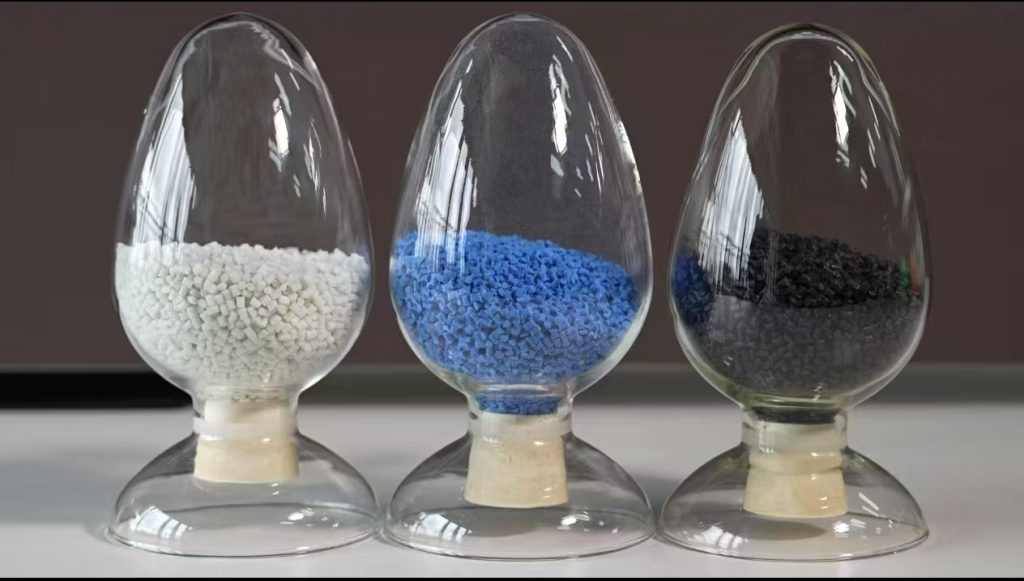
A diferencia del refuerzo de fibra de vidrio, la fibra de carbono también confiere conductividad eléctrica al compuesto. Esta propiedad permite la disipación electrostática (ESD) y el apantallamiento contra las interferencias electromagnéticas (EMI) en carcasas y recintos electrónicos, una capacidad que el PA12 reforzado con fibra de vidrio no puede ofrecer. El color, que va del gris oscuro al negro, de los compuestos de fibra de carbono también sirve como indicador visual natural del tipo de material en entornos de fabricación.
Mejoras en las propiedades mecánicas mediante el refuerzo con fibra de carbono
Resistencia a la tracción y rigidez
El PA12 sin relleno tiene una resistencia a la tracción de entre 48 y 55 MPa aproximadamente y un módulo de elasticidad de entre 1.200 y 1.500 MPa. La incorporación de fibra de carbono 20% aumenta la resistencia a la tracción hasta aproximadamente entre 100 y 120 MPa y el módulo de elasticidad hasta entre 6.000 y 8.000 MPa. Con una carga de fibra de carbono 30%, la resistencia a la tracción alcanza entre 130 y 150 MPa, con un módulo de entre 10 000 y 12 000 MPa. Estas mejoras suponen un aumento de entre 2,5 y 3 veces en la rigidez y de entre 2 y 3 veces en la resistencia con respecto al polímero base.
La rigidez específica (relación rigidez-peso) del PA12 reforzado con fibra de carbono es especialmente destacable. Con una carga de 30%, el compuesto tiene una densidad de aproximadamente 1,28 gramos por centímetro cúbico, frente a los 1,01 gramos por centímetro cúbico del PA12 sin reforzar. El aumento del módulo supera con creces el aumento de la densidad, lo que da como resultado un módulo específico superior tanto al del PA12 reforzado con fibra de vidrio como al del PA66 sin reforzar.
Rendimiento térmico
El refuerzo con fibra de carbono mejora significativamente el comportamiento térmico del PA12. La temperatura de deflexión térmica (HDT) a 1,82 MPa aumenta de aproximadamente 55 grados Celsius en el caso del PA12 sin relleno a entre 190 y 210 grados Celsius con una carga de fibra de carbono 30%. Esta mejora se debe a que las fibras restringen la movilidad molecular a temperaturas elevadas. La conductividad térmica también aumenta, pasando de aproximadamente 0,25 W/m-K en el caso del PA12 sin relleno a entre 0,5 y 0,8 W/m-K en los grados con relleno de carbono, lo que mejora la disipación del calor en aplicaciones electrónicas y de gestión térmica.
Resistencia a las arrugas y a la fatiga
El refuerzo con fibra de carbono reduce drásticamente la deformación por fluencia bajo cargas sostenidas. El PA12 sin relleno presenta una fluencia apreciable por encima de los 40 grados Celsius bajo cargas superiores a 10 MPa. Los grados rellenos con fibra de carbono muestran una fluencia mínima incluso a 80 grados Celsius bajo cargas de entre 30 y 40 MPa. Esta característica es fundamental para componentes estructurales como soportes, abrazaderas y carcasas que deben mantener la precisión dimensional bajo cargas a largo plazo.
La resistencia a la fatiga también mejora considerablemente. El PA12 con relleno de carbono soporta un número significativamente mayor de ciclos de carga antes de fallar en comparación con el polímero sin relleno, lo que lo hace adecuado para aplicaciones dinámicas, como engranajes, poleas y componentes de mecanismos alternativos.

PA12 reforzado con fibra de carbono frente a PA12 reforzado con fibra de vidrio
Tanto el refuerzo con fibra de carbono como el de fibra de vidrio mejoran las prestaciones mecánicas del PA12, pero ambos métodos dan lugar a compuestos con características distintas que se adaptan a diferentes requisitos de aplicación.
Rigidez y peso
A niveles de carga equivalentes, la fibra de carbono ofrece un módulo aproximadamente entre 30 y 50% mayor que la fibra de vidrio. Un compuesto de PA12 con fibra de carbono 30% alcanza un módulo de tracción de entre 10 000 y 12 000 MPa, mientras que un compuesto de PA12 con fibra de vidrio 30% suele alcanzar entre 6 500 y 8 000 MPa. La menor densidad de la fibra de carbono (1,78 g/cm³ para la fibra de carbono frente a 2,54 g/cm³ para el vidrio E) también implica que los compuestos con relleno de carbono son más ligeros. Un compuesto de PA12 con fibra de carbono 30% pesa aproximadamente 1,28 g/cm³, frente a los 1,38 g/cm³ del PA12 con fibra de vidrio 30%, una diferencia de unos 8% que resulta relevante en aplicaciones aeroespaciales y de automoción, donde el peso es un factor crucial.
Propiedades eléctricas
Quizás la diferencia funcional más significativa sea la conductividad eléctrica. La fibra de carbono es conductora de la electricidad, lo que hace que los compuestos de PA12 con relleno de carbono sean lo suficientemente conductores como para la disipación electrostática (ESD) y, con mayores concentraciones, para el apantallamiento electromagnético. La fibra de vidrio es aislante, por lo que el PA12 con relleno de vidrio sigue siendo un aislante. En el caso de las carcasas electrónicas, los componentes de sensores y las aplicaciones que requieren un comportamiento eléctrico controlado, esta diferencia por sí sola puede determinar la elección entre el refuerzo de carbono y el de vidrio.
Resistencia al desgaste y a la abrasión
La fibra de carbono ofrece propiedades autolubricantes de las que carece la fibra de vidrio. Los compuestos de PA12 con relleno de carbono presentan coeficientes de fricción más bajos y una mayor resistencia al desgaste frente a superficies metálicas. Esto convierte a la fibra de carbono en la opción preferida para superficies de apoyo, componentes deslizantes y aplicaciones en las que se produce contacto entre metal y polímero. La fibra de vidrio, por el contrario, puede resultar abrasiva y acelerar el desgaste de las superficies metálicas con las que entra en contacto en aplicaciones de deslizamiento.
Consideraciones sobre los costes
El refuerzo con fibra de carbono supone un sobrecoste significativo respecto a la fibra de vidrio. Dependiendo del tipo de fibra (módulo estándar frente a módulo alto) y del proveedor, el PA12 reforzado con carbono puede costar entre dos y cuatro veces más que sus equivalentes reforzados con vidrio. En aquellas aplicaciones en las que la mayor rigidez, el menor peso, la conductividad eléctrica o las propiedades autolubricantes de la fibra de carbono justifiquen el coste, la inversión se ve recompensada con un mejor rendimiento y mayor fiabilidad. En aplicaciones estructurales en las que el coste es un factor determinante y no se requiere la máxima rigidez, el PA12 reforzado con fibra de vidrio puede ofrecer una mejor relación calidad-precio.
Directrices de procesamiento para compuestos de PA12 con relleno de fibra de carbono
Requisitos de secado
Aunque el PA12 absorbe mucha menos humedad que el PA6 o el PA66, los grados reforzados con fibra de carbono deben secarse antes de su procesamiento para evitar defectos superficiales y garantizar unas propiedades mecánicas óptimas. Las condiciones de secado recomendadas son de 80 a 100 grados Celsius durante 3 a 4 horas, con el objetivo de alcanzar un contenido de humedad inferior a 0,10%. Las fibras de carbono no absorben humedad, por lo que los requisitos de secado dependen exclusivamente de la matriz de PA12.
Parámetros de moldeo por inyección
Los compuestos de PA12 reforzados con fibra de carbono se procesan a temperaturas de fusión de entre 220 y 260 grados Celsius, algo superiores a las del PA12 sin reforzar debido a la masa térmica y a la viscosidad que aportan las fibras. Se recomiendan temperaturas del molde de entre 60 y 100 grados Celsius; unas temperaturas más altas producen un mejor acabado superficial y una cristalinidad más uniforme. El material presenta una viscosidad de fusión mayor que la del PA12 sin relleno, lo que requiere presiones de inyección más altas y velocidades de llenado más rápidas para evitar inyecciones incompletas en las secciones de pared delgada.
Consideraciones sobre la orientación de las fibras
Las fibras de carbono se alinean en la dirección del flujo de material fundido durante el moldeo por inyección, lo que da lugar a propiedades mecánicas anisotrópicas. Las propiedades en la dirección del flujo son entre un 20 y un 40% mayores que en la dirección transversal. Esta anisotropía debe tenerse en cuenta en el diseño de las piezas, especialmente en el caso de los componentes estructurales en los que la dirección de la carga es predecible. La ubicación de la entrada de material debe optimizarse para alinear la orientación de las fibras con las trayectorias de carga principales. Cuando se requiere un comportamiento isotrópico, elementos de diseño como nervaduras y refuerzos orientados perpendicularmente a la dirección del flujo ayudan a equilibrar el rendimiento.
Desgaste de las herramientas
Aplicaciones clave en los sectores de la automoción, el sector aeroespacial y el sector industrial
Aplicaciones en el sector de la automoción
El PA12 reforzado con fibra de carbono se utiliza en una gama cada vez más amplia de aplicaciones automovilísticas que exigen una elevada rigidez, un peso reducido y estabilidad dimensional. Los componentes del sistema de combustible, entre los que se incluyen los racores de conexión rápida, los conectores de los conductos de combustible y las válvulas de gestión de vapores, aprovechan la resistencia química del PA12 combinada con la resistencia mecánica y la estabilidad térmica que aporta la fibra de carbono. Las carcasas de los sensores situados bajo el capó se benefician de la estabilidad térmica y las propiedades eléctricas de este compuesto. Los soportes estructurales, los componentes de los pedales y las piezas de la transmisión utilizan este material por su elevada relación resistencia-peso y su resistencia a la fluencia.
El cambio hacia los vehículos eléctricos ha ampliado las oportunidades de uso del PA12 con relleno de carbono en carcasas de módulos de batería, aislantes de barras colectoras y componentes de conectores de carga. La conductividad eléctrica de este compuesto proporciona una protección natural contra descargas electrostáticas (ESD) sin necesidad de recubrimientos o insertos conductores independientes.
Aeroespacial y aviación
En el sector aeroespacial, la reducción de peso es un factor clave en el diseño, lo que convierte al PA12 reforzado con fibra de carbono en una alternativa atractiva a los componentes metálicos. Los conductos para cables, las abrazaderas, los soportes y los elementos de fijación para paneles fabricados con PA12 reforzado con fibra de carbono reducen el peso al tiempo que mantienen el rendimiento mecánico y la resistencia al fuego exigidos por las normas de aviación. Su baja absorción de humedad garantiza la estabilidad dimensional ante las amplias variaciones de temperatura y humedad que se dan en los entornos aeronáuticos.
Industria y electrónica
Entre las aplicaciones industriales del PA12 reforzado con fibra de carbono se incluyen engranajes de precisión, jaulas de rodamientos, componentes de bombas y piezas para sistemas de transporte, en los que la combinación de baja fricción, alta rigidez y resistencia química proporciona una vida útil prolongada. En el sector de la electrónica, este material se utiliza para carcasas de blindaje contra interferencias electromagnéticas (EMI), cajas de sensores y cuerpos de conectores, donde se combinan la conductividad eléctrica, la estabilidad dimensional y la facilidad de procesamiento. La capacidad del compuesto para ser moldeado por inyección en geometrías complejas con elementos integrados reduce los pasos de montaje y el número de piezas en los conjuntos electrónicos.
Cómo elegir el porcentaje adecuado de fibra de carbono para tus necesidades
El nivel de carga de fibra de carbono en los compuestos de PA12 es la variable principal que determina el equilibrio entre coste, facilidad de procesamiento y rendimiento. Para seleccionar el porcentaje adecuado, es necesario evaluar las exigencias específicas de su aplicación.
Con una proporción de 10 a 151 de fibra de carbono TP3T, el compuesto ofrece una mejora moderada de la rigidez (entre 2 y 3 veces el módulo sin relleno), al tiempo que mantiene una resistencia al impacto razonable y un coste más bajo. Este rango resulta adecuado para aplicaciones en las que se requiere estabilidad dimensional y una rigidez ligeramente superior, sin necesidad de alcanzar el rendimiento completo de un compuesto altamente reforzado.
Con un contenido de fibra de carbono de entre 20 y 30%, el compuesto ofrece el nivel de rendimiento más habitual para aplicaciones de ingeniería. La rigidez alcanza entre 5 y 8 veces los niveles sin relleno, la temperatura de deformación calorífica (HDT) supera los 180 grados Celsius y la conductividad eléctrica resulta suficiente para aplicaciones ESD. Este rango de carga representa el mejor equilibrio entre rendimiento y facilidad de procesamiento para la mayoría de las aplicaciones de automoción, industriales y electrónicas.
Con una fibra de carbono de 30 a 40%, se alcanza la máxima rigidez y el máximo rendimiento térmico, pero la procesabilidad se vuelve más complicada debido a la elevada viscosidad de la masa fundida y a la rotura de las fibras durante la inyección. La resistencia al impacto disminuye a medida que el contenido de fibra supera el 30%. Este rango se reserva para aplicaciones estructurales muy exigentes en las que el rendimiento máximo justifica la dificultad de procesamiento y el mayor coste del material.
Consulta con tu proveedor para obtener fichas técnicas con las propiedades específicas de cada grado y recomendaciones de procesamiento. Realizar ensayos con la geometría real de la pieza y en condiciones de carga reales sigue siendo el método más fiable para validar la selección del grado antes de pasar a la producción en serie.
PREGUNTAS FRECUENTES
¿Cómo se sabe si el documento «Fundamentos del PA12: Estructura molecular y por qué difiere del PA6 y del PA66» se ajusta a una pieza?
Fundamentos del PA12: estructura molecular y por qué difiere del PA6 y del PA66. Un componente es adecuado cuando su capacidad de carga, rango de temperaturas, exposición a la humedad, comportamiento frente al desgaste y método de procesamiento se ajustan a las condiciones reales de uso.
¿Qué propiedades deben analizarse en el módulo «Fundamentos del PA12: estructura molecular y por qué difiere del PA6 y del PA66»?
Comprueba la resistencia mecánica, la rigidez, la resistencia a los impactos, la resistencia al calor, la absorción de humedad, la estabilidad dimensional, la fricción, el desgaste y la compatibilidad química.
¿Cuál es el mayor riesgo de selección en la asignatura «Fundamentos del PA12: estructura molecular y por qué difiere del PA6 y del PA66»?
El mayor riesgo es basarse en los valores de la ficha técnica sin tener en cuenta el entorno real, el método de procesamiento, la geometría de la pieza y el uso a largo plazo.
¿Cuándo se debe realizar la prueba «Fundamentos del PA12: estructura molecular y en qué se diferencia del PA6 y del PA66» antes de la producción?
Se recomienda realizar pruebas cuando la pieza esté sometida a cargas, calor, productos químicos, humedad, tolerancias estrictas, requisitos normativos o un nuevo entorno operativo.