Introducción: La trampa de la tolerancia
Un ingeniero diseña un soporte de montaje para un sensor. El sensor debe colocarse con una precisión de aproximadamente 0,5 mm. El soporte tiene cuatro orificios de montaje y un orificio guía. Para ir sobre seguro, el ingeniero establece las dimensiones todo con una tolerancia de ±0,02 mm. Cada orificio, cada borde, cada superficie.
Cita: $85 por pieza para 200 unidades. El responsable dice que es demasiado caro. Tras varias rondas de conversaciones con el proveedor, alguien pregunta: “¿Qué dimensiones de este plano deben tener realmente una tolerancia de ±0,02 mm?”
Respuesta: ninguna. La pieza completa podría tener una tolerancia general de ±0,1 mm, con un orificio crítico de ±0,05 mm. Presupuesto revisado: $28 por pieza. Mismo material, misma cantidad, misma función.
La «trampa de las tolerancias» es una realidad. Esta guía explica qué ofrece realmente el mecanizado CNC de precisión, cuándo es importante que las tolerancias sean estrictas y cómo especificar las piezas para obtener lo que necesitas sin pagar por una precisión que no vas a aprovechar.
Conceptos básicos y fundamentos
“El ”mecanizado CNC de precisión» abarca un amplio abanico de opciones, y la elección que se haga determinará el coste, el plazo de entrega y qué talleres pueden realizar el trabajo.
Mecanizado estándar: ±0,1 mm (±0,004″). Cualquier taller competente lo consigue sin pensárselo dos veces: con herramientas estándar, sin control térmico especial y sin sondas. Abarca el 80% de todas las características mecanizadas.
Mecanizado de precisión: De ±0,01 mm a ±0,05 mm (de ±0,0004″ a ±0,002″). Requiere portaherramientas de calidad, una sujeción estable de la pieza, compensación térmica y operarios que comprueben las dimensiones durante la producción. La mayoría de los talleres que anuncian “precisión” se centran en este ámbito: orificios de cojinetes, ajustes a presión, superficies de sellado y ubicaciones de pasadores de centrado.
Mecanizado de alta precisión: De ±0,005 mm a ±0,01 mm (de ±0,0002″ a ±0,0004″). Salas climatizadas, piezas de trabajo a temperatura estabilizada, medición durante el proceso con compensación automática. Todos los talleres que dice Afirman que tienen una precisión de ±0,005 mm, pero en realidad no pueden hacerlo. Los que sí pueden, cuentan con los informes correspondientes.
Ultraprecisión: Por debajo de ±0,005 mm. Rectificado, bruñido, lapeado: equipos especializados con escalas de resolución nanométrica. Una disciplina diferente.
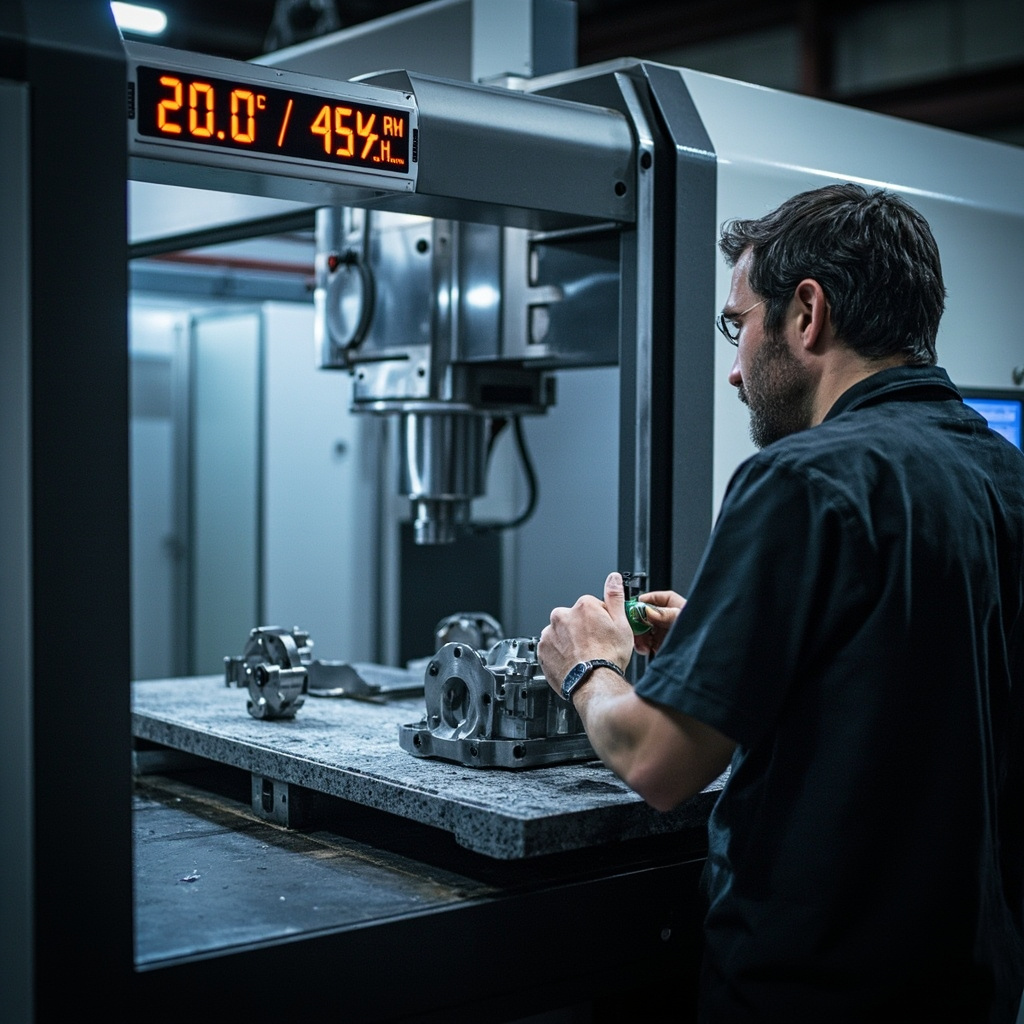
El problema fundamental de la física: expansión térmica. El aluminio se dilata 23 micras por metro por grado Celsius. Una pieza de 100 mm varía 2,3 micras por grado. Tu taller está a 20 °C, pero el husillo se calienta, el corte genera calor y hoy se ha abierto la puerta tres veces. Con una tolerancia de ±0,005 mm, estos efectos son apreciables.
Procesos y tecnologías clave
Arquitectura de máquinas-herramienta
La precisión empieza por la estructura de la máquina. Las máquinas con guías lineales son rápidas, pero tienen un límite de flexibilidad: se deforman unas micras bajo carga. Las máquinas con guías de cajón son más rígidas y amortiguan mejor las vibraciones, pero son más lentas. Para una precisión de ±0,01 mm, cualquiera de las dos opciones es válida. Para ±0,005 mm, lo ideal son las guías de cajón o las guías de rodillos de alta gama con retroalimentación de escala de vidrio en todos los ejes.
Sujeción de herramientas y excentricidad
Un portaherramientas CAT40 con una excentricidad de 10 μm convierte una tolerancia de ±0,005 mm en una quimera. La precisión exige el uso de portaherramientas de ajuste por contracción o hidráulicos con una excentricidad verificada inferior a 3 μm. El portaherramientas es la mejora de precisión más económica y la causa más habitual de pérdida de precisión.
Sujeción de piezas
¿Las mordazas del tornillo de banco llevan seis meses sin rectificarse? Error angular. ¿La pieza está sujeta con demasiada fuerza y se deforma? El orificio se mide redondo en la máquina, pero ovalado en la máquina de medición por coordenadas (CMM). La sujeción de precisión consiste en sujeción repetible y con poca tensión — a veces a medida, otras veces al vacío o magnéticas para piezas finas.
Medición durante el proceso
Comparación de la capacidad del proceso
| Tecnología | Tolerancia alcanzable | Lo mejor para | Repercusión en los costes | Limitación clave |
|---|---|---|---|---|
| Máquina de mecanizado vertical estándar (sin palpado) | ±0,05 – 0,1 mm | Mecanizado general | Situación inicial | Desviación dependiente del operador |
| Mecanizado con centro de control vertical (VMC) + palpado + compensación térmica | ±0,01 – 0,025 mm | Carcasas de precisión, orificios para rodamientos | +20-40% | Sigue estando limitado por la geometría de la máquina |
| Máquina de 5 ejes de gama alta (guías de cajón, escalas) | ±0,005 – 0,01 mm | Sector aeroespacial, cavidades de moldes | +80-150% | Requiere climatización |
| Taladrado con plantilla / rectificado con plantilla | ±0,002 – 0,005 mm | Patrones de orificios de precisión | entre 3 y 5 veces el valor de referencia | Geometría lenta y limitada |
| Rectificado cilíndrico | ±0,001 – 0,005 mm | Mujones del eje, diámetros de los cojinetes | 2-4 veces el coste de giro | Solo elementos cilíndricos |
| Afilado / Pulido | ±0,0005 – 0,002 mm | Orificios hidráulicos, superficies de estanqueidad | 3-6x, operación secundaria | Mejora la geometría, pero no la crea |
Cada reducción a la mitad del margen duplica aproximadamente el coste en alguna fase del proceso. Pasar de ±0,1 mm a ±0,01 mm supone un factor de 10: el coste se multiplica de forma geométrica, no lineal.
Aplicaciones industriales
| Industria | Solicitud | Material | Requisito clave | Ventajas de nylonplastic.com |
|---|---|---|---|---|
| Aeroespacial | Raíces de álabes de turbina, boquillas de combustible, accesorios estructurales | Inconel 718, Ti-6Al-4V, 17-4 PH | Características críticas de ±0,01 mm, informes de la FAI, certificados completos | Sondeo de 5 ejes + paquetes de documentación conformes con la norma AS9100 |
| Productos sanitarios | Interfaces de implantes, instrumentos quirúrgicos, componentes endoscópicos | Ti-6Al-4V ELI, 316LVM, PEEK | Ra ≤ 0,4 μm, trazabilidad de lotes | Cámaras con control de temperatura y procesos validados + seguimiento completo de los lotes |
| Semiconductor | Manipulación de obleas, cámaras de vacío, colectores de gas | 6061-T6, acero inoxidable 316L, cerámica | Planitud de 5 μm en 300 mm, sin partículas | Mecanizado compatible con salas blancas con protocolos de limpieza posteriores al proceso |
| Automatización robótica | Piezas para transmisiones armónicas, carcasas de articulaciones, soportes para codificadores | Al 7075-T6, acero inoxidable 440C, 4140 | Concentricidad del orificio del rodamiento ≤5 μm | El mecanizado de 5 ejes en una sola configuración elimina la acumulación de tolerancias en las características multifacéticas |
| Sector de la automoción (HP) | Cuerpos de inyectores, carcasas de turbocompresores, tren de válvulas | Acero 4140, 6061-T6, acero inoxidable 303 | Cpk funcional de alto volumen de ±0,015 mm | Células de producción con control de desviación basado en el SPC — Cpk ≥ 1,67 |
| Óptica / Instrumentación | Carcasas de lentes, soportes de espejos, cuerpos de interferómetros | 6061-T6, Invar 36, acero inoxidable 416 | Excentricidad axial ≤5 μm en las roscas | Se ha verificado el mecanizado con temperatura estabilizada de materiales con bajo coeficiente de expansión térmica (CTE) a 20,0 °C |
El denominador común: la precisión consiste en requisito funcional, Nunca se debe buscar la precisión por sí misma. Si tu característica no cumple una función que la requiera, utiliza una tolerancia general.
Selección de materiales: lo que realmente funciona
Aluminio (6061-T6, 7075-T6): El referente en precisión. Su alta conductividad transmite el calor a las virutas, mientras que las bajas fuerzas de corte reducen la deformación. El 7075-T6 ofrece una resistencia superior a la del 80% con una maquinabilidad prácticamente idéntica. Su principal enemigo: la dilatación térmica; una pieza de aluminio de 200 mm se dilata unos 4,6 μm por °C.
Acero inoxidable (303, 304, 316, 17-4 PH): El 303 es tu aliado para la precisión: el azufre hace que se comporte bien. Los 304 y 316 se endurecen por deformación; necesitas montajes rígidos y herramientas de carburo recubiertas y bien afiladas. No puedes “ir a ciegas” con las dimensiones: calcula el DOC real. El 17-4 PH en H1150 se mecaniza bien; en H900, tendrás que rectificar.
Aceros para herramientas (A2, D2, H13): Se puede mecanizar en estado recocido, pero tras el tratamiento térmico (58-62 HRC) hay que rectificarlo. Plan: mecanizado en bruto del material recocido dejando un margen de 0,2-0,5 mm, tratamiento térmico y rectificado de acabado. Intentar alcanzar una precisión de ±0,01 mm en acero para herramientas endurecido con puntas de metal duro es lento, caro y desgasta las herramientas.
Plásticos técnicos (PEEK, Delrin, Ultem): Módulo de elasticidad entre 50 y 100 veces inferior al de los metales: se deforman y recuperan su forma original. Es imprescindible utilizar herramientas afiladas con ángulo de inclinación positivo. El PEEK es el material más predecible. El Delrin es el mejor plástico polivalente para trabajos de precisión. El refrigerante puede provocar cambios dimensionales debido a la expansión térmica y a la absorción de humedad; en ocasiones, el mecanizado en seco ofrece resultados más predecibles.
Nota para aliviar el estrés: Las piezas laminadas, forjadas o fundidas presentan tensiones residuales. Al mecanizar 60% de la sección transversal, las tensiones se redistribuyen y la pieza se desplaza. Para obtener una precisión real con un margen significativo, especifique material sometida a tratamiento de alivio de tensiones. El sobrecoste de 10-15% es un seguro económico contra piezas que miden bien en la máquina pero mal en la máquina de medición por coordenadas (CMM).
Compromisos entre coste y rendimiento
Zona estándar (±0,1 mm): La planta de producción. Todos los talleres presentan sus ofertas. Estás pagando el material, el tiempo de máquina y el control de calidad básico.
Zona de precisión (±0,025 mm): +30-60% por pieza. Mejores portaherramientas, más cambios de herramienta, medición durante el proceso. La lista de proveedores se reduce a la mitad.
Zona de alta precisión (±0,01 mm): Entre 2 y 4 veces el valor de referencia. Climatización, sujeción específica de piezas, ciclos de sondaje, 100%. Solo pueden presentar ofertas los talleres que cumplan ~20%. Plazos de entrega más largos.
Zona de ultraprecisión (±0,005 mm e inferiores): 5-10x+. El ámbito del rectificado, el pulido y el lapeado. Hay muy pocos talleres y el modelo de negocio es totalmente diferente.
Rangos de precios reales (lote de 100 unidades, 6061-T6)
| Tipo de pieza | ±0,1 mm General | ±0,025 mm Crítico | ±0,01 mm en toda la superficie |
|---|---|---|---|
| Soporte sencillo (3 ejes, 2 configuraciones) | $18-25/unidad | $28-35/unidad | $55-75/unidad |
| Carcasa con orificios para rodamientos (4 ejes) | $45-60/unidad | $65-85/unidad | $120-160/unidad |
| Variedad compleja (5 ejes) | $85-120/unidad | $130-180/unidad | $250-350/unidad |
Cada nivel de tolerancia duplica, aproximadamente, el coste unitario. El soporte con tolerancia general $22 cumple con la tolerancia $65-75 con una precisión de ±0,01 mm. Esa es la diferencia entre un soporte y un componente de precisión: asegúrate de que realmente lo necesitas.
Un factor que incide mucho en los costes y que nadie tiene en cuenta: riesgo de rechazo. Unas tolerancias más estrictas implican un mayor número de lotes rechazados. Las piezas que miden +0,009 mm en una especificación de ±0,01 mm se encuentran técnicamente dentro de la tolerancia, pero están a 10% del límite; cualquier incertidumbre en la medición hace que no superen la prueba. Unas bandas de tolerancia más amplias ofrecen un margen frente a la deriva del proceso y los errores.
Normas de calidad y buenas prácticas
ISO 2768: Norma internacional sobre tolerancias generales. Grado «fino» (f): ±0,05 mm para medidas inferiores a 6 mm, aumentando progresivamente hasta ±0,2 mm para medidas superiores a 400 mm. La mayoría de los talleres de precisión utilizan por defecto la norma ISO 2768-m para las dimensiones sin tolerancia y reservan el grado «fino» o «explícito» para las características críticas. Indica la norma en tu plano: así evitarás discusiones.
GD&T: Es lo más importante en los trabajos de precisión. Una tolerancia lineal de ±0,01 mm en un orificio es una cosa; una posición real de 0,01 mm con MMC es algo totalmente distinto. La GD&T indica qué relaciones son importantes: perpendicularidad, paralelismo, perfil y excentricidad. Para piezas con múltiples características de precisión interrelacionadas, la GD&T no es opcional.
SPC: La diferencia entre “creemos que las piezas son buenas” y “el proceso es estable”. Cpk ≥ 1,33 para trabajos de precisión (aprox. 63 piezas defectuosas por millón); ≥ 1,67 para características críticas (aprox. 0,57 piezas defectuosas por millón). La diferencia en cuanto a la disciplina en la planta de producción entre esas cifras es significativa.
Primer artículo (FAI): Obligatorio en el sector aeroespacial (AS9102) y cada vez más habitual en los sectores médico y de defensa. Mide todas las dimensiones de la pieza #1 y documenta los resultados. Supone un coste adicional de $100-300. Detecta los problemas antes de que se conviertan en problemas en 100 piezas.
Lista de comprobación de control de calidad de precisión:
- Mantenimiento a temperatura constante: Más de 2 horas a 20 °C antes del acabado —especialmente en el caso del aluminio—.
- Instrumentos calibrados: Etiquetas actuales en micrófonos, calibres y máquinas de medición por coordenadas (CMM).
- Medición del estado libre: Quita la sujeción, deja que se relaje y, a continuación, mide.
- Documentar los pocos casos críticos: Completo en 1 pieza/lote; dimensiones críticas en el resto de la muestra 5-10%.
- Datos sobre tendencias: Si el diámetro interior se desvía gradualmente hacia el límite superior, se debe a el desgaste de la herramienta. Ajusta las compensaciones antes, y no después, de llegar al límite.
Primeros pasos: medidas prácticas
1. Identifica los “pocos elementos clave”.” Destaca únicamente las dimensiones que realmente requieran precisión: orificios de cojinetes, ajustes a presión, superficies de sellado y ubicaciones de pasadores. Si no puedes explicar ¿por qué? Si una cota requiere una tolerancia de ±0,01 mm, probablemente no sea así.
2. Utiliza GD&T cuando sea necesario. Posición real con MMC para patrones de orificios. Perfil de una superficie para contornos. Excentricidad para piezas giratorias. Estas indicaciones transmiten información funcional, no solo cifras.
3. Especifica el acabado superficial únicamente en las superficies funcionales. Ra de 0,8 μm en las superficies de sellado: necesario. Ra de 0,8 μm en la superficie exterior estética que se va a pintar: un gasto innecesario.
4. Solicita datos sobre la capacidad. No se trata de preguntar “¿están las piezas dentro de los límites de tolerancia?”, sino “¿cuál es el Cpk del diámetro interior?”. Un taller que pueda responder a esta pregunta está controlando su proceso. Un taller que diga “comprobamos cada pieza” puede que esté bien en cuanto a la tolerancia general, pero no en cuanto a la precisión.
5. Realizar un prototipo con las tolerancias de producción. No hagas prototipos con una tolerancia de ±0,1 mm para luego ajustarla a ±0,01 mm en la producción. Es posible que el taller que se encarga de los primeros no pueda hacerse cargo de los segundos. Solicita presupuestos para los prototipos con la tolerancia de producción, incluso si solo se trata de 5 piezas.
6. Indicar los requisitos de temperatura. Si la temperatura de funcionamiento de tus piezas difiere significativamente de los 20 °C, lo que importa es la precisión a esa temperatura de funcionamiento. Hazlo saber: es importante para aplicaciones aeroespaciales y de alto rendimiento.
Conclusión
El mecanizado CNC de precisión no consiste en comprar una máquina más sofisticada. Se trata de comprender qué dimensiones determinan el funcionamiento, comunicarlas con claridad y verificar que el proceso —no solo la pieza— esté bajo control.
El error que sale caro: las tolerancias se ajustan al máximo como medida de seguridad, no por motivos de ingeniería. El diseñador no está seguro de qué holgura se necesita, así que lo ajusta todo al máximo. El taller elabora el presupuesto en consecuencia. Nadie lo cuestiona hasta la reunión sobre el presupuesto.
Rompe ese círculo vicioso. Aplica precisión allí donde la función lo exija. Utiliza GD&T para comunicar las relaciones. Pide a los talleres datos sobre la capacidad del proceso, no solo informes de conformidad. Cada cero que añadas a una indicación de tolerancia añade un cero a la factura. Y cuando un buen taller se oponga a tolerancias innecesarias durante la elaboración del presupuesto, escúchalo. Está intentando ahorrarte dinero.
Pide presupuesto para tus piezas de precisión: sin conjeturas
Sube tu archivo STEP y tu plano. Indícanos qué elementos requieren realmente precisión y cuáles no. Te ofrecemos un presupuesto basado en lo que necesitas, no en lo que exige un plano con tolerancias excesivas. Celdas con control climático, mediciones durante el proceso y documentación FAI completa cuando sea necesario. Asesoramiento técnico incluido sin coste adicional.
PREGUNTAS FRECUENTES
When do tight CNC tolerances actually make sense?
Mecanizado CNC de precisión: Cómo funcionan realmente las tolerancias estrictas — La guía del ingeniero es la opción adecuada cuando la pieza requiere precisión en el mecanizado, superficies controladas, características repetibles y un material que se pueda mecanizar de forma fiable.
Which dimensions should be tightly toleranced and which should not?
Confirme la versión del dibujo, el grado del material, las tolerancias, la cantidad, las dimensiones críticas, el acabado superficial y los requisitos de inspección antes de iniciar la producción.
What usually drives the cost of precision CNC machining?
El coste suele venir determinado por el material, el tiempo de preparación, el tiempo de máquina, la dificultad de la tolerancia, la fijación, el acceso a las herramientas, el acabado, la inspección y la cantidad del pedido.
How can buyers reduce risk when specifying tight tolerances?
El riesgo para la calidad se reduce marcando claramente las características críticas, evitando tolerancias innecesariamente estrictas, confirmando la fabricabilidad en una fase temprana y utilizando datos de inspección para las dimensiones importantes.
Lecturas relacionadas
- Servicios de mecanizado CNC: descripción general de todas las capacidades
- Guía de materiales para el mecanizado CNC: propiedades, índices de mecanizabilidad y selección
- Servicios de acabado de superficies: desde el acabado tal y como sale de la máquina hasta el pulido espejo
- Diseño de productos para la fabricación: directrices de DFM que reducen los costes
- Mecanizado CNC del aluminio: calidades, velocidades y lo que realmente funciona
- Desbarbado en el mecanizado CNC: métodos, normas y lo que realmente necesitan tus piezas
- ¿Qué es el mecanizado CNC? Guía completa para ingenieros y compradores

