Los plásticos técnicos para altas temperaturas se eligen cuando una pieza debe conservar su resistencia mecánica, aislamiento, resistencia química o estabilidad dimensional tras la exposición al calor. El PEEK, el PEI, el PPS, el PPA y el LCP pueden ser adecuados, pero cada uno resuelve problemas distintos. La mejor opción depende del perfil de temperatura real, la carga, la exposición química, la geometría, el proceso de fabricación, el volumen y los requisitos de documentación.
El valor máximo indicado en la ficha técnica no es lo mismo que la temperatura de diseño segura. Hay que preguntar si la pieza está sometida a una carga continua, expuesta a picos térmicos breves, sometida a ciclos de calor y humedad, o si debe cumplir una norma de resistencia al fuego o dieléctrica con un espesor de pared definido. Un análisis de los materiales también debería determinar si el moldeo por inyección, el mecanizado CNC u otro método pueden producir la geometría y las condiciones de inspección requeridas.
Empieza por el estado de servicio
| Requisito | Qué definir | ¿Por qué cambia la selección? |
|---|---|---|
| Temperatura | Temperatura continua, temperatura máxima, tiempo de permanencia y ciclos térmicos | Los datos sobre la deflexión térmica y los de fusión a corto plazo o de transición vítrea no describen la misma condición. |
| Carga mecánica | Carga estática, impacto, vibración, fluencia y dirección de la carga | El refuerzo y la orientación de las fibras pueden ser más importantes que la resistencia a la tracción nominal |
| Medio ambiente | Exposición al agua, al vapor, a los combustibles, a los productos de limpieza, a los ácidos, a las bases, a los disolventes y al oxígeno | La resistencia química puede variar en función de la temperatura, la tensión y el tiempo de exposición. |
| Cumplimiento normativo | Requisitos relacionados con el fuego, el humo, los materiales dieléctricos, el ámbito médico, el sector alimentario o requisitos específicos del cliente | El grado exacto, el color y el espesor de la pared pueden ser determinantes para la homologación. |
Resumen de la selección de materiales
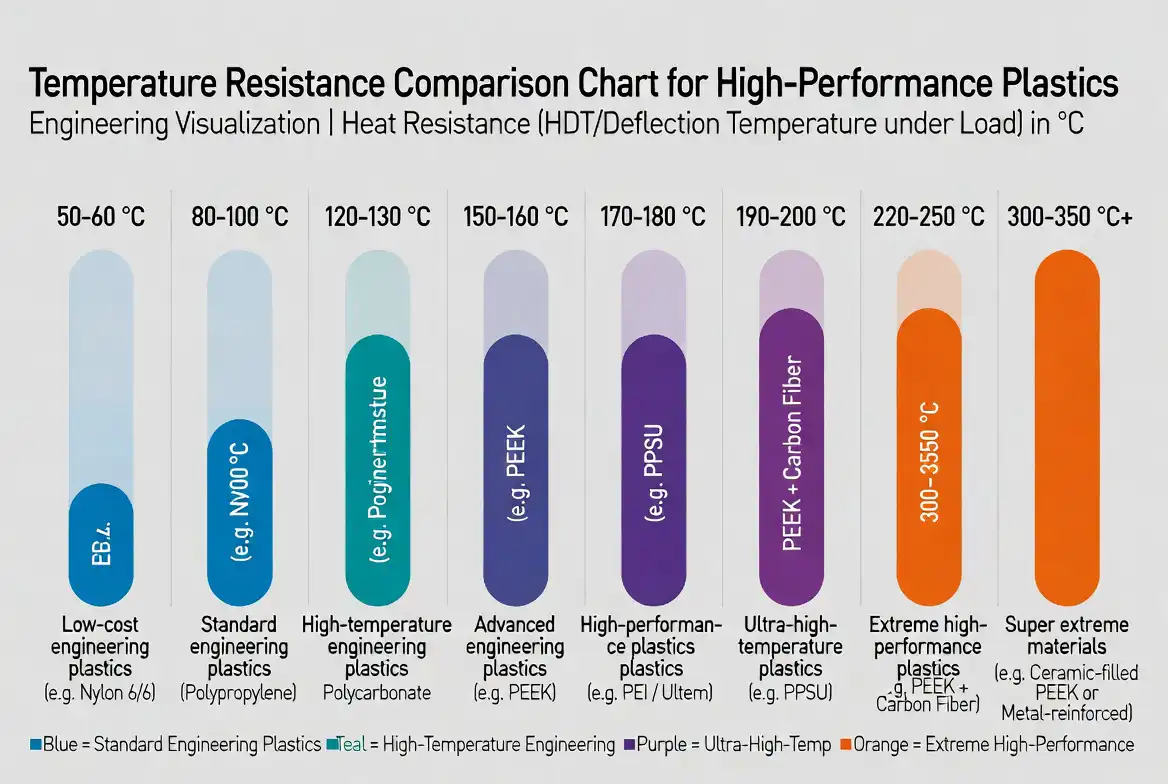
| Familia de materiales | Se suele tener en cuenta para | Principales puntos fuertes | Principales riesgos |
|---|---|---|---|
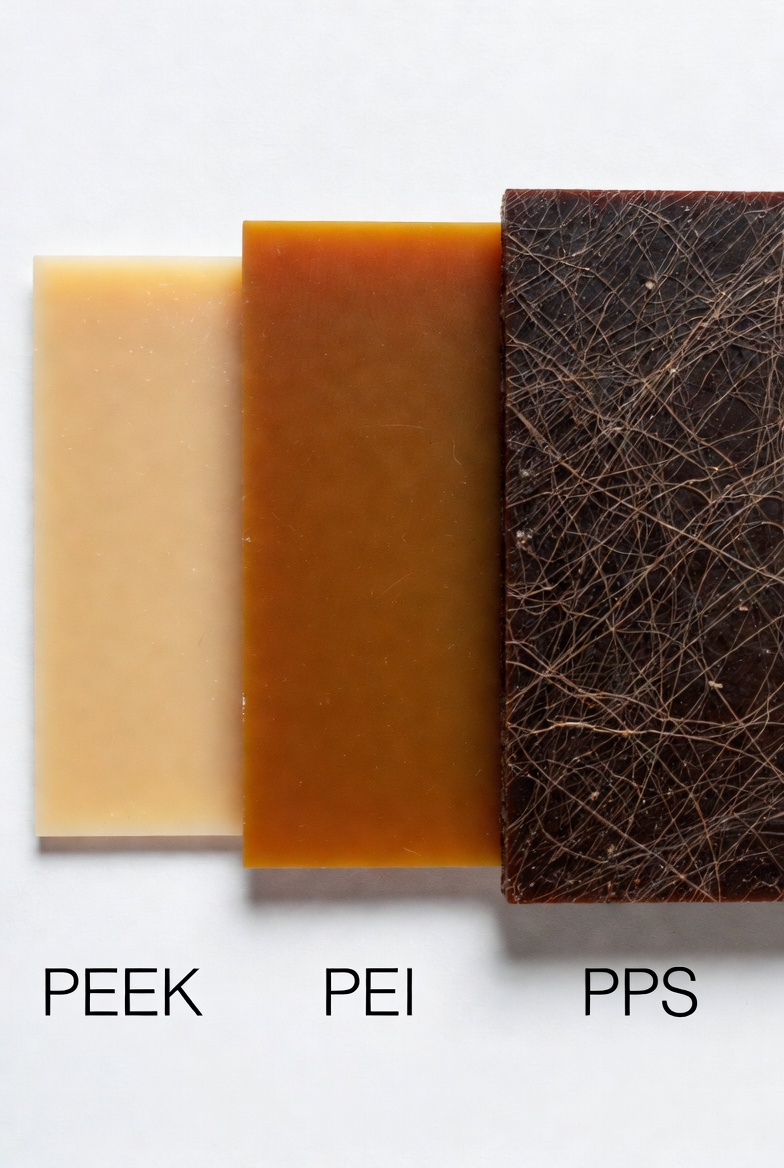
| PEEK | Calor intenso, productos químicos, desgaste y esterilización | Resistencia a altas temperaturas, resistencia química, comportamiento frente a la fatiga y al desgaste | Alto coste de la resina y de la transformación; control exigente del secado, del utillaje y del moldeo |
| PEI / Ultem | Componentes eléctricos, accesorios, carcasas y piezas moldeadas resistentes al calor | Procesamiento amorfo, estabilidad dieléctrica y comportamiento frente al fuego en los grados adecuados | Agresión por fisuración por tensión con determinados productos químicos; humedad y requisitos de secado específicos para cada tipo de hormigón |
| PPS | Piezas para procesos químicos, componentes del compartimento del motor de los vehículos y piezas eléctricas | Baja absorción de humedad, resistencia química y estabilidad dimensional | Los grados sin relleno pueden ser frágiles; los grados reforzados son direccionales y abrasivos para las herramientas |
| PPA | Piezas estructurales y de automoción para altas temperaturas con un precio competitivo | Rigidez útil y rendimiento térmico a un coste inferior al del PEEK | La humedad, la hidrólisis, la variación de calidad y la fluencia a largo plazo requieren una validación |
| LCP | Conectores de pared delgada, elementos de gran precisión y componentes eléctricos de alta velocidad | Excelente fluidez, baja contracción y buen rendimiento eléctrico a altas temperaturas | La anisotropía, la resistencia de la línea de soldadura y la orientación de la entrada pueden ser factores determinantes en el diseño |
Se trata de indicaciones de selección, no de garantías universales sobre las propiedades. El grado exacto, el refuerzo, el color, el espesor de la pared y el estado de acondicionamiento deben figurar en la solicitud de presupuesto. Para las piezas de PEEK fabricadas mediante mecanizado CNC, consulte el Guía de mecanizado CNC del PEEK. Para conocer los criterios de calificación y las decisiones sobre el proceso del PEI, consulta el Guía de materiales PEI Ultem.
Cuándo es más adecuado utilizar PEEK, PEI, PPS, PPA o LCP
Elige el PEEK cuando la combinación de calor, exposición a sustancias químicas, desgaste y esfuerzo mecánico deje poco margen. A menudo resulta adecuado para aplicaciones exigentes, como asientos de válvulas, juntas, cojinetes, componentes de bombas, accesorios para altas temperaturas y determinadas piezas médicas o aeroespaciales. La decisión de compra debe tener en cuenta el coste del secado, el tratamiento a alta temperatura, los materiales de las herramientas, el mecanizado y la inspección. Un polímero más económico puede ser suficiente si la carga real y la exposición son moderadas.
Elige el PEI cuando el rendimiento eléctrico, la resistencia al fuego y las características dimensionales sean importantes a temperaturas elevadas. El PEI suele ser una opción práctica para conectores, bobinas, carcasas de sensores, accesorios y componentes moldeados que requieren un polímero amorfo de alto rendimiento. Comprueba cuidadosamente el entorno químico, especialmente en lo que respecta a cetonas, disolventes clorados y bases fuertes. El Comparación entre PEEK y PEI resulta útil cuando ambas familias parecen viables.
Elige el PPS cuando la resistencia a la exposición a sustancias químicas y la estabilidad frente a la humedad sean más importantes que la resistencia al impacto. El PPS reforzado con fibra de vidrio permite fabricar componentes rígidos y dimensionalmente estables en entornos agresivos. Antes de la aprobación definitiva, se deben revisar la orientación de la entrada de material, las líneas de soldadura y los modos de rotura por fragilidad. Utilice piezas representativas durante los ensayos, ya que una muestra plana de material no puede reproducir la misma orientación del flujo ni la tensión de la inserción.
Elige el PPA cuando el programa requiera un material de ingeniería resistente a altas temperaturas, pero el coste del PEEK no resulte justificado. El PPA puede dar buenos resultados en piezas reforzadas para la automoción y la industria, pero su comportamiento frente a la humedad y la hidrólisis debe adaptarse a la aplicación. Choose LCP when thin-wall flow, fine pitch, low shrinkage and electrical performance are the primary constraints. LCP is not simply a lower-cost substitute for PEEK or PEI; its value comes from its flow and precision behavior.
Processing and design risks
High-temperature polymers are less forgiving of moisture, residence time, venting and mold-temperature variation. Confirm the resin supplier’s drying window and transfer time. For injection molding, review mold temperature, fill speed, packing, cooling balance, gate location, weld lines and ejection. For CNC machining, confirm stock condition, tool wear, clamping force, heat generation, residual stress and the free-state condition during inspection.
- Keep wall thickness transitions gradual and use radii at internal corners.
- Place gates and weld lines away from the highest mechanical or sealing loads.
- Use the actual resin grade and reinforcement direction in flow and tolerance review.
- Define draft and ejection surfaces before approving texture or deep pockets.
- Separate cosmetic acceptance from functional acceptance at high-temperature surfaces.
- Measure critical features after conditioning or thermal exposure when fit depends on them.
How to prepare a high-temperature plastics RFQ
Send the CAD model, controlled drawing, resin or performance target, temperature profile, load case, chemical list, quantity, process preference, finish, color, critical dimensions and required documentation. State whether the part will be molded, machined or used as a prototype. Ask the supplier to identify the proposed grade, drying condition, tool or stock requirement, inspection method and any features that need a tolerance or material review.
For parts exposed to chemicals, provide concentration, temperature, exposure time, pressure, stress state and cleaning cycle. For electrical parts, include dielectric, flame, tracking or insulation requirements and the wall thickness at the critical location. For regulated applications, agree the exact grade and records before the purchase order rather than treating a polymer family name as approval evidence.
Qualification by process route
Injection molding is usually the preferred route for repeat quantities when the geometry, grade and annual demand justify a dedicated tool. The mold needs appropriate steel, heating, cooling, venting, ejection and surface treatment for the selected resin. A high-temperature material can produce acceptable plaques while still showing weld-line weakness, sink, flash or dimensional drift in the real part. Approve the mold with production-representative samples and inspect the critical features across the agreed cavity and process range.
CNC machining can be the better route for prototypes, low volumes, large sections or parts that need local precision without tooling. It introduces its own risks: stock may contain residual stress, thin walls may relax after clamping and the material can heat during cutting. Rough-machining, stress relief when appropriate, finish-machining and free-state inspection should be considered in the process plan. A hybrid route can machine sealing or bearing surfaces after molding when that is more economical than tightening the entire mold.
For procurement, compare suppliers on the complete route rather than resin availability alone: grade traceability, drying equipment, mold or stock capability, inspection records, pilot approval and change control all affect the delivered risk.
When the part is used near its thermal limit, qualify the complete assembly rather than the polymer alone. Check fasteners, inserts, seals, adhesives, lubricants and neighboring metals for different expansion rates or chemical response. Record the load applied during the thermal cycle and recheck fit, torque, leakage, insulation and movement after exposure. This converts a material choice into an evidence-based part approval.
Preguntas frecuentes
¿Cuál es, en general, el mejor plástico resistente a altas temperaturas?
No existe un material que sea el mejor en todos los casos. El PEEK ofrece una amplia combinación de prestaciones térmicas, químicas y mecánicas, mientras que el PEI, el PPS, el PPA y el LCP pueden ser mejores opciones cuando el requisito principal sea el rendimiento eléctrico, la estabilidad química, el coste, el flujo en paredes delgadas o el control dimensional.
¿Es el PEI más barato que el PEEK?
El PEI suele ser más económico de adquirir y procesar que el PEEK, pero la comparación depende del tipo de material, la cantidad, el utillaje, el mecanizado, el secado, la inspección y el coste de los fallos. Ten en cuenta las condiciones de servicio requeridas, en lugar de basarte únicamente en el precio de la resina.
¿Se pueden moldear por inyección los plásticos resistentes a altas temperaturas?
Sí. El PEEK, el PEI, el PPS, el PPA y el LCP se moldean por inyección en grados adecuados, pero cada uno de ellos requiere un intervalo controlado de secado, fusión, moldeo, ventilación, enfriamiento y expulsión. El molde y la máquina deben ser compatibles con el polímero seleccionado.
¿Qué información se necesita para elegir un plástico resistente a altas temperaturas?
Indique la temperatura continua y máxima, la carga, la exposición a sustancias químicas, la humedad o el vapor, los requisitos eléctricos o de seguridad contra incendios, la geometría, la cantidad, la ruta del proceso, las tolerancias y los registros de inspección o de cumplimiento necesarios.
¿Cómo deben inspeccionarse las tolerancias de los plásticos resistentes a altas temperaturas?
Utilice puntos de referencia controlados, una condición definida de la pieza y un método adecuado para la característica. En el caso de piezas críticas, realice la inspección tras el secado, el acondicionamiento o una exposición térmica representativa, y compare el resultado con los requisitos de ensamblaje correspondientes.