Diseño del sistema de ventilación en el moldeo por inyección Debe liberar el gas desplazado en los puntos exactos de final de llenado sin provocar un efecto flash ni dañar la superficie de separación. La ventilación influye en la presión de llenado, las marcas de quemadura, el efecto diésel, la resistencia de la línea de soldadura, los llenados insuficientes, la repetibilidad dimensional y el equilibrio de la cavidad. Un sistema de ventilación que funcione durante la primera prueba pero que se obstruya con resina, fibra o condensación no es una solución apta para la producción.
Para un comprador, la revisión de la ventilación debe indicar dónde se prevé que termine el aire, cómo llega el gas al exterior, cómo se limpia la ventilación y cómo se verificará el resultado. La profundidad de la ventilación debe seleccionarse en función de las condiciones de la resina y del utillaje, y no copiarse como un valor universal. Revisa las ventilaciones teniendo en cuenta la entrada de material, la dirección del flujo, las nervaduras, los salientes, los insertos, la línea de separación, la expulsión y la norma estética aprobada.
La función técnica de la ventilación
| Objetivo de la ventilación | Qué controla | Pruebas que deben revisarse | El riesgo cuando se pasa por alto |
|---|---|---|---|
| Liberación de gas | Presión y desplazamiento de aire al final del llenado | Mapa del extremo de flujo, tramos cortos y trayectoria de ventilación | Quemaduras, soldaduras cortas, alta presión o soldaduras defectuosas |
| Control de Flash | Profundidad de los orificios de ventilación, sellado de las superficies y de la línea de separación | Resina, presión, marca azul y destello de prueba | Fuga en el conducto de ventilación, desajuste o un conducto de ventilación que no se puede mantener |
| Mantenimiento | Rendimiento de la trayectoria del gas frente a la producción | Comprobaciones de acceso, frecuencia de limpieza, contaminación y caudal | Quemaduras recurrentes, desviaciones y variaciones entre cavidades |
| Reportaje especial | Espacio libre alrededor de las nervaduras, los salientes, los insertos y los huecos ciegos | Simulación de flujo, análisis de «short shots» y mapa de ventilación local | Efecto «dieseling», llenado incompleto o líneas de punto débiles |
| Validación | Relleno y estado de la superficie repetibles | Mapa de la ubicación de las quemaduras, presión, comparación de cavidades y muestras | Los ajustes del proceso ocultan un problema en la interfaz del molde |
Utiliza el Guía de marcas de quemaduras para el diagnóstico de los síntomas. El guía de línea de separación explica cómo interactúan la zona de ventilación y el soporte de cierre. El canal de colada y guía de colada resulta útil cuando el equilibrio entre la presión y el caudal influye en el punto donde termina el aire.
Parámetros que controlan la ubicación de las rejillas de ventilación
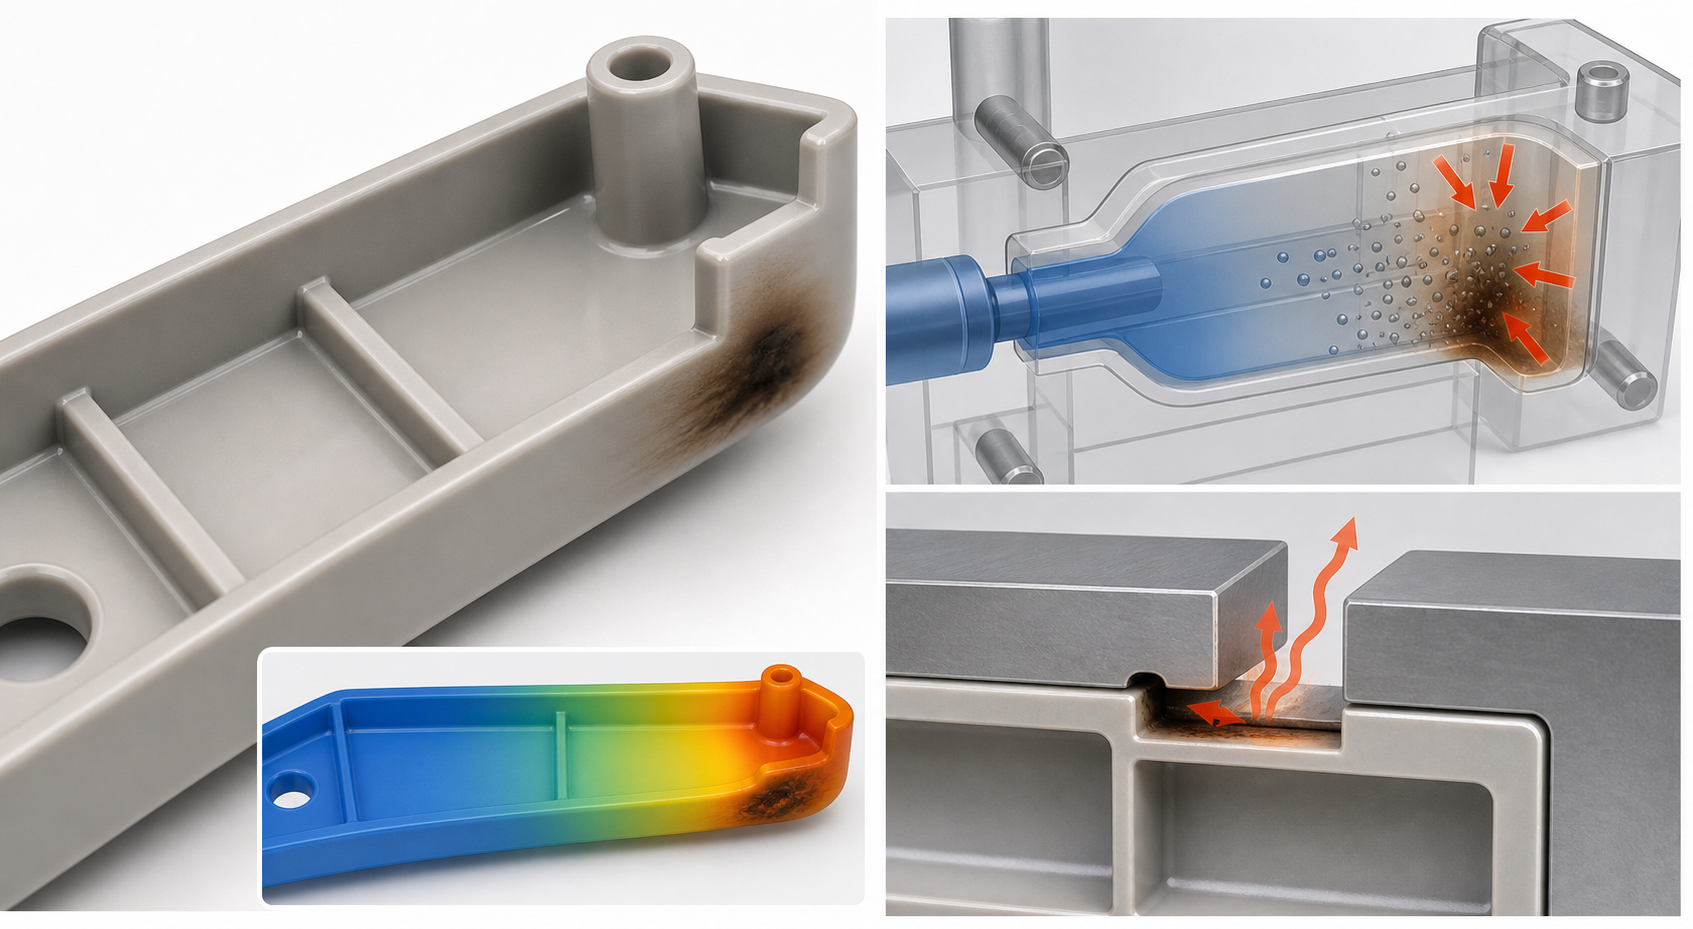
Determina las posibles ubicaciones del final del llenado a partir de la posición de la entrada, la dirección del flujo, el espesor de la pared, las nervaduras, los salientes, los insertos y los requisitos de la línea de soldadura. El aire puede quedar atrapado en el perímetro, en una esquina, en la intersección de nervaduras, en una cavidad ciega, en una corredera, en un eyector o en un inserto. Un orificio de ventilación situado lejos de la zona donde realmente se acumula el aire puede no resolver el problema, aunque sea fácil de mecanizar.
La viscosidad de la resina, la velocidad de llenado, la temperatura de fusión, la humedad, el relleno, los compuestos volátiles y la degradación influyen en el gas y la presión. Los grados ignífugos, los materiales con relleno y las resinas técnicas sensibles pueden requerir una atención especial en cuanto a la purga, el tiempo de residencia, la profundidad de ventilación y la limpieza. Un llenado a alta velocidad puede requerir una mejor evacuación de gases, mientras que un llenado lento puede hacer que el frente de flujo se congele antes de que el aire se escape.
- Tipo de resina, carga, viscosidad, humedad, contenido de compuestos volátiles y rango de fusión.
- Válvula, canal de inyección, dirección del flujo, perfil de llenado y posiciones de fin de llenado.
- Nervaduras, salientes, insertos, guías, cavidades ciegas y zonas de línea de soldadura.
- Zonas estéticas, límite de destello, dimensiones críticas y condiciones de inspección.
- Volumen anual, periodicidad de la limpieza de los conductos de ventilación, acceso, automatización y vida útil de las herramientas.
- Curva de presión, inyecciones incompletas, mapa de quemado, comparación de cavidades y registro de materiales.
Geometría de la ventilación y recorrido de los gases de escape
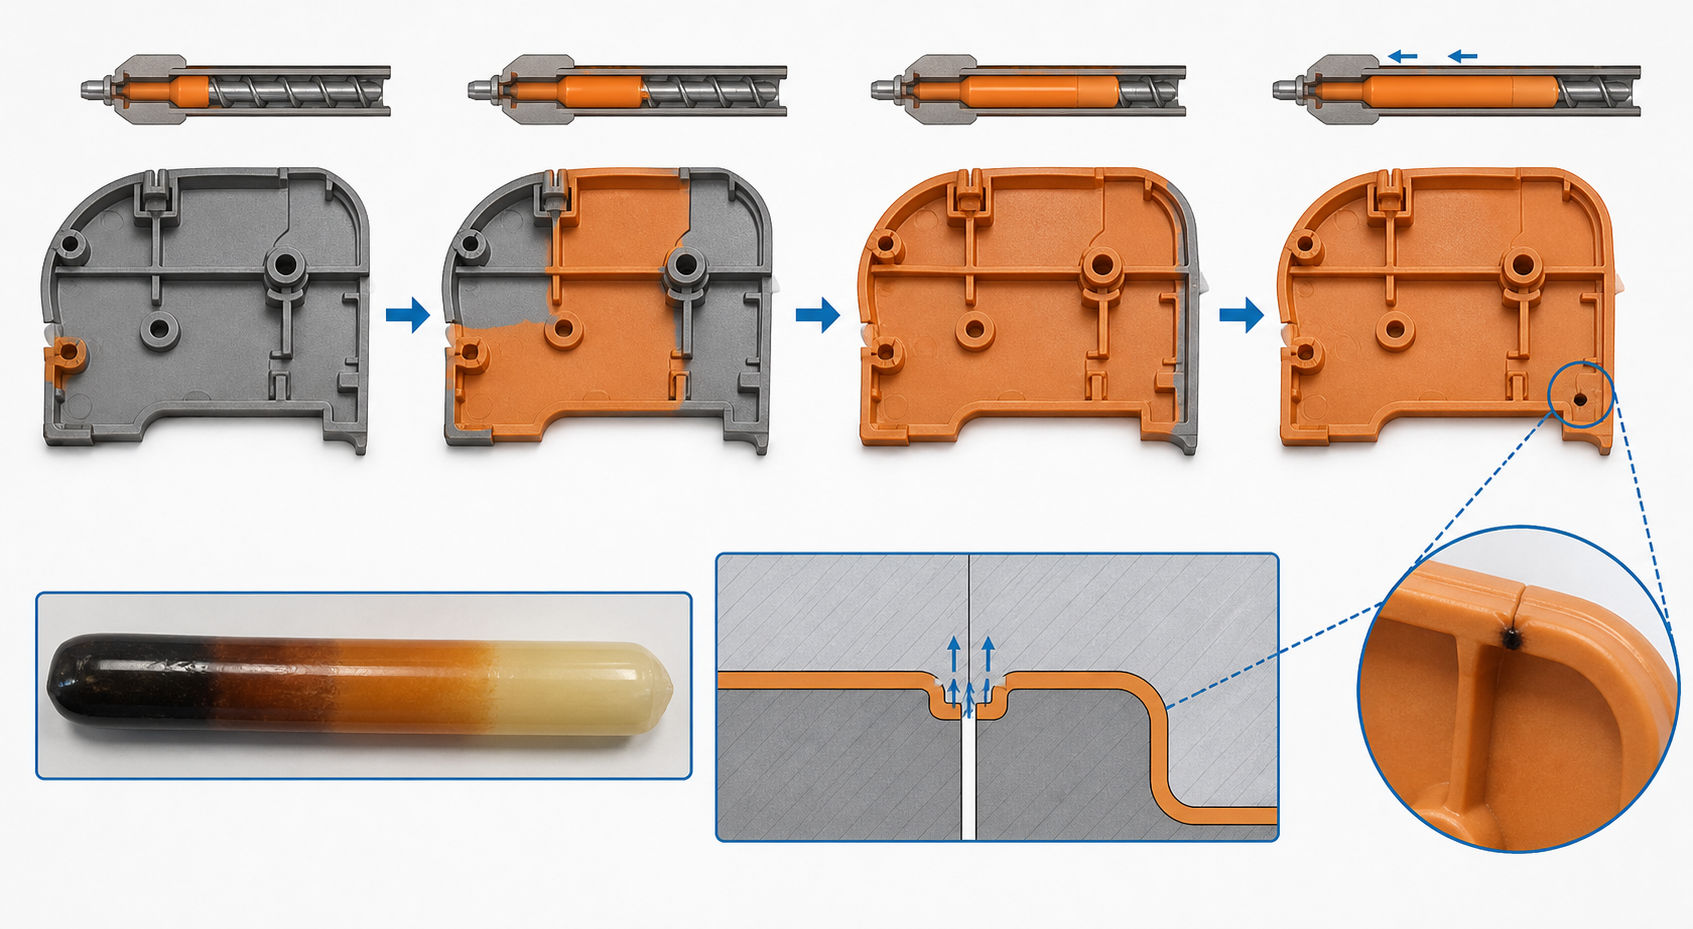
Un orificio de ventilación tiene una entrada en la cavidad y un conducto de desagüe que evacua el gas sin convertirse en una vía de escape repentino. La superficie, la profundidad, la anchura, la longitud y el desagüe aguas abajo dependen de la resina, la presión, el acero del molde, la superficie y las condiciones de producción. El orificio de ventilación debe ser accesible para su inspección y limpieza, y no debe crear un borde estético afilado ni debilitar un cierre hermético.
Las aberturas de desmoldeo son habituales en los puntos donde el flujo termina en una separación accesible. Los orificios de ventilación de eyector o de inserto pueden llegar a cavidades localizadas, pero es necesario controlar su ajuste, movimiento y contaminación. Los insertos porosos pueden resultar útiles en zonas difíciles, mientras que los sistemas de vacío pueden considerarse para geometrías profundas o cerradas cuando los orificios de ventilación convencionales no pueden proporcionar una eliminación de gas suficiente. Estas opciones suponen un coste y un mantenimiento adicionales, por lo que deben basarse en datos empíricos obtenidos del propio componente y de pruebas prácticas.
Efectos relacionados con los materiales y el volumen de producción
| Material o estado | Expresar su preocupación | Respuesta de diseño | Enfoque de validación |
|---|---|---|---|
| Resina de baja viscosidad | Los espacios reducidos entre los conductos de ventilación pueden taparse fácilmente | Utiliza la profundidad específica para cada resina, las zonas de apoyo y la presión controlada | Mapa Flash, marca azul y comparación de cavidades |
| Calidad ignífuga | Los compuestos volátiles y la degradación pueden provocar un aumento de los gases o de los depósitos | Revisar la zona de ventilación, el tiempo de permanencia, la purga y el acceso para la limpieza | Lugar de la quemadura, olor, depósitos y huella de presión |
| Resina reforzada con fibra de vidrio | Las fibras y los residuos pueden obstruir o desgastar el conducto de ventilación | Utiliza acero adecuado y establece una periodicidad de limpieza práctica | Condiciones de ventilación a largo plazo, tendencia de destellos y combustión |
| Acanaladura profunda/hueco | El aire puede quedar atrapado lejos de una simple rejilla de ventilación perimetral | Añadir una salida de ventilación local, una salida de ventilación con eyector, un inserto o un conducto de vacío | Tomas de cortometrajes, resistencia de la línea de soldadura y mapa de quemaduras |
| Producción a gran escala | Rendimiento en cuanto a depósitos y desgaste | Definir los límites de inspección, limpieza y sustitución | Tendencia del proceso, registro de mantenimiento y equilibrio de cavidades |
Opciones de utillaje y compensaciones en cuanto a costes
| Opción | Beneficio | Compensación | Adecuado cuando |
|---|---|---|---|
| Orificio de ventilación en la línea de separación | Fácil acceso y diseño familiar | Hay que equilibrar el control de los gases de escape y el control de las llamaradas | El final del relleno llega a una división con soporte |
| Ventilación del expulsor/inserto | Llega a los distintos rincones y lugares de interés locales | Ajuste, movimiento, uso y limpieza | La trampa de aire está alejada del sistema split principal |
| Inserto poroso | Descarga de gas distribuida en geometrías complejas | Coste, limpieza, atascos y reparaciones | Los conductos de ventilación convencionales no llegan hasta la cámara de aire |
| Purga al vacío | Mejora la extracción de gases en zonas cerradas o profundas | Equipamiento, juntas, sincronización y mantenimiento | Trampa de aire de alto riesgo o pieza estética o funcional muy exigente |
Modos de fallo y medidas correctivas
Las marcas de quemadura y el «efecto diésel» se producen cuando el gas se comprime y se calienta más rápido de lo que tarda en escapar. Pueden producirse soldaduras incompletas cuando la presión aumenta contra el aire atrapado o cuando el frente de flujo se congela antes de que se llene la cavidad. Las líneas de soldadura débiles pueden deberse a frentes fríos o a la presencia de gas en la zona de unión. Pueden aparecer variaciones dimensionales cuando la presión de la cavidad y el tiempo de llenado varían en función de las condiciones de ventilación.
No aumente inmediatamente la temperatura de fusión ni la presión de inyección. En primer lugar, localice la zona de quemadura o de llenado incompleto, realice inyecciones cortas, compare las cavidades, inspeccione el conducto de ventilación y compruebe el estado del material. Un cambio en el proceso puede reducir el problema temporalmente, pero puede aumentar las rebabas, la degradación o la duración del ciclo. La reparación del conducto de ventilación debe preservar el soporte de cierre y debe verificarse mediante la prueba «blue check» y la toma de muestras repetidas.
Validación en la prueba del molde y autorización de producción
- Mapa de ventilación de DFM: Marca los extremos previstos del flujo, las trampas de aire, las nervaduras, los salientes, los insertos y las zonas estéticas.
- Estudio de tiro corto: registrar la evolución del llenado e identificar dónde se comprime el gas o dónde se detiene el frente de flujo.
- Mapa de la zona del incendio: Comparar las marcas superficiales con las posiciones de ventilación y de final de llenado por cavidad.
- Pruebas de presión/cavidad: registrar el tiempo de llenado, la presión, la transferencia, el peso y las variaciones en las cavidades.
- Inspección de los conductos de ventilación: Comprobar la geometría, el terreno, el relieve, la marca azul, el acceso y el método de limpieza.
- Tirada de producción: Tomar muestras consecutivas y documentar el rendimiento antes y después del intervalo de mantenimiento.
Lista de comprobación de DFM y paquete de datos para la solicitud de presupuesto
- Indique los datos relativos al CAD, los planos, la resina, el grado, la textura, el volumen anual y el objetivo de vida útil de las herramientas.
- Marca las zonas estéticas, los límites de las líneas de soldadura, las dimensiones críticas y los puntos a tener en cuenta al final del llenado.
- Solicitar plano de ventilación, base de profundidad específica para la resina, trazado de desagüe y accesos de mantenimiento.
- Solicita pruebas relativas a la inyección corta, la ubicación de la quemadura, la presión, la cavidad y la inspección de los orificios de ventilación.
- Define la frecuencia de limpieza, el límite de destellos, la muestra de aceptación y las normas de reparación.
- State automation, mold destination and any special vacuum or porous-insert requirement.
For an RFQ, include defect photos, material condition, current process record, CAD, drawing, cavity count and annual volume. We can then determine whether the first action should be venting, material control, fill-profile adjustment, gate review or a part-design correction.
Ask the supplier to distinguish vent geometry from vent-cleaning performance. A correct initial vent can still lose capacity when deposits build up or an ejector vent stops moving freely. The production record should therefore include the vent inspection method, the responsible maintenance step and the evidence used to return the mold to service.
That record is especially important when the defect appears only after several hours, a resin change or a color transition.
Venting Risks Buyers Should Resolve Before Mold Trial
- End-of-fill locations are not identified, so vents are added only after burns or short shots appear.
- Vent depth is copied without checking resin viscosity, filler, parting-line condition, or the supplier’s maintenance method.
- Burn marks are treated as a temperature problem even though trapped gas, air compression, and blocked vents may be the primary cause.
- Venting is validated on one clean trial but no cleaning interval, cavity map, or production reaction plan is defined.
Cómo contribuye el plástico de nailon al proyecto
Nylon Plastic has supported material selection and finished plastic-part manufacturing since 2005. For injection mold venting and fill validation, the useful review connects the drawing, material, tooling or machining route, inspection state, and production plan before a quote is approved.
- Review gate, flow, wall, weld-line, material, and filler direction together before finalizing vent locations.
- Connect mold trials, short shots, burn maps, cavity records, inspection, and maintenance instructions to the production approval package.
- For unfilled PA, PA-GF20, or PA-CF30, account for moisture, viscosity, fiber or additive behavior, and the actual material lot during validation.
Lecturas relacionadas
- Short Shot Injection Molding
- Burn Marks in Injection Molding
- Servicios de moldeo por inyección de nailon
Preguntas frecuentes
¿Por qué es importante la ventilación en el moldeo por inyección?
La ventilación permite que el aire y el gas desplazados salgan de la cavidad. Una buena ventilación favorece el llenado, reduce las marcas de quemadura y el «efecto diésel», mejora la uniformidad de la línea de soldadura y puede ampliar el margen de estabilidad del proceso.
¿Puede una ventilación deficiente provocar inyecciones incompletas?
Sí. El gas atrapado puede oponerse al avance del metal fundido y provocar soldaduras incompletas, quemaduras, vacilaciones o líneas de soldadura débiles. Confirma la ubicación observando las soldaduras incompletas, los indicios de flujo y la inspección de los orificios de ventilación.
¿El nailon reforzado con fibra de vidrio modifica los requisitos de ventilación del molde?
Sí, es posible. La viscosidad de la resina, el relleno, la orientación de las fibras, la humedad y el comportamiento frente a los depósitos o al desgaste influyen en el rendimiento de la ventilación. Comprueba el tipo exacto de PA-GF y el intervalo de mantenimiento.
¿Cómo se debe validar la ventilación del molde?
Utiliza tomas cortas, mapas de localización de quemaduras, pruebas de cavidades y de presión cuando sea posible, inspección de los conductos de ventilación, muestras de ensayo repetidas, comprobaciones dimensionales y visuales, y un plan de reacción de limpieza documentado.
Request an Injection Mold Venting Review
Send the part files, flow or gate concept, material, defect evidence, and mold-trial requirements for a venting and fill review.