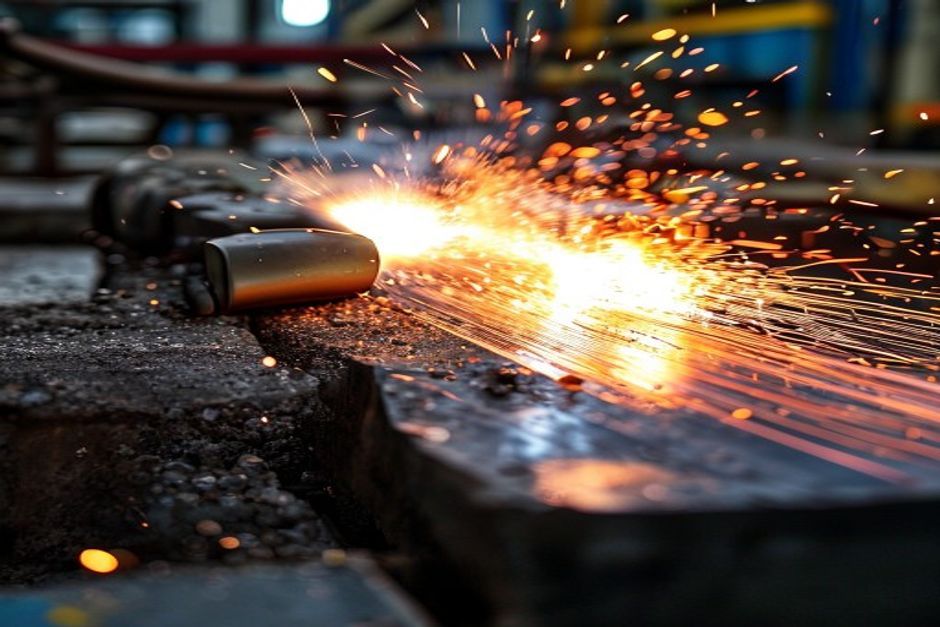
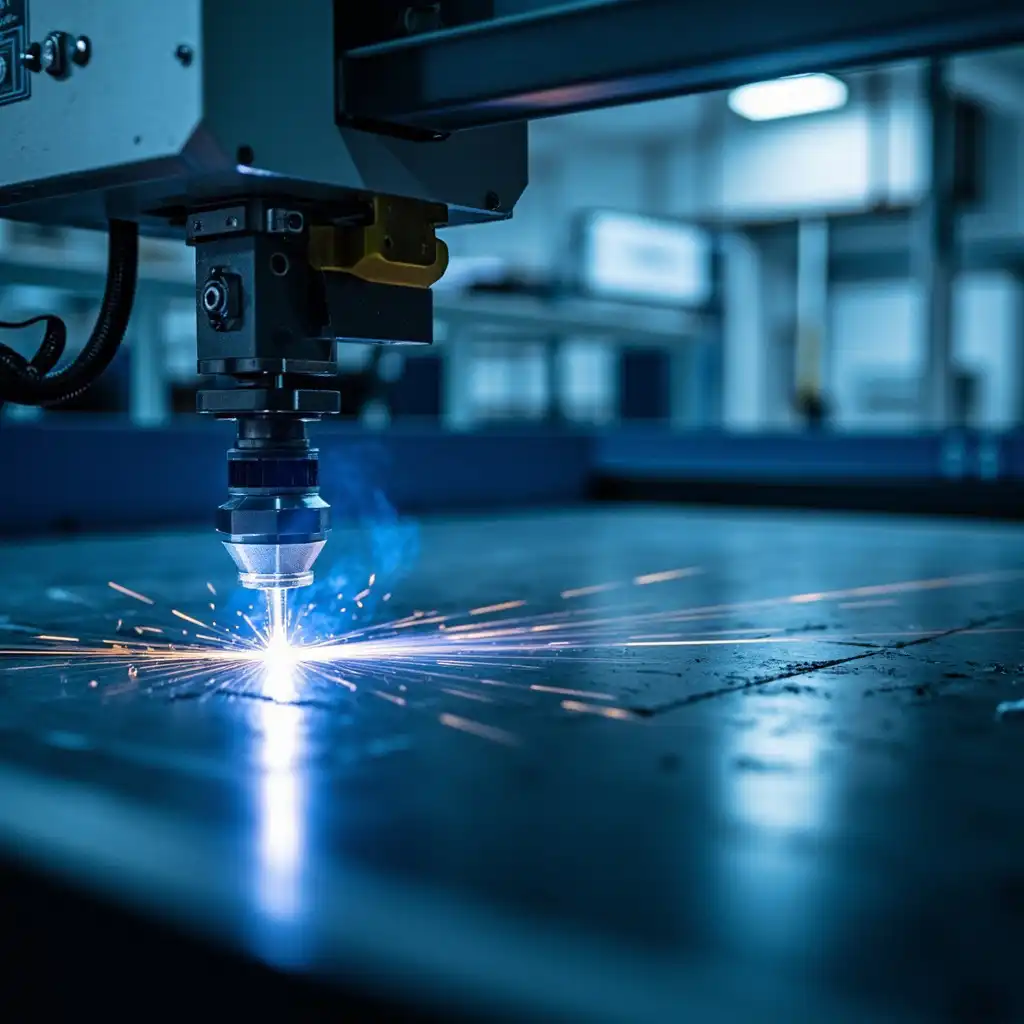
El corte por plasma es un proceso de corte térmico controlado por CNC que utiliza un arco eléctrico confinado para ionizar gas (normalmente aire comprimido, nitrógeno u oxígeno) y convertirlo en plasma, alcanzando temperaturas de entre 25 000 °C y 30 000 °C. Este chorro de plasma sobrecalentado funde la pieza de trabajo y expulsa el material fundido, creando una ranura de tan solo 0,05 pulgadas de ancho. El corte por plasma es uno de los métodos más rápidos para cortar metales conductores de hasta 2 pulgadas de espesor.

Cómo funciona el corte por plasma
El proceso de corte por plasma comienza con la formación de un arco eléctrico entre el electrodo (normalmente de hafnio o circonio) y la pieza de trabajo. El gas comprimido fluye a través de la boquilla de la antorcha, donde el arco estrecha el flujo de gas, elevando su temperatura hasta que alcanza el estado de plasma (gas ionizado). El chorro de plasma sale de la boquilla a velocidades superiores a 20 000 pies por minuto, fundiendo y expulsando material a lo largo de la trayectoria de corte.
Parámetros clave del proceso
- Corriente (amperios): Determina la capacidad de corte en cuanto al grosor. Las unidades de 30-40 amperios cortan hasta 0,5 pulgadas; las de más de 100 amperios cortan entre 1,5 y 2 pulgadas de acero.
- Tipo de gas: Aire comprimido (el más habitual y el más económico); nitrógeno (corte más limpio, menor oxidación); oxígeno (corte más rápido en acero, produce escoria de óxido de hierro); argón-hidrógeno (para acero inoxidable y aluminio).
- Distancia de seguridad: La distancia entre la boquilla del soplete y la pieza de trabajo suele ser de entre 0,1 y 0,25 pulgadas. Si está demasiado cerca, se producen arcos dobles y se daña la boquilla; si está demasiado lejos, se reduce la calidad del corte.
- Velocidad de desplazamiento: Equilibra la calidad del corte, la formación de escoria y la productividad. Si la velocidad es demasiado lenta, se produce una zona afectada por el calor excesiva; si es demasiado rápida, la penetración resulta incompleta.
El corte por plasma frente a otros procesos de corte
| Factor | Plasma | Láser | Chorro de agua |
|---|---|---|---|
| Espesor máximo (acero) | 1,5-2,0 pulgadas | 0,5-1,0 pulgadas (fibra) | Más de 12 pulgadas |
| Velocidad de corte (material fino) | Alta | Muy alta | Moderado |
| HAZ (zona afectada por el calor) | Moderado | Mínimo | Ninguno (corte en frío) |
| Conductividad de los materiales | Debe ser conductor | Cualquier material | Cualquier material |
| Costes de explotación | Bajo-moderado | Moderado-alto | Moderado (coste de abrasión) |
Materiales aptos para el corte por plasma
El corte por plasma requiere materiales conductores de la electricidad:
- Acero dulce: Aplicación más habitual; cortes limpios de hasta 2 pulgadas con plasma de oxígeno
- Acero inoxidable: El plasma de nitrógeno o de argón-hidrógeno permite realizar cortes limpios con una oxidación mínima
- Aluminio y aleaciones: El plasma de aire funciona bien; el nitrógeno mejora la calidad de los bordes
- Cobre y latón: Se puede cortar, pero su alta conductividad térmica requiere una intensidad de corriente mayor
- Hierro fundido: Se puede cortar, pero el contenido de grafito provoca inestabilidad del arco
No apto para: Los materiales no conductores, entre los que se incluyen la mayoría de los plásticos, la madera, el vidrio y los materiales compuestos, no se pueden cortar con plasma. Para estos materiales, el corte por chorro de agua o el fresado CNC son alternativas adecuadas.
Aplicaciones industriales
- Fabricación de acero estructural: Corte de vigas, perfiles y chapas para la construcción y las infraestructuras
- Reparación y restauración de vehículos: Fabricación de paneles de carrocería, modificación del bastidor, corte del sistema de escape
- Red de conductos de climatización: Corte de chapa para sistemas de calefacción, ventilación y aire acondicionado
- Construcción naval y sector marítimo: Corte de chapas gruesas para secciones del casco y componentes estructurales
- Forja artística y arquitectónica: Paneles decorativos, señalización y estructuras metálicas a medida
Ventajas y limitaciones
Ventajas
- Alta velocidad de corte en metales conductores de hasta 2 pulgadas
- Coste de equipamiento inferior al de los sistemas de corte por láser
- Unidades portátiles de mano disponibles para el trabajo de campo
- Se requiere un precalentamiento mínimo en comparación con el corte con oxicombustible
Limitaciones
- Solo se pueden cortar materiales conductores
- La zona afectada por el calor altera las propiedades del material cerca del borde de corte
- La escoria (metal fundido solidificado) suele requerir un rectificado posterior al corte
- Ancho de corte mayor que el del corte por láser (0,05-0,125 pulgadas frente a 0,008-0,040 pulgadas)
- Los niveles de ruido superan los 100 dB; es necesario utilizar protección auditiva y, en ocasiones, un recinto de protección.
PREGUNTAS FRECUENTES
¿Cuándo es recomendable recurrir al corte por plasma: proceso, prestaciones y aplicaciones industriales?
«Corte por plasma: proceso, capacidades y aplicaciones industriales» es una buena opción cuando la rapidez de iteración, la geometría compleja, el bajo coste de utillaje o la producción en series reducidas son más importantes que el coste unitario de las piezas moldeadas.
¿Qué hay que tener en cuenta antes de optar por el corte por plasma: proceso, capacidades y aplicaciones industriales?
Compruebe el tamaño de la pieza, las propiedades del material, el acabado superficial, la tolerancia dimensional, la exposición al calor, la dirección de la carga y si es necesario un tratamiento posterior.
¿En qué se diferencia el corte por plasma (proceso, capacidades y aplicaciones industriales) del mecanizado CNC?
La impresión 3D puede crear formas complejas con rapidez, mientras que el mecanizado CNC suele ser más potente para superficies precisas, tolerancias más ajustadas y materiales de calidad de producción.
¿Qué factores influyen en el coste del corte por plasma: el proceso, las capacidades y las aplicaciones industriales?
El coste depende del material, el volumen de fabricación, el tiempo de impresión, la altura de capa, la eliminación de soportes, el acabado, la inspección y el número de piezas de la fabricación.