Por qué los fabricantes están pasando del metal al plástico
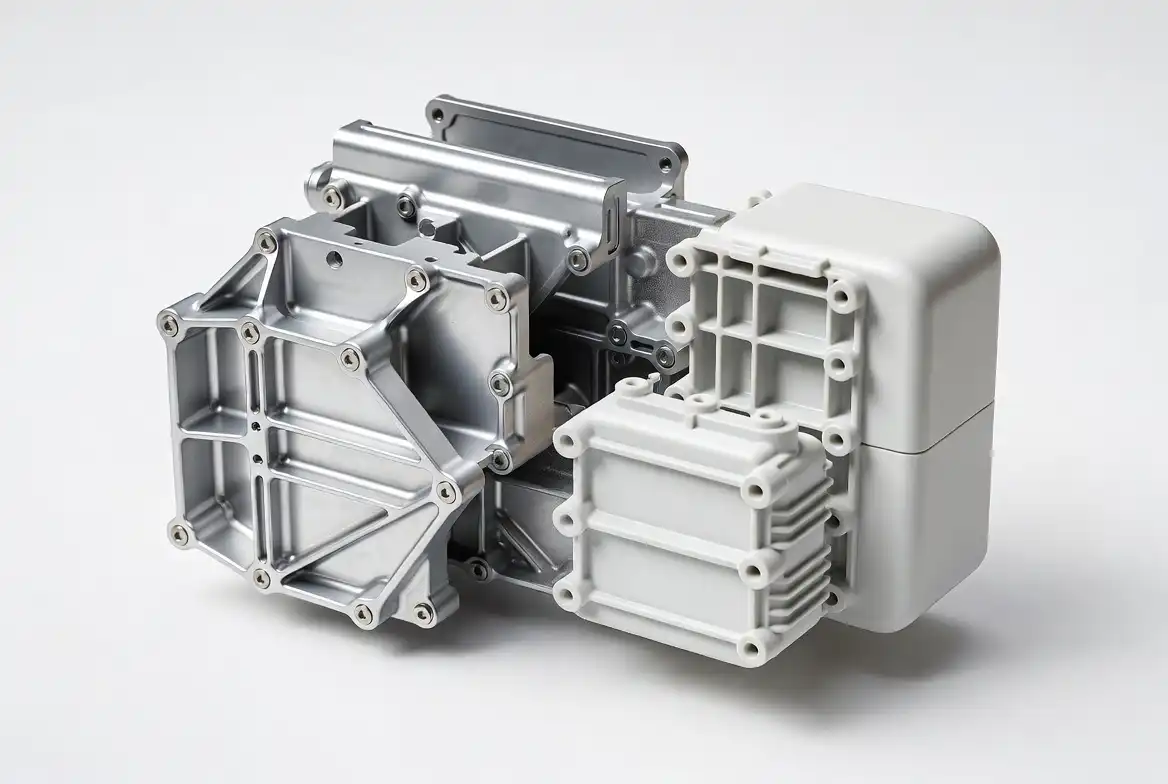
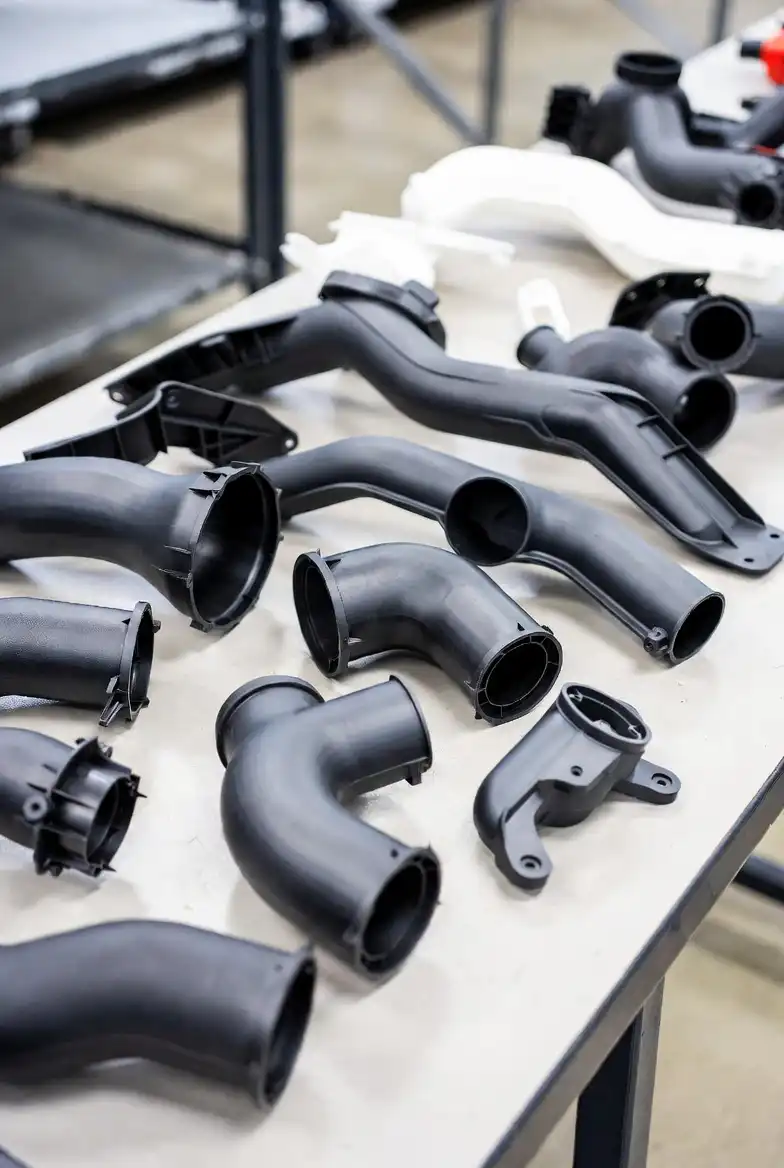
La sustitución del metal por el plástico es una de las estrategias de reducción de costes más eficaces de las que disponen hoy en día los diseñadores de productos y los ingenieros de compras. En los sectores de la automoción, los equipos industriales, los dispositivos médicos y la electrónica de consumo, los equipos de ingeniería están sustituyendo los componentes metálicos mecanizados por plásticos técnicos moldeados por inyección o mecanizados con CNC. Los motivos son convincentes: una reducción del coste por pieza de entre un 30% y un 60%, una reducción de peso de entre un 50% y un 80%, la eliminación de los tratamientos anticorrosión y unas oportunidades espectaculares de consolidación de piezas que simplifican el montaje y reducen el número de referencias.
La decisión de realizar la conversión no consiste simplemente en cambiar los materiales en un plano. Una conversión satisfactoria del metal al plástico requiere un enfoque sistemático que tenga en cuenta los requisitos estructurales, las condiciones térmicas, la exposición a sustancias químicas, la selección del proceso de fabricación y el diseño del molde. Esta guía ofrece un marco completo para evaluar y llevar a cabo proyectos de sustitución del metal por nailon, POM, PEEK, PPS y otros termoplásticos técnicos relacionados.
Cuándo tiene sentido pasar del metal al plástico
No todas las piezas metálicas deben sustituirse por plástico. Las candidatas más idóneas comparten varias características. Las piezas con una geometría compleja que requieren múltiples operaciones de mecanizado son objetivos prioritarios, ya que el moldeo por inyección agrupa esos pasos en un único ciclo. Los conjuntos con múltiples componentes metálicos unidos mediante elementos de fijación o soldadura son ideales, ya que el plástico permite a los diseñadores combinar varias piezas en una sola pieza moldeada. Los componentes que funcionan en entornos corrosivos o que requieren resistencia química suelen ofrecer un mejor rendimiento en plásticos técnicos que en metales recubiertos o chapados. Las piezas en las que el peso es un factor importante, como los soportes bajo el capó de los automóviles, los componentes interiores aeroespaciales y los dispositivos portátiles, obtienen beneficios inmediatos en cuanto al rendimiento al pasar al plástico.
| Criterio | Un firme candidato para el plástico | Mejor dejarlo en metal |
|---|---|---|
| Temperatura de funcionamiento | Por debajo de 150 °C en uso continuo (PEEK hasta 260 °C) | Se mantiene por encima de los 260 °C |
| Carga mecánica | Cargas estructurales y estáticas moderadas | Tensión de tracción extrema cerca del límite elástico del material |
| Complejidad geométrica | Conjunto de varias piezas mecanizadas en varias etapas | Pieza única, torneada o estampada, de diseño sencillo |
| Volumen de producción | De medio a alto (más de 5.000 unidades al año) | Muy bajo (menos de 500 unidades al año) |
| Entorno químico | Ácidos, niebla salina, combustibles, disolventes | Sin restricciones; se admite metal |
| Tolerancia dimensional | Se puede alcanzar una precisión de ±0,05 mm con plásticos técnicos | Se requiere una tolerancia de ±0,005 mm o inferior |
| Propiedades eléctricas | Se necesita aislamiento; la interferencia electromagnética no es crítica | Se requiere conductividad o blindaje contra interferencias electromagnéticas (EMI) |
Selección de materiales para la sustitución de metales
La elección del plástico técnico adecuado es la decisión más importante en cualquier proyecto de sustitución del metal por el plástico. El material debe cumplir simultáneamente los requisitos estructurales, térmicos y químicos, sin dejar de ser procesable al volumen de producción deseado. La siguiente comparación recoge los tipos de sustitución más habitualmente especificados.
| Sustitución del metal | Plástico recomendado | Ventajas clave | Restricción para ver |
|---|---|---|---|
| Aluminio (6061, fundido a presión) | PA66 GF30 | Rigidez similar, 40% más ligero | Absorción de humedad; variación dimensional |
| Acero (bajo en carbono, estampado) | POM (acetal) | Excelente resistencia a la fatiga, autolubricante | Sensibilidad a las muescas; evitar los ácidos fuertes |
| Acero inoxidable (304, 316) | PPS GF40 | Amplia resistencia química, HDT de 260 °C | Mayor coste del material; frágil en secciones delgadas |
| Aluminio (estructural, aeroespacial) | PEEK CF30 | Uso continuo a 260 °C, inercia química | Coste elevado; requiere utillaje para altas temperaturas |
| Latón/bronce (cojinetes, casquillos) | PA6 MoS₂, POM | Autolubricante, no necesita grasa | Mayor expansión térmica que el metal |
| Zinc fundido a presión | PA6 GF30, PBT GF30 | Se puede conseguir una geometría compleja de paredes delgadas | Menor rigidez que el zinc en algunos diseños |
| Hierro fundido (carcasas, tapas) | PPA GF40, PPS GF40 | Reducción drástica del peso, resistente a la corrosión | Desajuste de la CTE con las piezas metálicas de acoplamiento |
Caso práctico: Soporte de motor para automóviles
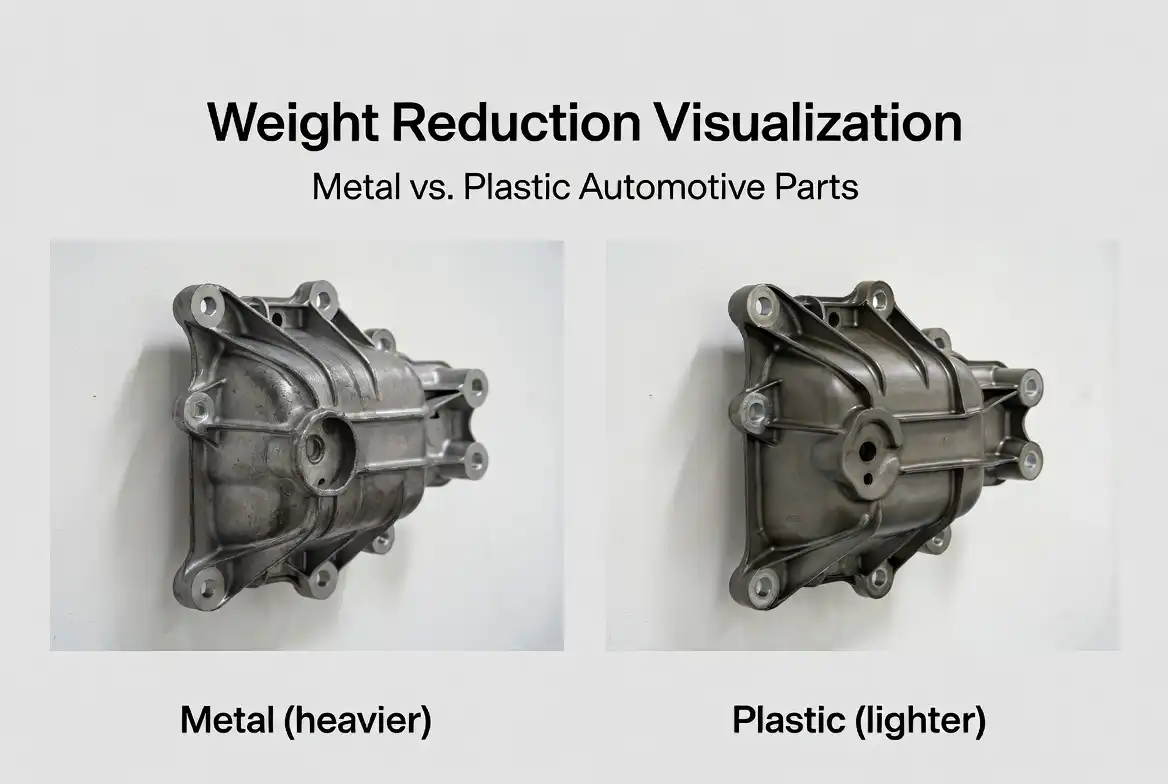
Un proveedor de primer nivel del sector de la automoción sustituyó un soporte de montaje del motor de aluminio por uno de PA66 GF35. La pieza original requería fundición, tres operaciones de mecanizado y un recubrimiento anticorrosivo. La versión de plástico unificó lo que antes era un conjunto atornillado de dos piezas en un único componente moldeado por inyección. Entre los resultados se incluyen una reducción del 47% en el coste de la pieza, una reducción de peso del 62% (de 840 g a 320 g), la eliminación de todas las operaciones secundarias y un tiempo de ciclo de 12 segundos con una producción de dos piezas por inyección. El soporte superó todas las pruebas de durabilidad frente a ciclos térmicos y vibraciones exigidas por el fabricante de equipo original (OEM).
Caso práctico: Carcasa de bomba industrial
Un fabricante de bombas de transferencia de productos químicos sustituyó la carcasa de acero inoxidable 316 de una bomba por una de PPS GF40 para una aplicación de bombeo de fluidos corrosivos. La carcasa de acero inoxidable requería un proceso de fundición por inversión seguido de un mecanizado CNC de las superficies de sellado, lo que suponía un plazo de entrega de 14 semanas. La carcasa de PPS, fabricada mediante moldeo por inyección con casquillos roscados moldeados por inserción, redujo el plazo de entrega a 4 semanas, recortó el coste de la pieza en un 55% y ofreció una resistencia química superior al fluido específico del proceso, que había provocado corrosión por picaduras en el acero inoxidable original. La producción anual de 25 000 unidades permitió amortizar la inversión en el molde en menos de 8 meses.
Diseño orientado a la fabricación en la transformación de plásticos
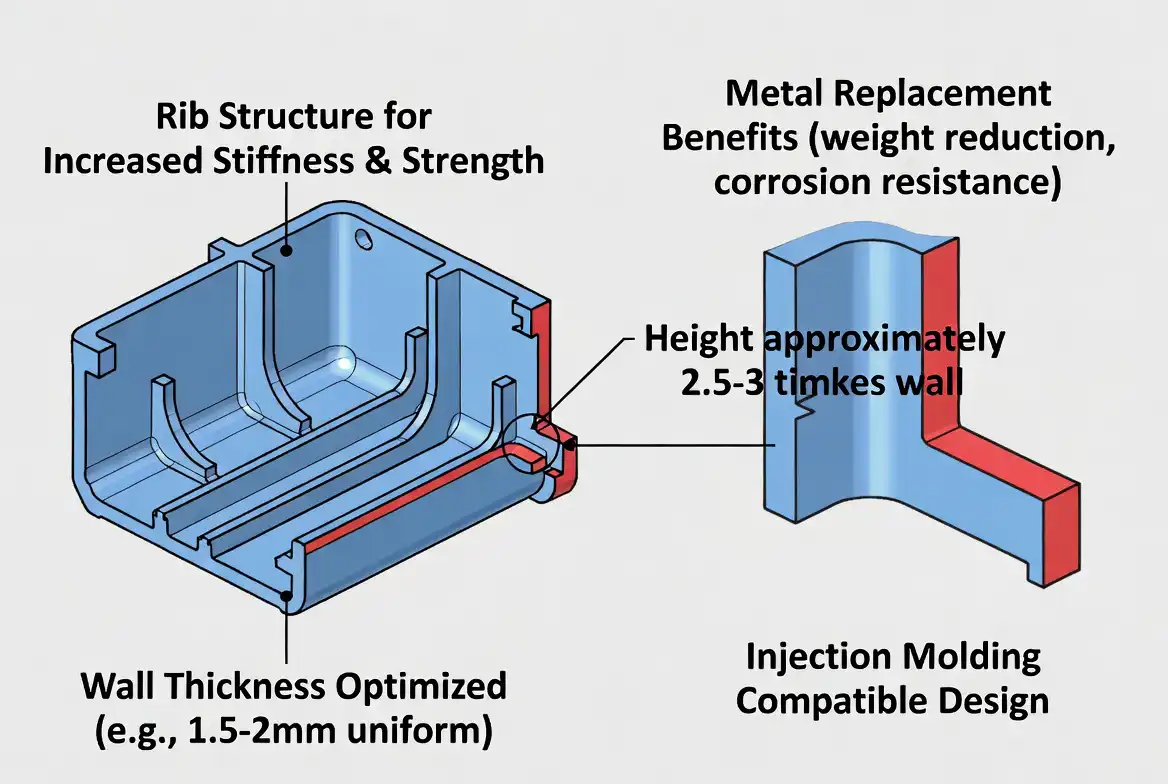
Limitarse a reproducir la geometría de una pieza metálica en plástico casi siempre resulta un fracaso. El plástico exige unas normas de diseño fundamentalmente diferentes. El espesor nominal de la pared debe mantenerse entre 1,5 mm y 4,0 mm, siendo la uniformidad mucho más importante que en el diseño de piezas metálicas. Las esquinas internas afiladas, que el metal tolera, se convierten en concentradores de tensiones en el plástico; es obligatorio utilizar radios generosos de al menos 0,5 veces el espesor de la pared. Las nervaduras deben tener un espesor de entre 50% y 70% del espesor de la pared adyacente para evitar marcas de hundimiento, al tiempo que proporcionan la rigidez que las piezas metálicas consiguen únicamente mediante el espesor de la sección. Se deben incorporar ángulos de desmoldeo de entre 0,5 y 3,0 grados en todas las superficies paralelas a la dirección de apertura del molde, una restricción que no existe en el mecanizado ni en la fundición. La ubicación de la entrada de material debe elegirse de modo que se eviten las líneas de soldadura en zonas de alta tensión, y la línea de separación debe planificarse en una fase temprana del diseño, no como una cuestión secundaria.
La diferencia de Mold Design
La conversión de metal a plástico plantea consideraciones relativas al utillaje que no existen en la adquisición de piezas metálicas. En el caso de los grados reforzados con fibra de vidrio, que representan la mayor parte de los sustitutos de las piezas metálicas estructurales, la selección del acero para moldes cambia significativamente. Se requieren aceros para utillaje endurecidos, como el H13 o el Stavax, para resistir el desgaste abrasivo provocado por las fibras de vidrio. Los sistemas de canales de inyección deben diseñarse para garantizar un llenado equilibrado cuando se utilizan materiales cargados. Los factores de compensación de contracción varían sustancialmente entre los grados sin cargar y los cargados, oscilando normalmente entre 0,3% para el PPS altamente cargado y 2,0% para el PA66 sin cargar. Los sistemas de canal caliente, aunque suponen un coste inicial adicional para el molde, suelen amortizarse rápidamente en proyectos de sustitución de metal de volumen medio a alto, al eliminar el desperdicio de canal frío en resinas de ingeniería costosas. El diseño de los canales de refrigeración requiere un análisis de flujo de molde para todas las geometrías, salvo las más sencillas, ya que la contracción diferencial en las transiciones de grueso a fino provoca deformaciones que no se producen en las piezas metálicas.
Protocolo de pruebas y validación
Las piezas de recambio metálicas deben someterse a un programa de validación estructurado antes de obtener la aprobación para la producción. La secuencia de ensayos debe incluir la caracterización del material mediante ensayos de tracción, flexión e impacto, de acuerdo con las normas ISO o ASTM, tanto a temperatura ambiente como a temperaturas elevadas que se correspondan con la temperatura máxima de servicio de la aplicación. La verificación dimensional debe comparar las piezas de plástico del primer artículo con los requisitos de GD&T de la pieza metálica original, teniendo en cuenta el mayor coeficiente de expansión térmica de los plásticos. Los ensayos funcionales deben reproducir las condiciones reales de montaje y funcionamiento, incluida cualquier exposición química, la exposición a los rayos UV para los componentes externos y los ciclos térmicos en todo el rango de funcionamiento. Para aplicaciones estructurales, los ensayos de fatiga según los requisitos de vida útil de diseño son imprescindibles. El envejecimiento acelerado conforme a la norma industrial pertinente proporciona confianza en el rendimiento a largo plazo. Un estudio del sellado de la entrada de material y un diseño experimental (DOE) de la ventana de proceso en el proceso de moldeo garantizan la robustez antes del aumento de la producción.
Marco de análisis de costes
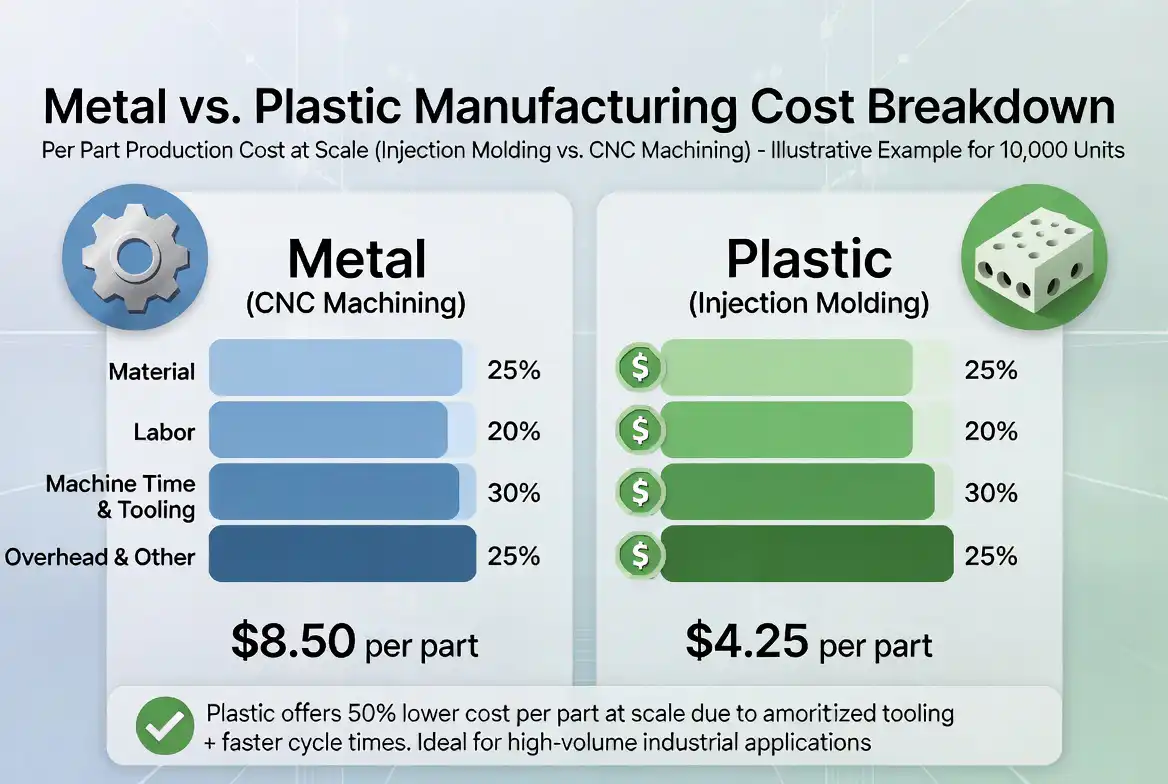
La comparación del coste total entre el metal y el plástico debe ir más allá del precio por pieza. Un análisis completo incluye el coste de la materia prima por pieza, la amortización de los moldes o utillajes a lo largo de la vida útil del programa, el tiempo de ciclo y la productividad de las máquinas en el proceso de producción, todas las operaciones secundarias como el desbarbado, el mecanizado o el montaje, los costes de acabado superficial —incluidos el chapado o el pintado, que el plástico puede eliminar—, las diferencias en la tasa de desechos —que suele ser menor en el moldeo por inyección que en el procesamiento de metal en varias etapas— y el ahorro en gastos de transporte gracias a la menor peso de las piezas, y las estimaciones de los costes de garantía y de fallos en campo basadas en los datos de las pruebas de prototipos. Cuando se tienen en cuenta todos estos factores, la conversión del metal al plástico suele amortizarse en un plazo de entre 3 y 18 meses para volúmenes de producción superiores a 10 000 unidades al año.
Estrategias avanzadas de selección de materiales
Más allá de la tabla básica de selección de materiales, los especialistas tienen en cuenta varios factores avanzados. El tipo de refuerzo de fibra y su carga influyen directamente en la rigidez, la estabilidad dimensional y la isotropía de las propiedades. Las fibras de vidrio cortas, con una carga de entre 30% y 50%, ofrecen el mejor equilibrio entre rigidez y facilidad de procesamiento para la mayoría de los sustitutos de metales estructurales. Los compuestos de fibra de vidrio larga, normalmente con una carga de 30% a 50%, ofrecen una resistencia al impacto entre 20% y 40% superior y una mejor resistencia a la fatiga que los compuestos de fibra corta con la misma carga, lo que los convierte en el material preferido para componentes sometidos a impactos y vibraciones. El refuerzo con fibra de carbono, con una carga de 20% a 40%, proporciona la mayor rigidez y resistencia específicas de entre todos los tipos de refuerzo, con la ventaja añadida de un menor coeficiente de expansión térmica que reduce la discrepancia en el CTE con los componentes metálicos con los que se acopla. Sin embargo, los compuestos de fibra de carbono son abrasivos para las herramientas y más caros que los grados de fibra de vidrio.
Los rellenos minerales, como el talco, el carbonato cálcico y la wollastonita, aportan una mejora moderada de la rigidez a un coste inferior al del refuerzo con fibras, y reducen la deformación al hacer que la contracción sea más isotrópica. En el caso de las piezas de recambio metálicas con requisitos de planitud, los compuestos con relleno mineral suelen ofrecer mejores prestaciones que los grados reforzados con fibras. Los modificadores de impacto añadidos a los compuestos reforzados con fibra de vidrio mejoran la ductilidad y la resistencia al agrietamiento a costa de perder algo de rigidez y resistencia. Para aplicaciones que requieren tanto rigidez como resistencia al impacto, como los soportes expuestos al impacto de piedras, los grados reforzados y modificados para el impacto proporcionan el equilibrio de prestaciones necesario.
Gestión térmica en la transformación del plástico
Los plásticos conducen el calor entre 100 y 500 veces menos que los metales. Esto tiene importantes implicaciones para el diseño de sustituciones de piezas metálicas en aplicaciones en las que la pieza metálica original actuaba como disipador de calor o en las que la pieza se encuentra cerca de fuentes de calor. En el caso de los soportes de automoción situados bajo el capó y adyacentes a los componentes del sistema de escape, la pieza de plástico debe soportar no solo la temperatura ambiente bajo el capó, sino también el calentamiento por radiación procedente de superficies calientes cercanas. Puede ser necesario recurrir a protectores térmicos, recubrimientos reflectantes o un diseño con cámara de aire. En el caso de las cajas de equipos electrónicos, la menor conductividad térmica del plástico en comparación con el aluminio implica que la gestión térmica debe abordarse mediante ventilación, disipadores de calor moldeados por inserción en el plástico o compuestos rellenos termoconductores que sirvan de puente entre los plásticos aislantes y los metales conductores.
Los plásticos termoconductores rellenos de fibras de grafito, cerámica o metal pueden alcanzar una conductividad térmica de entre 1 y 20 vatios por metro-kelvin, frente a los 0,2 a 0,3 de los plásticos técnicos sin relleno y los 150 a 200 del aluminio. Aunque estos valores siguen estando muy por debajo de los de los metales, son suficientes para muchas aplicaciones en las que antes se descartaba el uso de piezas de plástico únicamente por motivos térmicos. El sobrecoste de los compuestos termoconductores, que suele ser de entre 2 y 5 veces el coste del polímero base, debe sopesarse frente a las ventajas a nivel de sistema que supone la conversión al plástico.
Preguntas frecuentes
¿Cuál es la temperatura máxima que puede soportar una pieza de recambio de plástico?
El PEEK puede funcionar de forma continua a 260 °C, con picos breves de hasta 300 °C. El PPS soporta una temperatura continua de 220 °C. El PPA y el PA46 están homologados para un uso continuo entre 150 °C y 180 °C. Si su aplicación supera los 260 °C de forma prolongada, por lo general se requiere el uso de metal o cerámica. El tipo específico, el contenido de relleno y el entorno químico influyen en la resistencia real a la temperatura, por lo que se recomienda consultar las fichas técnicas de los materiales y realizar pruebas específicas para cada aplicación.
¿Cuánto peso puedo ahorrar realmente al pasar del metal al plástico?
Las reducciones de peso habituales oscilan entre 50% y 80%, dependiendo del metal original. Las conversiones de aluminio a PA66 GF30 suelen suponer un ahorro de entre 40% y 55%. Las conversiones de acero a PPS GF40 pueden suponer un ahorro de entre 65% y 75%. Las conversiones de zinc fundido a presión a PBT GF30 suponen un ahorro de aproximadamente entre 55% y 65%. La reducción de peso real depende de si el diseño en plástico mantiene el mismo espesor de pared o se optimiza con nervaduras y características estructurales que la geometría del metal no permitía.
¿Tengo que rediseñar la pieza por completo o basta con cambiar el material en el plano?
La sustitución directa de materiales casi nunca funciona en el caso de las piezas estructurales. El plástico exige un espesor de pared uniforme, radios generosos, ángulos de desmoldeo y refuerzos mediante nervaduras que los diseños metálicos no requieren. Es necesario rediseñar la pieza siguiendo las normas de DFM específicas para el plástico. Sin embargo, el rediseño suele permitir la consolidación de piezas, lo que reduce el número total de componentes del conjunto y disminuye el coste global del sistema.
¿Cómo se deben tratar los insertos roscados y los elementos de fijación en las piezas de plástico?
Existen varios métodos habituales. Los tornillos autorroscantes diseñados para plásticos eliminan la necesidad de utilizar insertos en muchas aplicaciones. Los insertos roscados de latón o acero inoxidable, fijados por calor o mediante ultrasonidos, aportan la durabilidad de la rosca metálica en aquellos casos en los que se requieren montajes y desmontajes repetidos. Los insertos moldeados, colocados en el molde antes de la inyección, ofrecen la solución más resistente para aplicaciones de alto par. El sobremoldeado permite integrar componentes metálicos durante el ciclo de inyección, creando una única pieza integrada.
¿Cuál es el volumen mínimo de producción que justifica el cambio de metal a plástico?
En el caso de piezas sencillas, una inversión en utillaje de entre $5.000 y $15.000 puede amortizarse con una producción anual de entre 2.000 y 5.000 unidades. En el caso de los moldes complejos de múltiples cavidades con canales calientes de acero endurecido, los costes de utillaje de entre $30 000 y $80 000 suelen requerir una producción anual de entre 10 000 y 50 000 unidades para amortizarse en 12 meses. El mecanizado CNC a partir de material plástico es una alternativa para volúmenes inferiores a 2.000 unidades que evita por completo los costes de utillaje, al tiempo que ofrece ventajas en cuanto a peso y resistencia a la corrosión frente al metal.