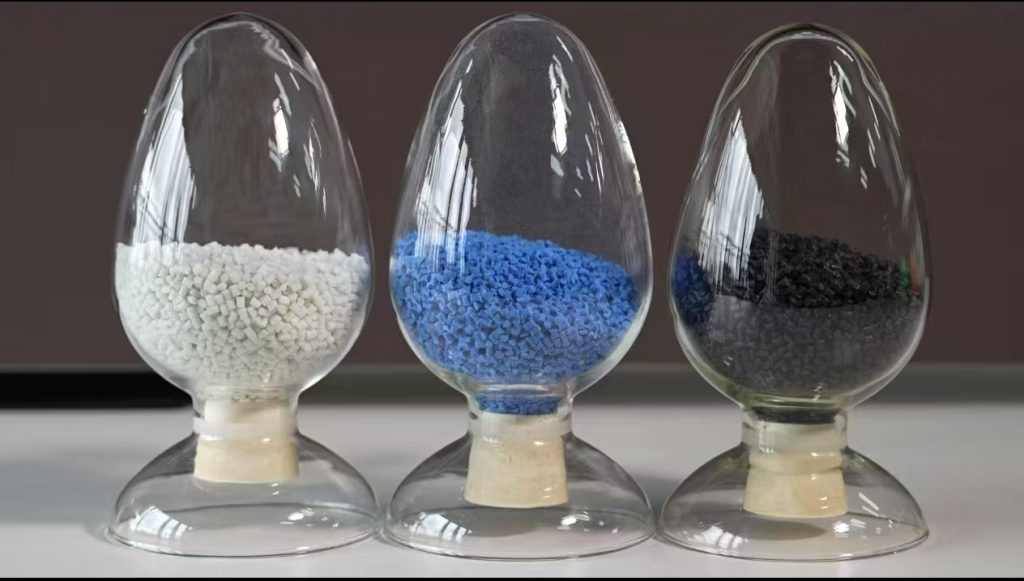
El PA6 CF es nailon 6 reforzado con fibra de carbono; su impresión requiere una boquilla compatible y resistente al desgaste, filamento seco y una calibración del proceso específica para este tipo de material.
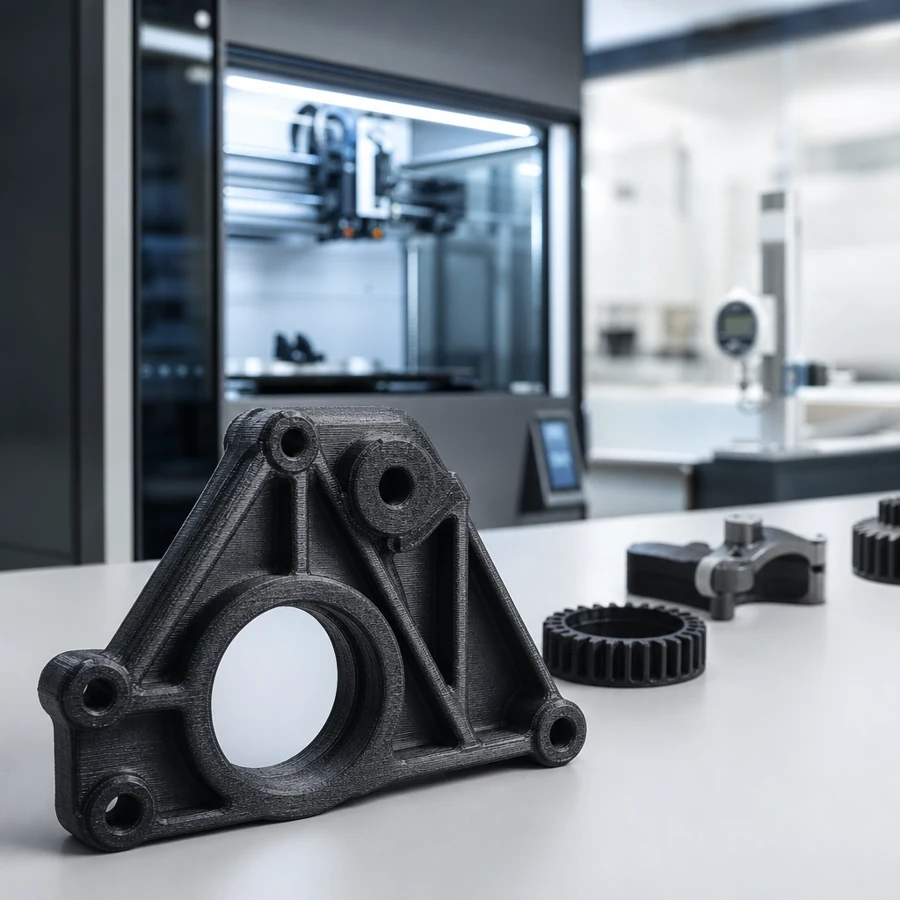
El PA6-CF es un nailon 6 reforzado con fibra de carbono que se utiliza para prototipos funcionales, plantillas, accesorios y determinadas piezas de bajo volumen. Ofrece mayor rigidez y menor dilatación térmica que el nailon sin reforzar, pero sigue siendo sensible a la humedad y depende en gran medida de la dirección de impresión, la alineación de las fibras, el estado de la boquilla y el control térmico. Los ajustes adecuados parten del tipo exacto de filamento y del rendimiento requerido para la pieza, no de una única temperatura universal.
A la hora de tomar una decisión de producción, hay que definir si la pieza impresa es un prototipo representativo de un material moldeado por inyección, un componente permanente de bajo volumen o un dispositivo de fijación para la fabricación. Estos usos requieren una validación diferente: en un prototipo pueden primar el ajuste y el montaje, mientras que en un dispositivo de fijación pueden primar la rigidez, el desgaste, la fuerza de sujeción y la estabilidad dimensional frente al aspecto.
¿En qué se diferencia el PA6-CF del nailon sin reforzar?
| Factor de diseño | Beneficio potencial | Riesgo que hay que controlar |
|---|---|---|
| Rigidez | Un módulo de elasticidad más alto puede reducir la deflexión en soportes, fijaciones y brazos | La orientación de las fibras hace que la rigidez y la resistencia sean anisotrópicas |
| Movimiento térmico | La fibra puede reducir la expansión en la dirección de alineación | Los movimientos a lo largo del espesor y transversales pueden seguir siendo significativos |
| Respuesta a la humedad | La fibra podría reducir el efecto de la humedad relativa en comparación con el PA6 puro | La matriz de nailon sigue absorbiendo humedad y cambiando de dimensiones |
| Desgaste | Rigidez útil y resistencia de la superficie en algunas piezas funcionales | La fibra de carbono es abrasiva y puede acelerar el desgaste de la boquilla |
| Acabado superficial | Aspecto mate funcional y buena relación entre rigidez y peso | Es posible que sigan siendo visibles las líneas de capa, la textura de la fibra y las marcas posteriores al mecanizado. |
La fibra de carbono no hace que todas las piezas de PA6-CF sean isotrópicas ni que su calidad de fabricación sea automáticamente equivalente. Comprueba la dirección de la carga, la adhesión entre capas, el espesor de las paredes, el relleno, la estrategia de contorno y el estado real de acondicionamiento. Para comparar materiales moldeados, el Guía comparativa de PA6-CF Se puede utilizar junto con una revisión específica del proceso.
Secado y almacenamiento antes de la impresión
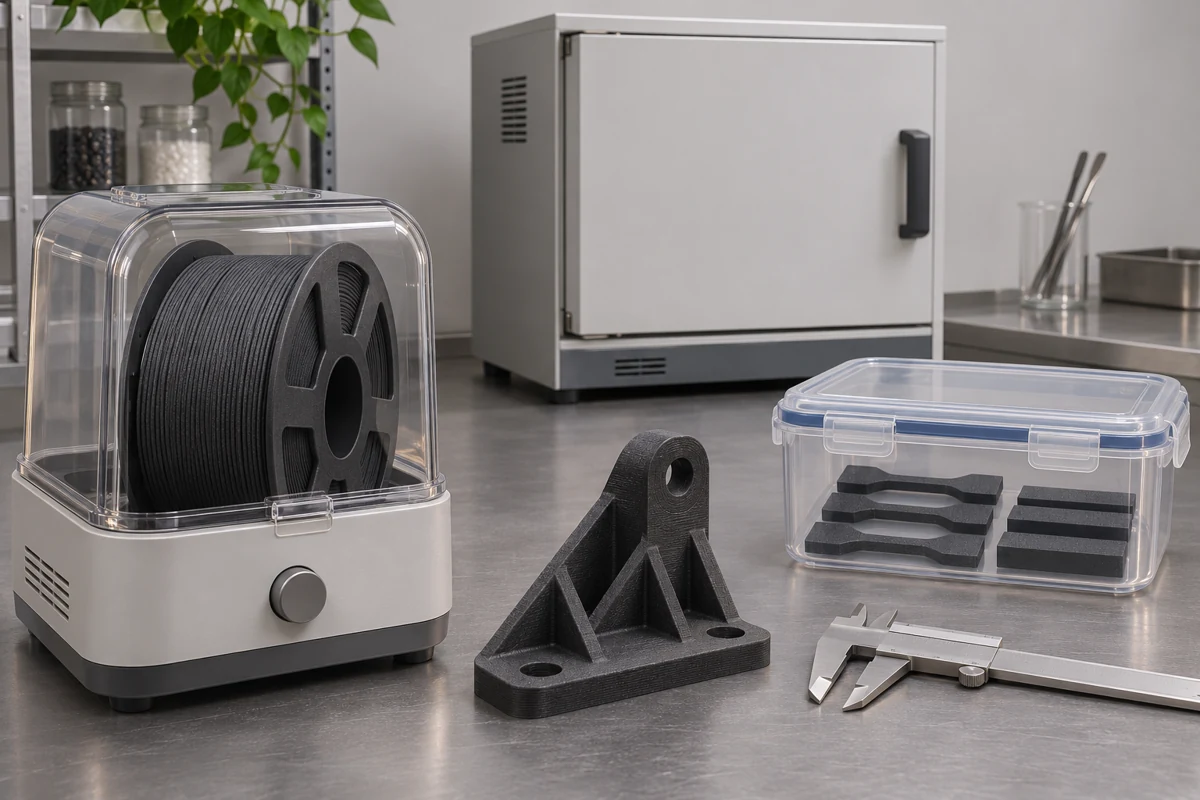
El PA6-CF debe secarse siguiendo las instrucciones del proveedor del filamento y mantenerse seco durante la impresión. La humedad puede provocar chisporroteos, burbujas, superficies rugosas, una adhesión deficiente entre capas, una extrusión irregular y desviaciones dimensionales. Utiliza un secador que permita controlar la temperatura y el flujo de aire, registra el ciclo de secado y, cuando la impresión sea larga, pasa la bobina por una caja seca o una ruta de alimentación controlada.
| Control | Comprobación por parte del comprador o del ingeniero | Síntoma de fallo |
|---|---|---|
| Estado del filamento | Verificar que el envase esté sellado, el historial de almacenamiento y el límite de humedad | Extrusión irregular o burbujas en la superficie |
| Ciclo de secado | Ten en cuenta la temperatura y el tiempo correspondientes a cada grado; no des por sentado que todo el PA6-CF es idéntico. | Capas débiles, desviación o dimensiones inestables |
| Trayectoria de alimentación en seco | Mantén la bobina y el tubo protegidos durante el montaje | La calidad se deteriora durante las impresiones largas |
| Acondicionamiento posterior a la impresión | Indica si la aprobación es «en seco», «condicionada» o «equilibrada según la aplicación». | El ajuste cambia una vez que la pieza sale de la impresora |
Ajustes de impresión de PA6-CF: qué parámetros hay que ajustar
Utiliza el rango inicial indicado por el proveedor del filamento y, a continuación, realiza un ajuste con una pequeña muestra de prueba o un elemento representativo. La temperatura de la boquilla influye en el flujo de la masa fundida y en la adhesión entre capas; la temperatura de la cama y el control de la cámara influyen en la deformación; la velocidad y la refrigeración influyen en la calidad de la superficie y en la resistencia entre capas. Normalmente es recomendable utilizar una boquilla endurecida, ya que la fibra de carbono es abrasiva. Comprueba el diámetro de la boquilla tras imprimir una cantidad determinada de filamento, especialmente cuando sea necesario que un orificio o un espesor de pared críticos se mantengan estables.
- Utiliza una boquilla y un hot end adecuados para el rango de temperaturas de ese material.
- Empieza con una base calefactada y una cámara o recinto controlado, siempre que la impresora lo admita.
- Utiliza un reborde, una balsa o una superficie de placa de impresión adecuada cuando la pieza ocupe mucho espacio.
- Orienta las paredes continuas y los contornos de manera que la carga principal se transmita en la dirección de mayor resistencia.
- Reduce la refrigeración excesiva y evita las corrientes de aire que provocan diferencias de temperatura entre las distintas capas.
- Utiliza una velocidad moderada hasta que el caudal, el avance por presión, la retracción y la calidad de la superficie se mantengan estables.
- Comprueba los orificios, las roscas y las superficies de acoplamiento tras cualquier cambio de boquilla o de altura de capa.
Diseño de piezas impresas en PA6-CF
Diseña teniendo en cuenta la anisotropía, en lugar de tratar el material como si fuera nailon moldeado por inyección. Añade un espesor de pared, radios, redondeos y refuerzos adecuados. Evite situar una rosca crítica o un encaje a presión en una interfaz de capa débil. Utilice insertos termofijados o herrajes capturados cuando el par de apriete repetido pueda dañar las roscas impresas. En el caso de los orificios, tenga en cuenta el efecto «pata de elefante», la formación de puentes, el efecto escalonado y el enfriamiento local; mecanice a fondo los orificios críticos cuando la aplicación requiera un ajuste controlado.
En el caso de los elementos de fijación, define la carga de sujeción, la presión de contacto, la superficie de desgaste y los criterios de sustitución. En el caso de las piezas móviles, evalúe la fricción, la exposición de las fibras y el efecto de la humedad en las holguras. En el caso de las piezas selladas, inspeccione las interfaces entre capas y considere la posibilidad de mecanizarlas o de añadir una superficie de sellado secundaria. Una pieza impresa en PA6-CF puede ser una excelente ayuda para la producción, pero el plano debe identificar qué superficies se imprimen y cuáles se mecanizan posteriormente.
Recocido, acondicionamiento e inspección
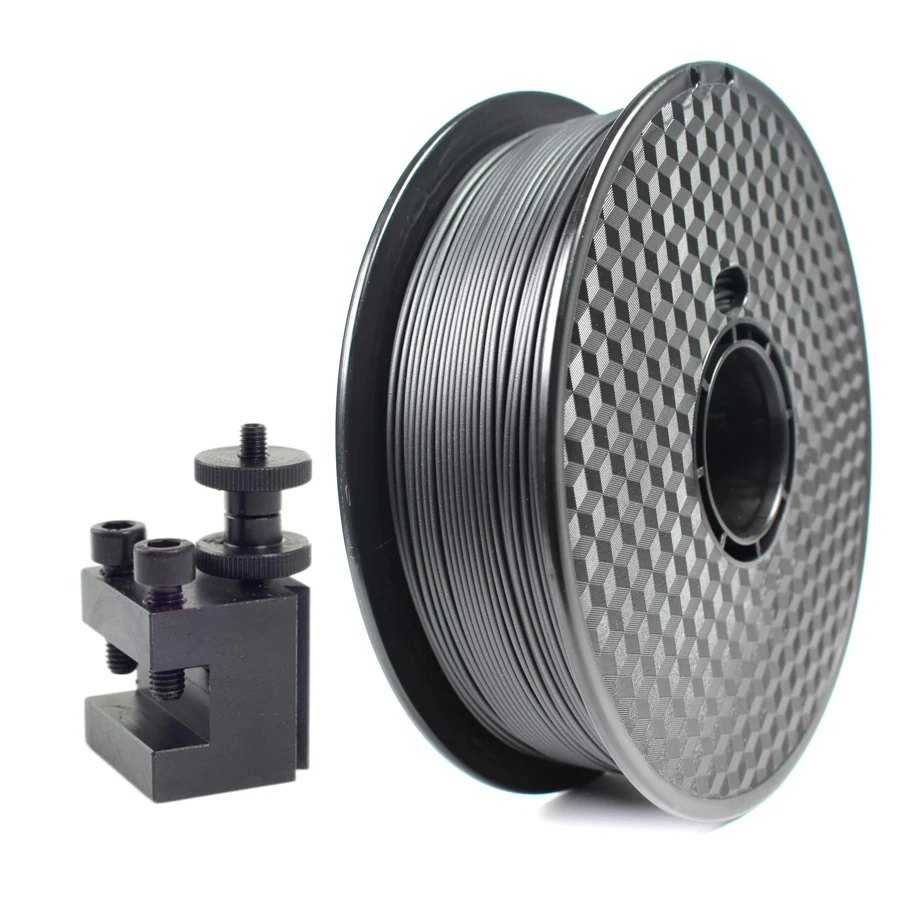
El recocido puede alterar la tensión y el historial térmico, mientras que el acondicionamiento modifica el estado de humedad de la matriz de nailon 6. No son procesos intercambiables. Si la pieza se va a montar en un entorno húmedo, inspecciónela tras el periodo de acondicionamiento establecido. Mida los mismos puntos de referencia antes y después del tratamiento, y registre la temperatura, la humedad, el soporte de fijación y el tiempo transcurrido entre el tratamiento y la inspección.
Sigue las instrucciones específicas para ese filamento: el Página del fabricante de Fiberon PA6-CF20 ofrece sus propias instrucciones de procesamiento y recocido. Anota el producto y la versión del documento; no apliques el ciclo de una marca concreta a todos los filamentos de PA6-CF.
| Elemento de validación | Por qué es importante | Pruebas sugeridas |
|---|---|---|
| Ajuste dimensional | La humedad, la orientación de las capas y el historial térmico pueden desplazar los orificios y las superficies de acoplamiento | Inspección basada en planos en el estado del material homologado |
| Carga mecánica | La resistencia varía en función de la orientación, el número de paredes y la adherencia entre capas | Pruebas con cupones representativos o pruebas de carga funcional |
| Exposición al calor | El rendimiento térmico a corto plazo no es lo mismo que la estabilidad a largo plazo | Ciclo térmico con comprobación del ajuste y el funcionamiento tras la exposición |
| Superficie y desgaste | La textura de la fibra y la abrasión pueden afectar a las interfaces de deslizamiento o de sellado | Inspección por contacto, ensayo cíclico y medición del desgaste |
Lista de comprobación para la solicitud de presupuesto de impresión en PA6-CF
Facilite el modelo CAD, el plano, el tipo de filamento, el contenido de fibra (si se conoce), la impresora o el proceso preferido, la cantidad, las propiedades deseadas, la temperatura de servicio, la humedad, la dirección de la carga, las características críticas, el acabado superficial y las condiciones de inspección requeridas. Indique si la pieza es un prototipo, un accesorio o un componente de producción. Pida al proveedor que especifique los supuestos relativos al secado, la cámara, la boquilla, la orientación, el posprocesado y la validación.
Decisión entre prototipo y producción
La impresión con PA6-CF resulta interesante cuando el equipo necesita una pieza funcional antes de que esté lista la producción mediante moldeo o mecanizado. Permite validar rápidamente las dimensiones, el montaje, el tendido de cables, el acceso a las herramientas y el comportamiento básico bajo carga. No debe considerarse un sustituto directo de una pieza moldeada por inyección de PA6-CF, PA66-CF o PPA-CF sin comparar la orientación de las fibras, los poros, el estado de humedad, el acabado superficial, la fatiga y la variación dimensional.
En el caso de un programa puente o de bajo volumen, define qué características pueden diferir de la pieza de producción final. Una pieza de fijación impresa puede aprobarse en cuanto a rigidez y repetibilidad, mientras que una carcasa estética puede requerir un acabado superficial diferente. Si se prevé un acabado CNC, añada márgenes de material y una estrategia de referencia al modelo. Si posteriormente se va a realizar moldeo por inyección, utilice la pieza impresa para validar el montaje y el funcionamiento, al tiempo que se lleva a cabo una revisión independiente del diseño para la fabricación (DFM) del material y del molde.
Lleva un registro detallado del lote de bobina, el ciclo de secado, la impresora, el estado de las boquillas, la orientación de la impresión, la altura de capa, el relleno, el posprocesamiento y el estado de la inspección. Esta información permite repetir la impresión y ayuda al comprador a determinar si una variación se debe al material, a la máquina, a la configuración o al diseño.
Cuando la pieza sea relevante para la seguridad o esté sometida a una carga continua, se debe conservar una muestra de la producción aprobada y registrar los parámetros de impresión reales en el informe de inspección. Es más fácil aprobar un proceso repetible con PA6-CF cuando el comprador puede vincular la geometría impresa, el estado del material y el resultado de las pruebas a un único registro de producción controlado.
Documenta la orientación aprobada junto con la revisión del archivo CAD. Cambiar la dirección de impresión puede alterar la resistencia, las marcas de soporte, la forma de los orificios, el movimiento térmico y la cantidad de posprocesado necesario, incluso cuando el material nominal y la impresora no varían.
Si eres un comprador que está comparando proveedores, solicita una maqueta de muestra y el registro del proceso, en lugar de limitarte a la ficha técnica del material. La maqueta debe incluir, como mínimo, una pared, un orificio, un voladizo y una interfaz funcional del diseño real.
Si el programa puede pasar de los prototipos impresos a la producción moldeada, compara el Proceso de fabricación de gránulos de PA6-CF30 y Requisitos para el moldeo por inyección de nailon antes de considerar un cupón impreso como aprobación del material. Para los proyectos que sigan siendo de fabricación aditiva, revisa los Procesos de impresión 3D en cuanto a cantidad, tolerancias, acabado y requisitos de inspección.
Decisiones sobre el PA6-CF que influyen en el resultado de la pieza impresa
- El filamento se seca una vez, pero luego se expone al aire húmedo durante la carga, por lo que la impresión comienza con un nivel de humedad no verificado.
- Se elige una boquilla endurecida, pero el comprador no comprueba la resistencia a la abrasión, la orientación de las fibras, la adhesión entre capas ni las expectativas respecto al acabado superficial.
- Se espera que la fibra de carbono aumente la resistencia por igual en todas las direcciones, aunque el resultado depende de la matriz, el trazado de las capas, la alineación de las fibras y el diseño de las uniones.
- El comprador da el visto bueno a un prototipo de PA6-CF sin decidir aún si el siguiente paso será el moldeo por inyección de PA-CF30, el mecanizado CNC u otro proceso.
Cómo contribuye el plástico de nailon al proyecto
Nylon Plastic puede analizar la impresión con PA6-CF junto con compuestos de PA modificados, como el PA-CF30, el PA-GF20 y el PA sin relleno. El objetivo práctico es separar las variables relacionadas con el procesamiento del filamento de las decisiones sobre la selección de materiales y los procesos de producción.
- Revisa el plano, el material, la cantidad, las características críticas y el entorno de uso antes de elaborar el presupuesto.
- Vincula las muestras, los informes dimensionales, los documentos de materiales, la trazabilidad y los criterios de aceptación a la misma revisión.
- Utiliza la formulación a medida, el moldeo por inyección, el mecanizado CNC o la impresión 3D cuando la aplicación requiera un método diferente.
Lecturas relacionadas
- Servicio de impresión 3D en nailon
- Servicios de impresión 3D en plástico
- Tolerancias en la impresión 3D
- Piezas de nailon con fibra de carbono
- FlashForge Adventurer 5M Pro: ¿Es compatible con el PA6-CF?
- PA6-CF vs ASA-CF for Outdoor Functional Parts
- Temperatura de impresión del nailon: ajustes para PA6 y PA66
- PA6-CF frente a PET-CF frente a PC-CF
Preguntas frecuentes
¿Es necesario secar el PA6-CF antes de la impresión 3D?
Sí. El PA6 es higroscópico, y la humedad absorbida puede reducir la calidad de las capas, provocar la formación de burbujas o hilos, y alterar la resistencia. Sigue las especificaciones de secado y almacenamiento del proveedor del filamento y controla la exposición durante la carga.
¿El PA6-CF es más resistente en todas las direcciones?
No. La resistencia de la impresión depende de la adhesión entre capas, la dirección de la trama o la trayectoria, la alineación de las fibras, el espesor de la pared, la temperatura, la humedad y la geometría de la unión. Comprueba la dirección real de la carga en lugar de basarte en un único valor de la ficha técnica.
¿Cuándo conviene sustituir el moldeo por inyección de PA6-CF por el de PA-CF30?
Considere el moldeo con PA-CF30 cuando el diseño sea estable, el volumen justifique la inversión en utillaje, la repetibilidad sea importante y la pieza requiera una producción rentable mediante moldeo o un perfil de orientación de las fibras diferente.
¿Qué debe incluirse en una solicitud de presupuesto para la impresión de PA6-CF?
Envía los archivos CAD y los planos, la cantidad, el filamento o la resina previstos, las restricciones relativas a la boquilla y al proceso, las dimensiones críticas, la dirección de la carga, la temperatura, el acabado, las condiciones de inspección y el plan de producción futuro.
Solicitar una revisión del material y el proceso del PA6-CF
Envíe el archivo CAD, el plano, las cantidades, los casos de carga, la temperatura, el ajuste crítico y el plan de producción para una comparación entre la impresión en PA6-CF y el nailon modificado.