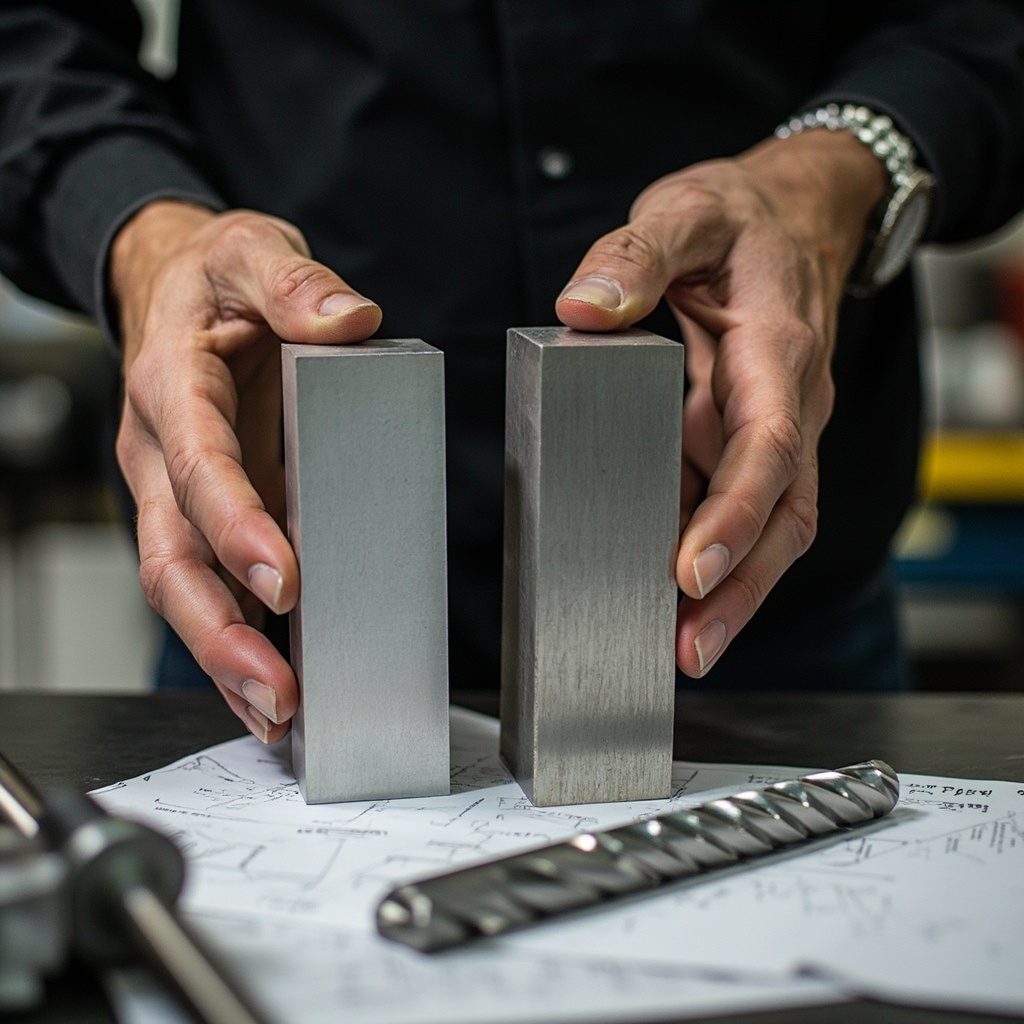
Lo he visto ocurrir cientos de veces. Un ingeniero se queda mirando fijamente dos fichas técnicas —6061 a la izquierda, 7075 a la derecha— y se le bloquea el cerebro. Ambos son de aluminio. Ambos se mecanizan bien. Ambos se encuentran en todos los talleres de CNC del mundo. Pero si eliges el incorrecto para tu aplicación, o bien pagarás de más por una resistencia que no necesitas, o peor aún, la pieza se agrietará donde no debería.
La cuestión de “qué tipo de aluminio” no es meramente teórica. Se plantea en el taller cada semana: un diseñador de cuadros de bicicleta que cree que necesita el 7075 (pero no es así), un soporte para drones que sí lo necesita, un accesorio náutico en el que el 6061 habría durado —si tan solo hubieran especificado el temple adecuado—.
Veamos lo que realmente importa. Nada de charlas sobre metalurgia. Solo lo que necesitas para tomar una decisión y seguir avanzando con tu proyecto.
Conceptos básicos: ¿Qué son realmente el 6061 y el 7075?
Tanto la 6061 como la 7075 son aleaciones de aluminio que se pueden someter a tratamiento térmico. Esto es importante: se puede aumentar su dureza sometiéndolas a un proceso de recocido en un horno. Pero ahí es donde terminan las similitudes, ya que pertenecen a familias de aleaciones totalmente diferentes.
aluminio 6061 Es una aleación de la serie 6000, lo que significa que el magnesio y el silicio son los principales elementos de aleación. Es la navaja suiza del aluminio. Buena para todo, pero la mejor en nada. La encontrarás en cuadros de bicicleta, mástiles de yates, tubos estructurales y en aproximadamente la mitad de todo lo que sale de un taller de CNC. Con el temple T6 (el tratamiento térmico más habitual), el 6061 alcanza una resistencia a la tracción máxima de unos 45 000 psi.
Aluminio 7075 es una aleación de la serie 7000; el principal elemento de aleación es el zinc. Es la que se elige cuando la 6061 no ofrece la resistencia suficiente. En el estado T6, la 7075 ofrece aproximadamente 83 000 psi Resistencia a la tracción máxima: casi el doble que la del 6061. Eso lo sitúa al mismo nivel que algunos aceros dulces, pero con un tercio de su peso. ¿El inconveniente? Cuesta más, es más exigente con las herramientas y no se suelda para nada bien.
Esto es lo que la mayoría de las guías no te dicen: la designación del tratamiento térmico es casi tan importante como el número de la aleación. El 6061-T6 y el 6061-T651 se comportan de forma diferente. El 7075-T6 y el 7075-T7351 no son intercambiables. Ya lo veremos más adelante.
Lo más importante que necesitas saber ahora mismo: 6061 = versatilidad y buena relación calidad-precio. 7075 = resistencia a un precio razonable. Todo lo demás son matices, pero es precisamente en los matices donde las piezas fallan.
Procesos y tecnologías clave: cómo se mecaniza cada grado
Ambas aleaciones se consideran “buenas” para el mecanizado CNC, pero el término “buenas” puede tener distintos significados dependiendo de lo que se esté haciendo. Voy a explicar cómo se comporta realmente cada tipo de aleación cuando gira el husillo.
| Propiedad | 6061-T6 | 7075-T6 | Qué significa en la pista |
|---|---|---|---|
| Índice de maquinabilidad | 50% (en relación con el latón) | 70% (en relación con el latón) | El 7075 corta con mayor limpieza: las virutas se rompen mejor y se acumula menos BUE en la herramienta. Sin embargo, es más duro, por lo que aumenta el desgaste de la herramienta. |
| Resistencia máxima a la tracción | 45 000 psi (310 MPa) | 83 000 psi (572 MPa) | El 7075 es casi dos veces más resistente. Si tu pieza soporta cargas estructurales, esto es importante. |
| Límite elástico | 40 000 psi (276 MPa) | 73 000 psi (503 MPa) | El 7075 resiste mucho mejor la deformación permanente. Esto es importante para los elementos de fijación y las uniones sometidas a carga. |
| Dureza (Brinell) | 95 HB | 150 HB | El 7075 es más duro: ofrece una mayor resistencia al desgaste, pero es más abrasivo para las herramientas de acero rápido (HSS). El carburo es tu mejor aliado. |
| Resistencia a la corrosión | Excelente | De deficiente a aceptable | El 6061 es, sin lugar a dudas, el mejor en entornos húmedos y salinos. El 7075 se pica y se corroe si no se recubre. |
| Soldabilidad | Excelente (TIG/MIG) | Deficiente — por lo general, no se recomienda | El 6061 se suelda muy bien. El 7075 es propenso a las grietas en caliente. Si tienes que soldar, no utilices el 7075. |
| Calidad del anodizado | Excelente: se aplica de manera uniforme | Claro: puede parecer más oscuro o irregular | El 6061 se anodiza muy bien para piezas estéticas. El 7075 es apto para el anodizado duro, pero el acabado resultante es más mate. |
| Acabado superficial (tal y como ha quedado tras el mecanizado) | Buen estado — puede presentar ligeros desgarros | Excelente: las virutas se desprenden limpiamente | El 7075 puede ofrecerte, de hecho, un mejor acabado tras el mecanizado, ya que las virutas se eliminan con mayor facilidad. |
| Coste de los materiales (relativo) | 1,0× (valor inicial) | 1.5–2.0× | El lingote de 7075 cuesta bastante más. En el caso de los bloques grandes, la diferencia de precio aumenta rápidamente. |
| Densidad | 2,70 g/cm³ | 2,81 g/cm³ | Prácticamente idéntico para diseños en los que el peso es un factor determinante. |
Nota sobre el acabado de la superficie: El 6061-T6 admite a la perfección el anodizado de tipo II (decorativo): se obtienen colores vivos y uniformes, además de un acabado liso. El 7075, debido a su contenido en zinc, se anodiza con un tono más oscuro y mate. Si tu pieza es de carácter estético, el 6061 es la mejor opción. Si necesitas un anodizado de recubrimiento duro (Tipo III) para mayor resistencia al desgaste, ambos son válidos, pero el 7075 con recubrimiento duro te ofrece un exterior realmente resistente sobre un núcleo que ya de por sí es sólido.
Aplicaciones industriales: quién utiliza qué
| Industria | Solicitud | Material | Requisito clave | Ventajas de nylonplastic.com |
|---|---|---|---|---|
| Aeroespacial | Costillas de ala, bastidores del fuselaje, mamparos | 7075-T6 / 7075-T7351 | Máxima relación resistencia-peso; resistencia a la fatiga | Mecanizado CNC con tolerancias estrictas y control de calidad de grado aeroespacial: mantenemos una tolerancia de ±0,005 mm en los componentes estructurales |
| Automoción | Brazos de control de la suspensión, soportes del motor | 6061-T6 | Buena resistencia mecánica + resistencia a la corrosión + soldabilidad | Series de producción con costes optimizados y anodizado propio para piezas situadas bajo el capó propensas a la corrosión |
| Médico | Mangos de instrumentos quirúrgicos, chasis de dispositivos | 6061-T6 (anodizado) | Superficie biocompatible, apta para el autoclave | Mecanizado de precisión con acabado superficial validado para garantizar un nivel de limpieza apto para uso médico |
| Electrónica | Disipadores térmicos, carcasas de RF, chasis de servidores | 6061-T6 | Conductividad térmica, blindaje contra interferencias electromagnéticas, calidad de la superficie | Máquina CNC de gran volumen con estrictas especificaciones de planitud, además de anodizado negro por motivos térmicos y estéticos |
| Automatización robótica | Brazos de efector final, enlaces estructurales, carcasas de articulaciones | 7075-T6 | Alta rigidez, bajo peso, resistencia a la fatiga bajo cargas cíclicas | Mecanizado multieje de geometrías complejas: nos encargamos de piezas de 7075 de paredes finas que otros talleres no se atreven a mecanizar |
| Equipamiento industrial | Carcasas de bombas, cuerpos de válvulas, placas de montaje | 6061-T6 | Resistencia a la corrosión, resistencia mecánica moderada, coste | Desde la creación rápida de prototipos hasta la producción: la misma máquina, el mismo proceso, resultados uniformes |
| Defensa / Armas ligeras | Componentes del receptor, monturas para visores, sistemas de rieles | 7075-T6 | Resistencia al impacto, estabilidad dimensional | Cumple con las especificaciones militares y ofrece trazabilidad completa de los materiales y paquetes de certificación |
Selección de materiales: lo que realmente funciona en la práctica
Esta es mi regla general, fruto de años de observar qué funciona y qué no: Elige el 6061, a menos que tengas una razón concreta para elegir el 7075.
Parece contradictorio: ¿no deberías preferir el más resistente? No, y te explico por qué: el 6061 es más barato, más fácil de mecanizar con herramientas estándar, se suelda y se anodiza a la perfección, y resiste la corrosión sin necesidad de recubrimientos adicionales. Cubre las aplicaciones mecánicas del 80% sin ningún problema.
El 7075 es un material especializado. Se utiliza cuando:
- La fuerza es imprescindible. Tu pieza soporta cargas cíclicas elevadas (brazos robóticos, estructura de aeronaves).
- Necesitas una resistencia comparable a la del acero con el peso del aluminio. Piensa en chasis para drones, componentes para bicicletas de competición o material de escalada.
- La rigidez es más importante que la resistencia. El mayor módulo de elasticidad del 7075 se traduce en una menor deformación bajo carga.
- Estás compitiendo con el titanio. Con un coste de material que ronda aproximadamente una décima parte del del Ti-6Al-4V y una relación resistencia-peso equivalente a la del 80%, el 7075 suele ser la opción de ingeniería más acertada.
No elijas el 7075 si: si tu pieza se va a soldar, va a estar expuesta al agua salada, necesita colores anodizados brillantes o el precio es un factor determinante. El 6061 cumple mejor con todos esos requisitos. He visto a empresas emergentes gastarse todo su presupuesto en el 7075 cuando el 6061 habría sido más que suficiente: esa resistencia extra quedó sin aprovechar, mientras que los problemas de corrosión aparecieron seis meses después.
Una cosa más: El carácter es importante. Si mecanizas el 7075 y luego lo sueldas (algo que acabo de decirte que no hagas, pero hay quien insiste), tendrás que volver a someterlo a un tratamiento térmico para recuperar la resistencia. El 7075-T7351 ofrece una mayor resistencia a la corrosión bajo tensión que el 7075-T6, a costa de perder algo de resistencia en comparación con el 10%. Es la opción preferida para piezas estructurales aeronáuticas de gran espesor. Por su parte, el 6061-T651 se somete a un tratamiento de alivio de tensiones mediante estiramiento, lo que se traduce en una menor deformación al mecanizarlo; merece la pena el ligero aumento de coste para piezas delgadas o largas.
Compromisos entre coste y rendimiento
Hablemos de dinero, porque el presupuesto de nadie es ilimitado.
Materia prima: El precio del lingote de 7075 es aproximadamente entre 1,5 y 2 veces superior al del material equivalente de 6061. Para un soporte pequeño, eso supone quizás entre $5 y 10 más. En el caso de una placa de 12″ × 12″ × 3″, la diferencia es considerable: potencialmente cientos de dólares por pieza en cantidades de prototipo.
Coste de mecanizado: Aquí es donde la cosa se pone interesante. El 7075, de hecho, se mecaniza más rápido: las virutas se desprenden limpiamente, se pueden aplicar avances más altos y el acabado superficial queda mejor. Por lo tanto, el tiempo de ciclo por pieza en el 7075 puede ser más corto. Sin embargo, las fresas de metal duro se desgastan más rápido, y es imprescindible utilizar metal duro, ya que las fresas de acero rápido (HSS) se desafilan en cuestión de minutos con el 7075. En definitiva, el coste de mecanizado suele ser similar o ligeramente superior con el 7075, dependiendo de la geometría.
Posprocesamiento: El 6061 destaca por su relación calidad-precio en el anodizado. Para un acabado estético en rojo o azul brillante, el 6061 es la única opción válida. El 7075 con anodizado de capa dura para piezas sometidas a desgaste (pistones, componentes deslizantes) funciona muy bien, pero hay que estar dispuesto a pagar más y comunicar claramente las expectativas de color, ya que el resultado no será el mismo.
En resumen: En una pieza sencilla, optar por el 7075 en lugar del 6061 podría suponer un aumento de entre 20 y 40% en el coste total de la pieza. En una pieza compleja con muchas , la diferencia se reduce. Pregúntate siempre: ¿Estoy comprando potencia que realmente voy a utilizar? Si la respuesta es no, compra 6061 y destina el dinero que te ahorres a un mejor acabado superficial o a tolerancias más ajustadas.
Normas de calidad y buenas prácticas
A la hora de encargar piezas de aluminio mecanizadas con CNC, la aleación es una variable; el proceso de fabricación, otra. Esto es lo que debes especificar y tener en cuenta:
- Certificados de materiales. Solicita los informes de ensayo de fábrica (MTR) si la trazabilidad es importante. Para los clientes del sector aeroespacial y médico, esto no es opcional. Un taller acreditado puede rastrear cada bloque hasta el lote de fundición correspondiente.
- Comprobación del temple. El 6061-T6 no es lo mismo que el 6061-O (recocido). Si alguien mecaniza tu pieza con un estado de temple incorrecto —o, peor aún, con una aleación equivocada—, no te darás cuenta hasta que falle. Un taller de confianza comprueba el material que recibe.
- Dirección de la veta. En el caso de las piezas estructurales de 7075 (especialmente en aplicaciones en las que la fatiga es un factor crítico), la dirección del grano con respecto a la carga es importante. Merece la pena comentarlo con tu operario de mecanizado. Especificar la orientación L, LT o ST en el plano evita sorpresas.
- Eliminación de tensiones tras el mecanizado. Las piezas de 7075 de pared delgada pueden deformarse tras el mecanizado debido a la liberación de tensiones internas. El 7075-T7351 ayuda, pero a veces es necesario realizar un ciclo de alivio de tensiones tras el mecanizado. No des nada por sentado: pregunta.
- normas. Averigua qué necesitas: inspección del primer artículo (FAI), controles durante el proceso o 100%. Para las piezas aeroespaciales de aleación 7075, la FAI según la norma AS9102 es la práctica habitual.
Una realidad del taller: el 6061 es tolerante. Si las velocidades y los avances no son exactos, se obtendrá un acabado superficial mediocre, pero la pieza funcionará. El 7075 es menos tolerante con los ajustes descuidados: las vibraciones, la desviación de la herramienta y la sujeción de la pieza son factores más importantes. Por eso es mejor contar con un taller que trabaje habitualmente con ambos materiales, y no uno que “trabaje con aluminio” de forma genérica.
Primeros pasos: medidas prácticas
- Define tus requisitos imprescindibles. ¿A qué cargas está sometida la pieza? ¿En qué entorno se utiliza? ¿Se suelda? ¿Debe tener un buen aspecto? Responde a estas preguntas con sinceridad antes de consultar la ficha técnica del material.
- Por defecto, se utiliza el 6061-T6. Es la respuesta correcta la mayoría de las veces. Solo recurre al 7075 cuando tengas una razón concreta.
- Envíanos tu dibujo (o tu boceto en una servilleta). Te daremos una recomendación clara basada en tu geometría, cargas, entorno y presupuesto. Sin argumentos de venta: solo la realidad de la ingeniería. Utiliza nuestro Centro de selección de materiales para explorar más opciones.
- Plantéate terminar antes de lo previsto. No diseñes la pieza y luego te preguntes: “¿qué recubrimiento debería aplicarle?”. Si existe riesgo de corrosión, ten en cuenta desde el principio el anodizado o el recubrimiento químico, ya que esto afecta a las tolerancias.
- Lo primero es el prototipo. Para la producción a gran escala, realiza una prueba con entre 5 y 10 piezas del material que hayas elegido antes de dar el paso definitivo. La realidad del mecanizado de piezas de pared delgada de aluminio 7075 en el taller puede que te sorprenda: es mejor aprender con 10 piezas que con 10 000.
Si aún tienes dudas, nuestro solución integral de fabricación abarca todo el proceso, desde la selección de materiales hasta el acabado.
Conclusión
El 6061 y el 7075 no son competidores, sino herramientas diferentes para trabajos distintos. El 6061 es tu caballo de batalla: versátil, resistente a la corrosión, soldable y rentable. Es el aluminio adecuado para probablemente el 80% de las piezas que pasan por el banco de trabajo de un taller de CNC. El 7075 es el especialista: casi el doble de resistente, se mecaniza de maravilla, pero cuesta más y exige respeto: no se puede soldar, hay que prever un recubrimiento y hay que elegir cuidadosamente el tratamiento térmico.
¿Cuál es el error que veo con más frecuencia? Elegir el 7075 porque “quiero lo mejor”. Que sea más resistente no siempre significa que sea mejor. A veces significa una pieza que cuesta 40% más y se corroe en seis meses. Otras veces es exactamente lo que exige la aplicación. La diferencia está en saber en qué situación te encuentras.
Si tienes alguna duda, habla con quienes se dedican a cortar ambos a diario. Para eso estamos aquí.
Recursos relacionados
- Servicios de mecanizado CNC: desde el prototipo hasta la producción
- Guía de materiales para el mecanizado CNC — Referencia completa de selección
- Opciones de acabado superficial: anodizado, recubrimiento y mucho más
- Diseño de productos para la fabricación: mejores prácticas de DFM
¿Estás listo para mecanizar tus piezas de aluminio?
Tanto si te decantas por el 6061 como por el 7075, o si aún estás dudando, mecanizamos ambos tipos a diario. Envíanos tu plano y te daremos una recomendación sincera sobre el material, sin intentar venderte productos más caros ni hacer conjeturas. Desde prototipos únicos hasta series de producción, contamos con las máquinas, las herramientas y la experiencia necesarias para fabricar tus piezas a la primera. Empieza tu proyecto →
PREGUNTAS FRECUENTES
¿Cómo deben evaluar los compradores el aluminio 6061 frente al 7075? ¿Qué grado se adapta realmente a sus piezas?
Aluminio 6061 frente a 7075: ¿qué grado se adapta realmente a tus piezas? La elección debe basarse en la comparación de la resistencia mecánica, la resistencia a la corrosión, la exposición al calor, la maquinabilidad, los requisitos de acabado y las necesidades de certificación con el entorno de funcionamiento.
¿Qué propiedades son las más importantes a la hora de comparar el aluminio 6061 con el 7075? ¿Qué grado se adapta realmente a tus piezas?
Las propiedades más importantes suelen ser la resistencia, la dureza, la ductilidad, la resistencia a la corrosión, el comportamiento térmico, la maquinabilidad y la compatibilidad con el tratamiento superficial.
¿Qué información ayuda a seleccionar el grado de metal adecuado?
La carga de la aplicación, el entorno, la temperatura, los materiales de contacto, el acabado requerido, el proceso de producción y las normas aplicables ayudan a limitar la elección del grado.
¿Cuál es el error más habitual a la hora de elegir entre el aluminio 6061 y el 7075? ¿Qué grado se adapta realmente a tus piezas?
Un error común es elegir sólo por la resistencia ignorando la corrosión, el conformado, el mecanizado, la soldadura, el acabado o las condiciones de servicio a largo plazo.

