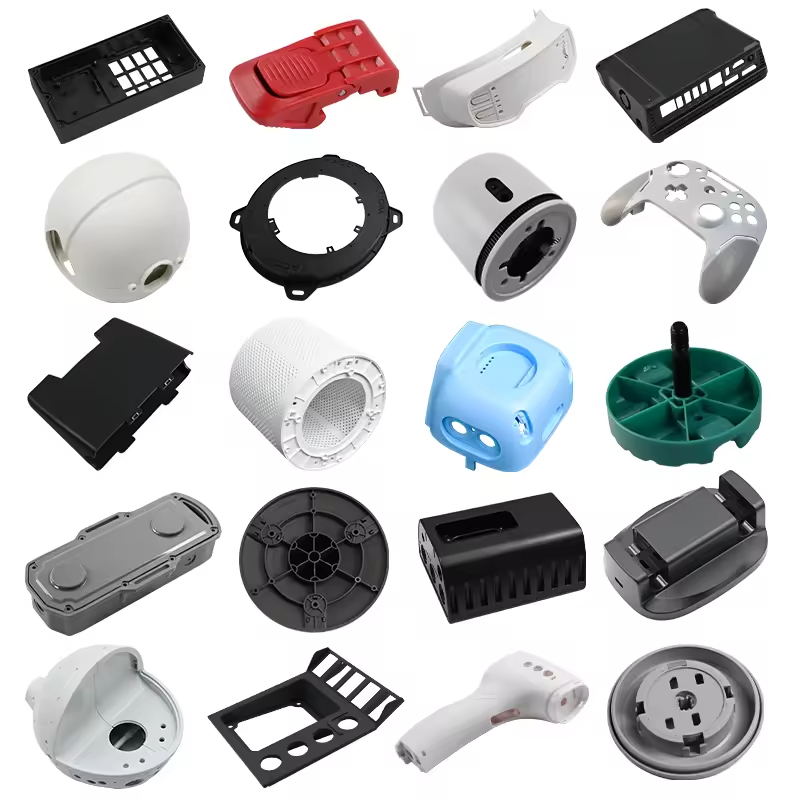
Las decisiones relativas al diseño y la fabricación de moldes de inyección determinan la vida útil del molde, el tiempo de ciclo, la calidad de las piezas y el coste de producción desde la primera revisión de DFM en adelante.
He aquí una estadística que quita el sueño a los diseñadores de productos: el molde representa entre el 60 % y el 80 % del coste de un proyecto de moldeo por inyección, y alrededor del 40 % de los moldes necesitan retoques antes de poder producir piezas aceptables a la primera. Esto no se debe a que los fabricantes de moldes sean malos en su trabajo, sino a que el diseño de moldes es el punto en el que la teoría se enfrenta a la realidad, y la realidad suele imponerse.
He estado en ambos lados de esta conversación. El diseñador de producto que define las especificaciones de un molde sin entender cómo funciona uno, y el fabricante de moldes que tiene que explicar por qué ese precioso modelo CAD necesita cuatro correderas, un núcleo plegable y cuesta el triple de lo presupuestado.
Este no es un manual de diseño de moldes. Es lo que realmente necesitas saber para definir las especificaciones de un molde, hablar con un fabricante de moldes sin parecer que no tienes ni idea y conseguir piezas que funcionen. Vamos a ello.
Conceptos básicos: cómo funciona realmente un molde de inyección
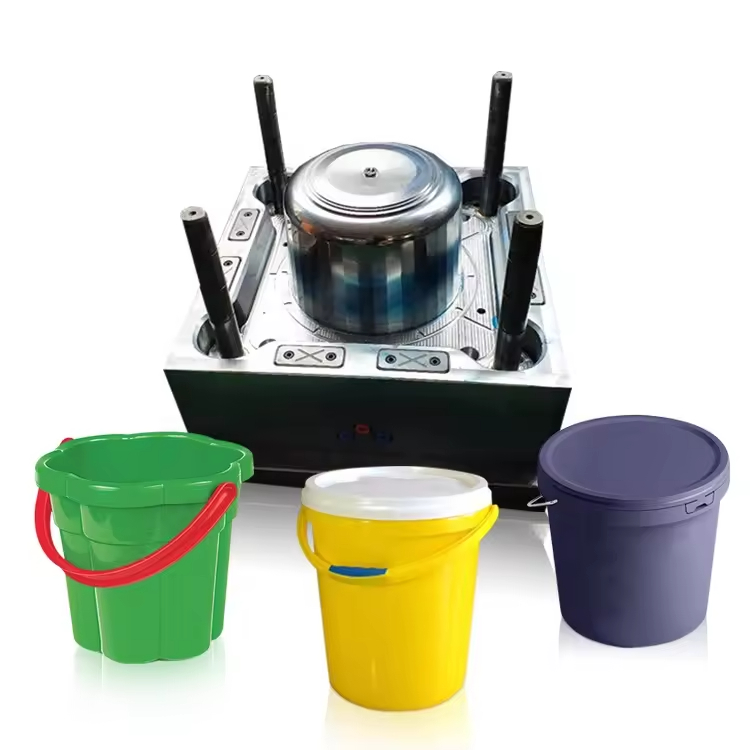
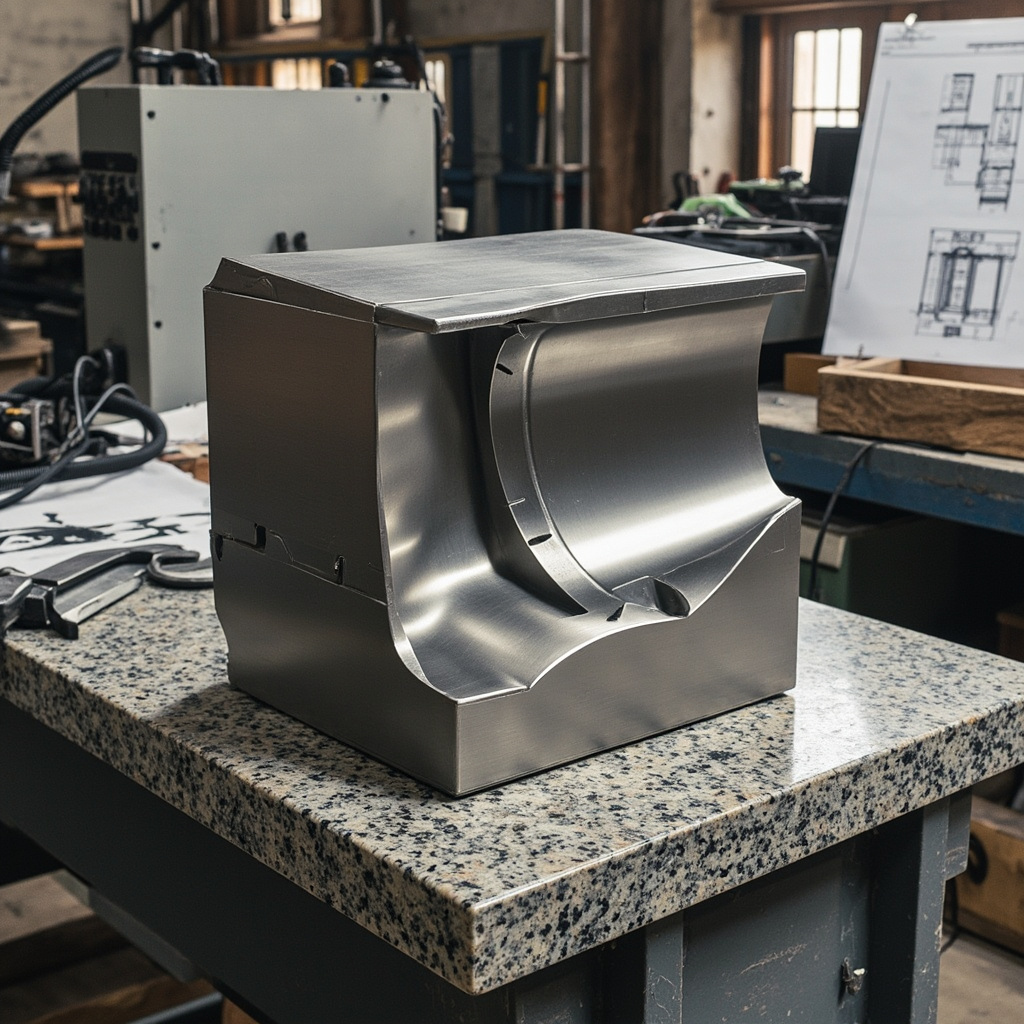
En su forma más sencilla, un molde de inyección consiste en dos bloques de acero que se cierran a presión, se llenan de plástico fundido a presión y, a continuación, se separan para poder extraer la pieza. Pero esa frase esconde unas mil decisiones de diseño.
Todos los moldes de inyección cuentan con estos componentes básicos:
- Cavidad (lado A): La mitad fija suele constituir la superficie exterior de la pieza. Se monta en el lado de la prensa correspondiente a la unidad de inyección.
- Core (cara B): La mitad móvil forma las superficies interiores. Se monta en el lado del expulsor. Aquí es donde se encuentran los pasadores expulsores.
- Sistema de bebedero, canal de colada y entrada de colada: El recorrido que sigue el plástico fundido desde la boquilla de la máquina hasta la cavidad de la pieza. Si no se hace correctamente, se producen inyecciones insuficientes, líneas de soldadura en lugares inadecuados o piezas que no se llenan por completo.
- Sistema de refrigeración: Canales perforados en el acero del molde por los que circula agua (o aceite) para extraer el calor del plástico. El tiempo de enfriamiento suele suponer entre el 50 % y el 70 % del ciclo total. Un sistema de enfriamiento bien diseñado se amortiza en cuestión de semanas.
- Sistema de expulsión: Pasadores, cuchillas, manguitos o placas de extracción que empujan la pieza fuera del núcleo. Si tu pieza tiene nervaduras profundas o texturas, la expulsión es donde la cosa se pone interesante.
- Purga: Pequeños canales que permiten que el aire atrapado se escape a medida que el plástico llena la cavidad. Si no hay orificios de ventilación, se producen marcas de quemaduras, piezas con falta de material y piezas con un aspecto horrible.
El reto del diseño no radica en ninguno de estos componentes en concreto, sino en conseguir que todos ellos funcionen en conjunto. Un molde con una refrigeración perfecta, pero con entradas de material mal situadas, seguirá produciendo piezas defectuosas. Un molde con entradas de material excelentes, pero con una ventilación inadecuada, quemará el material. Cada decisión influye en todas las demás.
Principales tipos y tecnologías de moldes
No todos los moldes son iguales. El tipo de molde que necesitas depende de la geometría de la pieza, el volumen, el material y el presupuesto. Estas son las opciones entre las que puedes elegir:
| Tipo de molde | Lo mejor para | Rango de precios habitual | Tiempo de ciclo | Compromiso clave |
|---|---|---|---|---|
| Molde de dos placas (una sola línea de separación) | Piezas sencillas, volúmenes bajos o medios, presupuestos ajustados | Entre 3.000 y 15.000 dólares | El más rápido | Quedan marcas de la entrada de material en el borde de la pieza; el canal de inyección se separa de la pieza durante la expulsión. Es la opción más sencilla de fabricar y mantener. |
| Molde de 3 placas (línea de separación doble) | Piezas que requieren una entrada central, de múltiples cavidades con separación automática de los canales de inyección | Entre 10 000 y 40 000 dólares | Ligeramente más largo (movimiento adicional de la placa) | Separación automática de las piezas fundidas: no es necesario realizar el desbarbado manual. Mayor complejidad, más piezas móviles y mayor mantenimiento. |
| Molde de canal caliente | Producción a gran escala (más de 100 000 piezas al año), materiales caros, piezas de gran tamaño | Entre 20 000 y 100 000 dólares o más | Más rápido (sin tiempo de enfriamiento del corredor) | Cero desperdicio de material en proceso, ciclos más rápidos. Mayor coste inicial, control de temperatura más complejo, requiere un mantenimiento especializado. |
| Molde familiar | Varias piezas diferentes en un mismo molde (por ejemplo, carcasa izquierda + derecha) | Entre 15 000 y 60 000 dólares | Limitado por la cavidad que se llena más lentamente | Un molde, varias piezas. Pero: todas las piezas deben ser del mismo material, y el desequilibrio en el llenado entre las cavidades es una lucha constante. |
| Moldeo por inserción / Sobremoldeo | Inserciones metálicas encapsuladas en plástico; empuñaduras de tacto suave sobre sustratos rígidos | Entre 15 000 y 80 000 dólares | Más tiempo (tiempo de carga) | Combina materiales sin necesidad de montaje. Aumenta la duración del ciclo debido a la colocación manual o robotizada de los insertos. |
| Desenroscar el molde | Piezas roscadas (tapones, cierres, racores) | Entre 25 000 y 80 000 dólares | Más largo (ciclo de desenroscado) | Moldea roscas internas y externas sin operaciones secundarias. Requiere un accionamiento mecánico o hidráulico complejo. |
| Molde apilable | Envases de volumen ultraalto y paredes finas | Entre 50 000 y 250 000 dólares o más | ~2× partes por ciclo | Duplica el rendimiento sin duplicar la fuerza de sujeción. Es caro, ocupa mucho espacio y requiere una prensa con mayor altura libre. |
Una regla general rápida: Si la producción es inferior a 10 000 piezas al año y la geometría es sencilla, un molde de canal frío de dos placas suele ser casi siempre la mejor opción. La complejidad adicional que suponen los canales calientes o los diseños de tres placas no resulta rentable hasta que aumentan los volúmenes de producción y la optimización del tiempo de ciclo cobra importancia.
Una cosa más sobre los canales fríos frente a los calientes: los canales fríos producen un “árbol” de bebedero y canal que se vuelve a triturar. En el caso de las resinas básicas baratas (PP, PE), el valor de ese material triturado es insignificante. En el caso del PEEK, a más de 80 dólares el kilogramo, desechar los canales supone un gran gasto. Los canales calientes eliminan por completo ese desperdicio y, en el caso de las resinas técnicas caras, suelen amortizarse ya en la primera tirada de producción.
Aplicaciones industriales
| Industria | Solicitud | Material | Requisito clave | Ventajas de nylonplastic.com |
|---|---|---|---|---|
| Automoción | Paneles de acabado interior, conectores bajo el capó, depósitos de líquidos | PA66 GF30, PBT, PP-TD20 | Resistencia al calor, estabilidad dimensional, acabado superficial de clase A | Diseño de moldes propio optimizado para una calidad de superficie propia del sector de la automoción: realizamos a diario acabados granulados y de alto brillo. |
| Médico | Carcasas para dispositivos quirúrgicos, consumibles de diagnóstico, colectores de fluidos | PC, PEI (Ultem), PPSU | Biocompatibilidad, tolerancias estrictas, moldeo en sala limpia | Cumple con la norma ISO 13485: aceros para moldes seleccionados por su resistencia a la corrosión frente a productos químicos de limpieza agresivos |
| Electrónica | Carcasas de conectores, cajas para dispositivos, carcasas para baterías | PC/ABS, LCP, PBT | Relleno de pared delgada, resistencia al fuego (UL94 V-0), blindaje contra interferencias electromagnéticas (EMI) | Experiencia en micro-gating para dispositivos electrónicos de paredes finas: rellenamos habitualmente paredes de menos de 0,5 mm con resinas de ingeniería |
| Aeroespacial | Soportes para la organización de cables, molduras interiores, componentes de conductos | PEI (Ultem), PEEK, PAEK | Cumplimiento de la normativa FST, trazabilidad, ligereza | Diseño de moldes para altas temperaturas (hasta 200 °C) para termoplásticos de grado aeroespacial con certificaciones completas de los materiales |
| Productos de consumo | Carcasas de electrodomésticos, cuerpos de herramientas, cierres de envases | ABS, PP, PC | Acabado estético, rentabilidad, tiempos de ciclo rápidos | Diseño de un molde familiar de múltiples cavidades con llenado equilibrado: piezas estéticas y funcionales a partir de un único molde |
| Equipamiento industrial | Cajas de engranajes, impulsores, componentes de bombas | PA6 GF30, POM, PPS | Resistencia al desgaste, resistencia química, resistencia estructural | Aceros endurecidos para moldes (H13, S136) destinados a materiales abrasivos reforzados con fibra de vidrio: utillaje diseñado para soportar más de 500 000 ciclos |
Selección de materiales para la fabricación de moldes
El plástico que se moldea determina la mitad de la ecuación. El acero con el que se fabrica el molde determina la otra mitad, y son demasiados los ingenieros que ignoran por completo este aspecto hasta que la herramienta se desgasta prematuramente.
P20 (acero para herramientas preendurecido): El caballo de batalla. Pre-templado a unos 28-32 HRC, se mecaniza bien y se pule hasta obtener un acabado aceptable. Ideal para moldes prototipo y volúmenes bajos a medios (<100 000 ciclos) y materiales no abrasivos como el ABS, el PP y el PC sin relleno. Si estás realizando una primera tirada de producción y quieres reducir el coste del molde, el P20 es la opción predeterminada.
H13 (acero para herramientas de trabajo en caliente): Cuando necesitas que el molde dure. Endurecido a 48-52 HRC tras el mecanizado. Excelente resistencia al desgaste para materiales reforzados con fibra de vidrio (el PA66 GF30 se come el P20 para desayunar). Buena resistencia a la fatiga térmica: soporta los ciclos repetidos de calentamiento y enfriamiento propios de la producción en serie. De esto están hechos los moldes de producción para la industria automovilística.
Acero inoxidable S136 / 420: Acero para moldes resistente a la corrosión. Es imprescindible para el moldeo de PVC (que libera gas HCl —sí, ácido clorhídrico— en el interior del molde) o cuando el molde va a permanecer inactivo en entornos húmedos. También es la opción preferida para piezas médicas y ópticas que exigen la máxima calidad de pulido. Es más caro que el H13 y más difícil de mecanizar, pero insustituible cuando se necesita.
NAK80: Un acero para moldes de endurecimiento por precipitación que, una vez pulido, alcanza un acabado espejo excepcional. Para piezas cosméticas de alto brillo —como fundas para smartphones, envases de cosméticos o molduras interiores de automóviles con acabado negro piano—. Es caro y más blando que el H13, por lo que no es adecuado para materiales abrasivos.
Aleaciones de aluminio para moldes (QC-10, Alumec): Para herramientas prototipo y producción en volúmenes muy reducidos (menos de 10 000 ciclos). Los moldes de aluminio se mecanizan rápidamente, son más económicos y presentan una excelente conductividad térmica; los ciclos pueden ser entre un 20 % y un 30 % más rápidos que los de los moldes de acero equivalentes. Sin embargo, se desgastan rápidamente, sobre todo con materiales reforzados con fibra de vidrio. Son ideales para herramientas puente y para la validación del diseño.
El error que más veo: Especificar P20 para una pieza de 200 000 unidades al año fabricada en nailon reforzado con fibra de vidrio porque “queremos reducir el coste del molde”. El molde cuesta un 30 % menos, pero se desgasta en seis meses. Entonces hay que pagar por otro molde… y se pierde tiempo de producción. El coste total de propiedad siempre supera al coste inicial del molde.
Compromisos entre coste y rendimiento en el diseño de moldes
El coste de un molde no depende únicamente del tipo de acero y del número de cavidades. Los principales factores que influyen en el coste son aquellos que pillan desprevenidos a los diseñadores:
Cortes por debajo y movimientos laterales: Cada socavado de tu pieza —un orificio en la pared lateral, una lengüeta de encaje a presión orientada hacia el exterior, un reborde empotrado— requiere una corredera o un elevador en el molde. Las correderas son caras. Un molde sencillo de dos placas sin socavados puede costar 5.000 dólares. Si le añades dos correderas y un elevador, el coste supera los 15.000 dólares. Antes de dar por finalizado el diseño de tu pieza, pregúntate: ¿Se puede reorientar esta pieza para eliminar el socavado? A veces, girar un orificio 90 grados permite ahorrar 5.000 dólares en el coste del molde.
Acabado y textura de la superficie: Un pulido espejo SPI-A2 en la cavidad supone un aumento significativo de las horas de trabajo del moldeador. Un simple SPI-C1 (acabado con piedra de grano 600) es rápido y económico. Las texturas de Mold-Tech (MT-11000, veteado de cuero, etc.) aumentan el coste, pero ocultan las marcas de hundimiento y las líneas de flujo; a menudo resultan más económicas que intentar eliminarlas únicamente mediante el diseño del molde.
Número de cavidades: Más cavidades = más piezas por ciclo, pero el coste del molde no aumenta de forma lineal. Un molde de 4 cavidades no cuesta 4 veces más que uno de una sola cavidad, sino que suele costar entre 2 y 3 veces más. Sin embargo, un mayor número de cavidades también implica un mayor riesgo de desequilibrio en el llenado, y el mantenimiento se vuelve más complejo. Para un nuevo producto, empieza con un molde de una sola cavidad. Valida la pieza y el mercado antes de ampliar la producción.
Diseño del sistema de refrigeración: Los conductos de refrigeración simples perforados son económicos. La refrigeración conformada —canales de refrigeración impresos en 3D que siguen el contorno de la pieza— puede reducir los tiempos de ciclo entre un 30 % y un 40 %, pero aumenta considerablemente el coste del molde. Merece la pena para la producción a gran escala, pero es difícil de justificar para 20 000 piezas al año.
El punto óptimo: La mayoría de nuestros clientes consideran que un molde H13 de una sola cavidad bien diseñado, con un sistema de refrigeración convencional optimizado, ofrece el mejor equilibrio entre la calidad de las piezas, la vida útil del molde y la inversión inicial. Cuando los volúmenes superan las 100 000 unidades al año, es cuando los canales calientes y los moldes de múltiples cavidades empiezan a tener sentido desde el punto de vista económico.
Normas de calidad y buenas prácticas
Un molde que fabrica piezas de calidad desde el primer día, pero que se deteriora al llegar al día 100, no es un buen molde. Esto es lo que distingue a una herramienta lista para la producción de otra que te llenará el buzón de correo con reclamaciones por problemas de calidad:
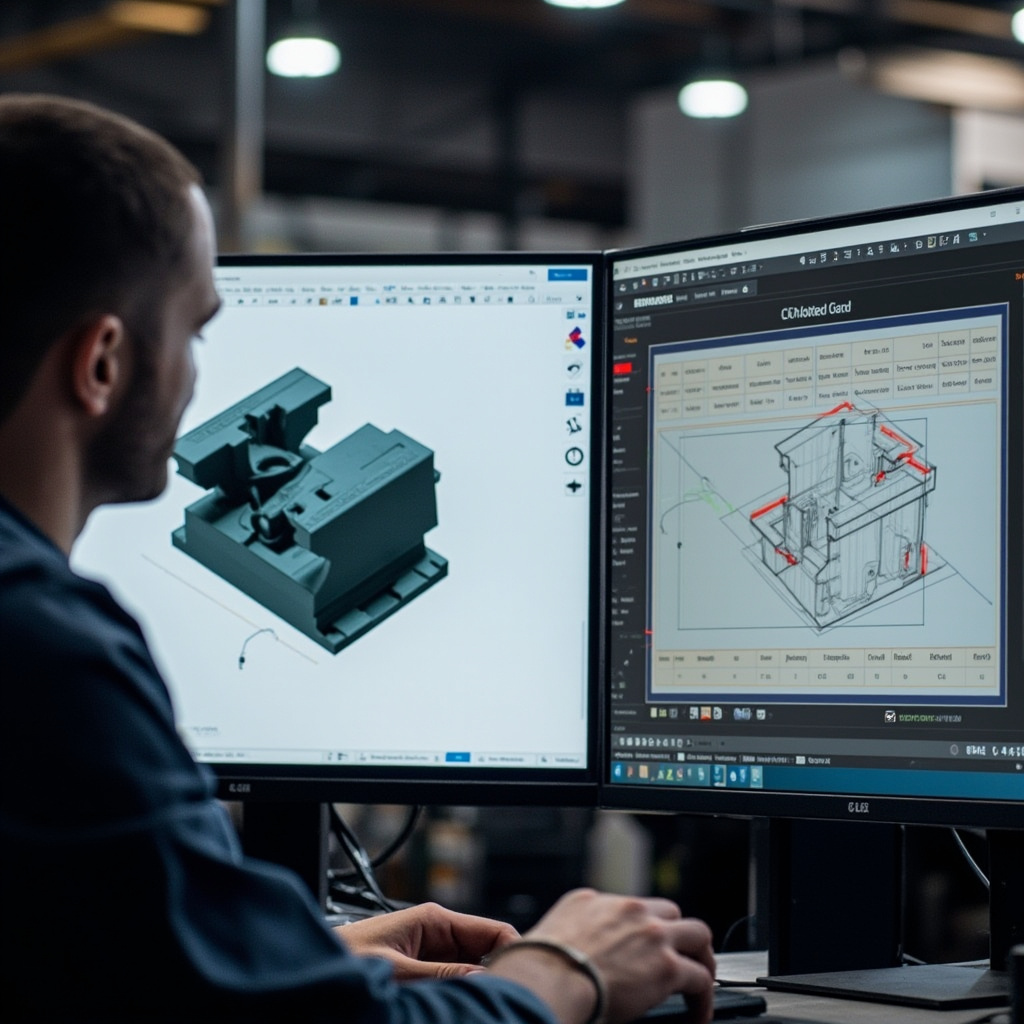
- Revisión del DFM (diseño para la fabricabilidad), antes de cortar el acero. Un buen fabricante de moldes revisa el diseño de tu pieza y señala los problemas: paredes demasiado gruesas, nervaduras demasiado profundas para la expulsión, entradas en superficies estéticas, ángulos de desmoldeo insuficientes. No es que se estén poniendo difíciles, sino que te están ahorrando un molde de 30 000 dólares que produzca piezas que no puedas utilizar. Ofrecemos informes detallados de DFM de serie en todos los proyectos. Si tu fabricante de moldes no te ofrece uno, busca otro fabricante.
- Análisis de flujo de molde. Para cualquier pieza que vaya más allá de las más sencillas, simula el llenado antes de cortar el acero. Los programas informáticos modernos de simulación de flujo en moldes predicen la ubicación de las líneas de soldadura, las bolsas de aire, las marcas de hundimiento y la deformación con una precisión sorprendente. Cuestan unos cientos de dólares y pueden evitar tener que rediseñar el molde, lo que supondría un gasto de miles.
- Primer artículo (FAI). Las primeras piezas que se obtengan de un molde nuevo deben compararse con el plano: cada dimensión, cada tolerancia. No des por sentado que el molde funciona solo porque las piezas “parecen correctas”. El PP se contrae entre un 1,5 % y un 2,0 %; el PA66 GF30, entre un 0,3 % y un 0,7 %. La cavidad del molde se fabrica con holgura para compensar esta contracción, y esta no siempre es uniforme. Mídela.
- Normas de SPI sobre moldes. Las clasificaciones de la Sociedad de la Industria del Plástico (clases 101 a 105) definen la vida útil de los moldes. La clase 101 (>1 millón de ciclos) es más cara que la clase 105 (<500 ciclos). Adapta la clase del molde a tu plan de producción: fabricar un molde de un millón de ciclos para una tirada de prototipos de 5.000 piezas es un derroche que va en la dirección equivocada.
- Paquete de documentación. Deberías recibir: planos de montaje del molde, lista de materiales (BOM), esquema del circuito de refrigeración, disposición de los pasadores de expulsión, parámetros de procesamiento recomendados y programa de mantenimiento. Si tu fabricante de moldes te entrega el molde sin nada de esto, que tengas suerte a la hora de solucionar los problemas que surjan dentro de seis meses.
Una realidad a tener en cuenta: aproximadamente el 30 % de los problemas relacionados con los moldes se deben a fallos en el diseño de las piezas que podrían haberse detectado en la fase de DFM. El 70 % restante se divide entre errores de mecanizado, calidad del material y parámetros de procesamiento. Una revisión exhaustiva del DFM elimina un tercio del riesgo antes de que gastes ni un solo dólar en acero.

Primeros pasos: medidas prácticas
- Lo primero es terminar el diseño de la pieza. No empieces a diseñar el molde partiendo de un modelo CAD “casi terminado”. Cada cambio que se realice una vez cortado el acero supone un coste. Cierra el diseño. Si estás realizando iteraciones, opta por la prototipación rápida (prototipos CNC o impresos en 3D) antes de comprometerte con un molde.
- Elige el material: de él depende todo. La tasa de contracción, las características de fluidez, la abrasividad y la temperatura de procesamiento de tu plástico determinan directamente la ubicación de la entrada de material, el dimensionamiento de los canales de inyección, el diseño del sistema de refrigeración y la selección del acero del molde. Utiliza nuestra Centro de selección de materiales si aún no te has decidido.
- Solicita un DFM a tu fabricante de moldes. Envíanos tu modelo 3D (STEP o IGES). Lo revisaremos y te indicaremos: qué tipo de molde es el adecuado, dónde debe situarse la línea de separación, qué deslizadores o elevadores necesitas y dónde deben colocarse las entradas de material. Este servicio es gratuito y te evita tener que hacer estimaciones a ciegas a la hora de elaborar el presupuesto. Nuestro Guía de diseño de productos para la fabricación eso también ayuda.
- Define tu volumen y ciclo de vida. ¿5.000 piezas o 500.000? ¿Se trata de una tirada única o de una producción continua? Esto determina la clase del molde, la selección del acero y si se necesita un molde de una sola cavidad o de varias cavidades. Sé sincero: un molde sobredimensionado supone un derroche de dinero; uno infradimensionado, aún más.
- Plan de muestreo y validación. Presupuesta las muestras T1 (primeras piezas), las comprobaciones dimensionales y la posibilidad de realizar pequeños ajustes en el molde tras la primera tirada. Casi todos los moldes necesitan algún tipo de ajuste. Si tu planificación parte de la base de que las piezas serán perfectas desde la primera tirada, te llevarás una decepción.
Nuestra solución integral de fabricación abarca todo el proceso —desde la revisión del diseño hasta la fabricación de moldes, la elaboración de muestras y la producción—, para que no tengas que lidiar con varios proveedores.
Conclusión
El diseño de moldes por inyección no es ciencia espacial, pero sí es una disciplina en la que cada atajo tiene su precio. Los mejores moldes surgen de las mejores conversaciones: un diseñador de productos que comprenda los conceptos básicos de las líneas de separación, los ángulos de desmoldeo y los puntos de inyección, dialogando con un fabricante de moldes que se exprese con claridad sobre lo que es factible y lo que no.
Las decisiones clave —el tipo de molde, la selección del acero, el número de cavidades y la estrategia de alimentación y refrigeración— deben basarse en la realidad de su producción, y no en “lo que siempre hemos hecho” o “lo que sea más barato”. Un molde que cuesta un 40 % más inicialmente, pero que dura cinco veces más y tiene ciclos un 20 % más rápidos, es el molde más barato.
Aquí fabricamos moldes todos los días. Algunos son sencillos, otros complejos, y hay algunos con más toboganes que un parque infantil. Y todos ellos empiezan de la misma manera: con una conversación sobre lo que realmente necesitas. Descubre nuestras capacidades de diseño y fabricación de moldes.
Vamos a fabricar tu molde
Tanto si ya tienes un modelo CAD terminado y solo necesitas una revisión de DFM, como si todavía estás esbozando ideas en una pizarra, te ayudaremos a conseguir un molde listo para la producción que fabrique piezas de gran calidad desde la primera tirada. Nuestro equipo de diseño de moldes habla el lenguaje de los ingenieros —no el de los comerciales— y te daremos una opinión sincera sobre tu diseño, los plazos y el presupuesto. Empieza tu proyecto de molde →
PREGUNTAS FRECUENTES
¿En qué casos resulta útil el libro «Diseño y fabricación de moldes de inyección: lo que los ingenieros deben saber»?
«Diseño y fabricación de moldes de inyección: lo que deben saber los ingenieros» tiene sentido cuando el volumen de piezas, la elección del material, la geometría y las necesidades de repetibilidad justifican la inversión en el diseño del molde y el utillaje.
¿Qué factores de diseño son los más importantes en el diseño y la fabricación de moldes de inyección? ¿Qué deben saber los ingenieros?
El espesor de las paredes, las nervaduras, las salientes, el ángulo de desmoldeo, la ubicación de la entrada de material, la contracción, la línea de separación y la expulsión influyen en la calidad de la pieza moldeada.
¿Qué información se necesita antes de la fabricación del molde?
El proveedor deberá confirmar el modelo 3D, el material, el volumen anual previsto, los requisitos de aspecto, las tolerancias requeridas y cualquier requisito relativo al montaje o a las pruebas funcionales.
¿Cuál es el mayor riesgo en el diseño y la fabricación de moldes de inyección? ¿Qué deben saber los ingenieros?
El mayor riesgo es aprobar el utillaje antes de haber comprobado exhaustivamente el comportamiento del material, la contracción, el flujo y el funcionamiento de la pieza en relación con la aplicación real.
Lecturas relacionadas
- Diseño y fabricación de moldes: resumen de todas nuestras capacidades
- Servicios de moldeo por inyección: desde la fabricación de muestras hasta la producción
- Centro de selección de materiales: encuentra el plástico adecuado para tus piezas moldeadas
- Servicios de impresión 3D: valida tu diseño antes de pasar a la fabricación de utillaje
- Diseño de piezas de plástico para fabricación - Directrices DFM para moldeo por inyección
- Principios de diseño de moldes de inyección - Creación de moldes de calidad desde cero
- Conocer los tipos de moldes para el moldeo por inyección de nailon