La tecnología IMD IML permite a los fabricantes combinar gráficos duraderos, etiquetas y piezas de plástico moldeadas en un único proceso de producción controlado.
Introducción: El panorama tecnológico de las piezas de plástico decoradas
La decoración en molde permite combinar gráficos, etiquetas y moldeo en un único proceso para obtener piezas de plástico con la marca incorporada y de gran durabilidad.
Esta guía se centra en Tecnología IMD e IML para la selección práctica de materiales, la revisión de los procesos de fabricación y las decisiones relativas al abastecimiento.
A la hora de fabricar piezas de plástico que requieren gráficos, texturas o elementos de marca, los ingenieros se enfrentan a una decisión crucial: aplicar la decoración tras el moldeo o integrarla durante el propio proceso de moldeo. Los métodos tradicionales posteriores al moldeo, como la pintura, la tampografía, la serigrafía y el estampado en caliente, tienen cada uno su lugar, pero también suponen pasos adicionales en el proceso, costes de mano de obra y variabilidad en la calidad. Las tecnologías de decoración en molde dan un giro a este paradigma al incorporar la capa decorativa en la pieza durante el moldeo por inyección, lo que proporciona una durabilidad integrada que ningún recubrimiento aplicado posteriormente puede igualar.
Han surgido tres tecnologías dominantes de moldeo en molde para satisfacer diferentes necesidades de aplicación y presupuestos: IMD (decoración en molde), IML (etiquetado en molde), y IMF (película en molde). Aunque a menudo se confunden o se utilizan indistintamente, cada proceso tiene capacidades, requisitos de materiales y perfiles de costes distintos. Esta guía ofrece una referencia técnica exhaustiva para los diseñadores de productos, los ingenieros de moldes y los equipos de compras que estén evaluando estas tecnologías para su próximo proyecto.
¿Qué es la IMD (decoración en molde)?
El IMD (In-Mold Decoration) es un proceso de acabado superficial de alta calidad en el que se coloca una lámina decorativa preimpresa y preformada en la cavidad del molde de inyección antes de inyectar la resina. La lámina se fusiona con el plástico fundido durante la inyección, convirtiéndose en una parte integral y permanente de la superficie del componente. El resultado es una pieza decorada que no requiere ningún tipo de tratamiento posterior: ni pintura, ni impresión, ni recubrimiento.
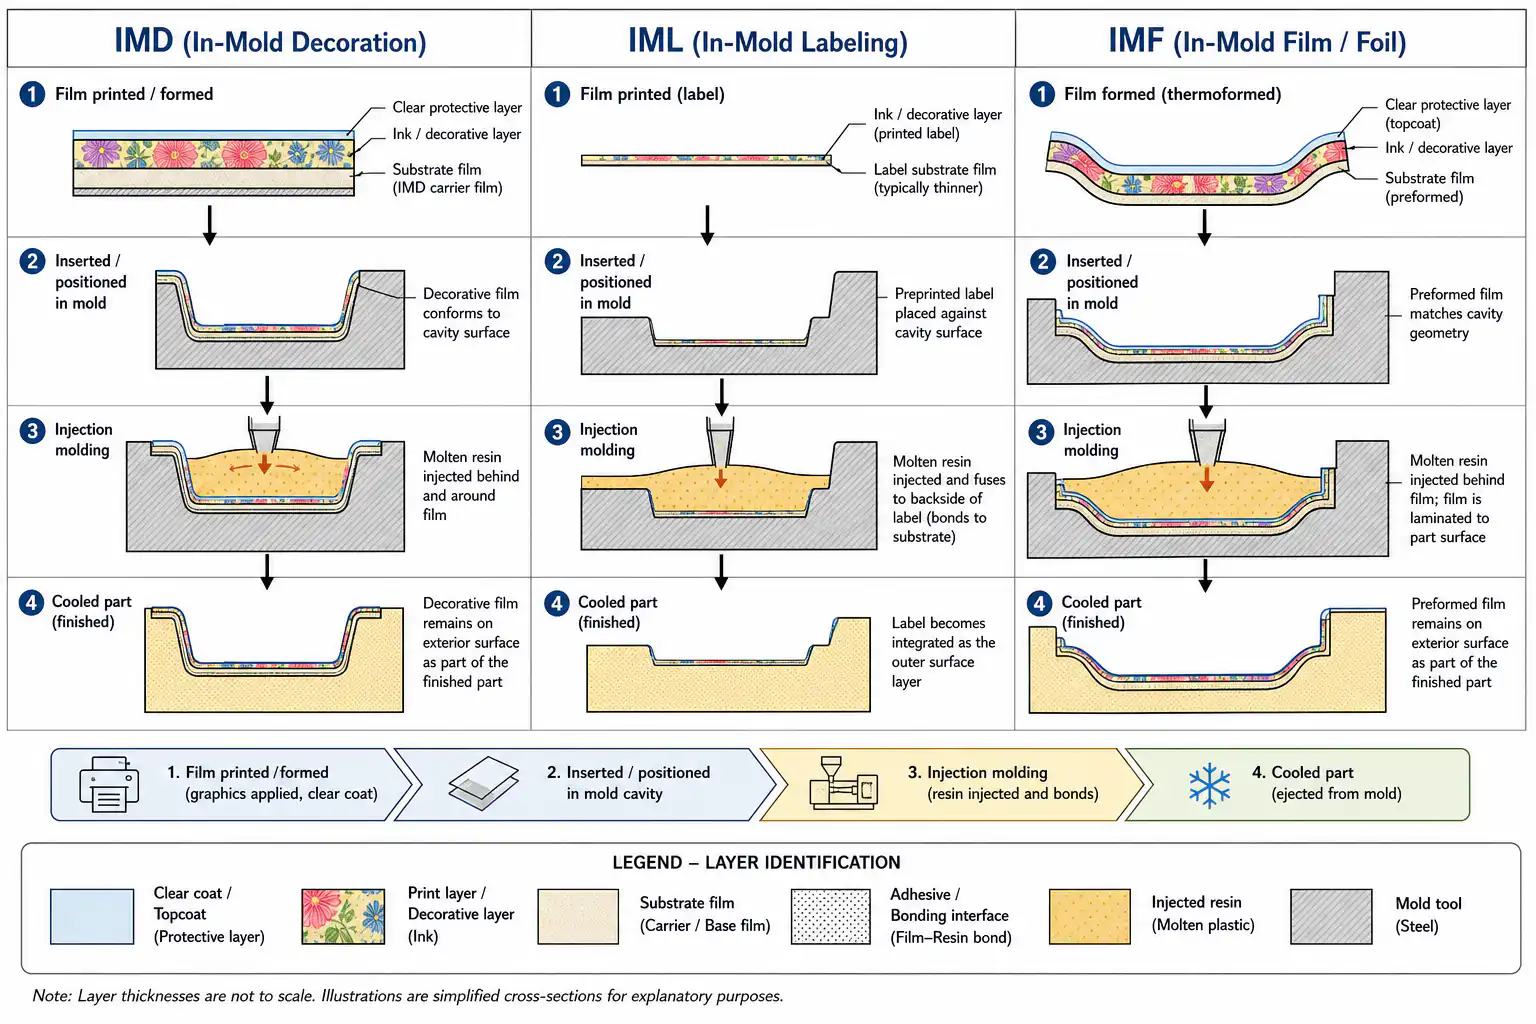
El proceso completo de IMD consta de cinco pasos: (1) Imprimir el motivo decorativo sobre una lámina de soporte plana mediante serigrafía o impresión digital; (2) Formulario dar a la lámina impresa una forma tridimensional que se ajuste a la cavidad del molde mediante termoformado o conformado a alta presión; (3) Acabado la lámina conformada a unas dimensiones precisas mediante troquelado o corte por láser; (4) Lugar la lámina recortada se introduce en la cavidad del molde de inyección, donde se mantiene en su posición gracias a la carga estática o al vacío; (5) Inyectar resina fundida detrás de la película, que la une al sustrato plástico a medida que la pieza se solidifica.
Materiales típicos para películas Entre los materiales utilizados para el IMD se encuentran la lámina de policarbonato (PC) y la lámina de PET, ambas seleccionadas por su capacidad de termoformado, la adherencia de la tinta y su transparencia óptica. La lámina de PC predomina en las aplicaciones de gama alta debido a su resistencia superior al calor y a los impactos, mientras que la lámina de PET ofrece una ventaja en cuanto a costes para entornos menos exigentes.
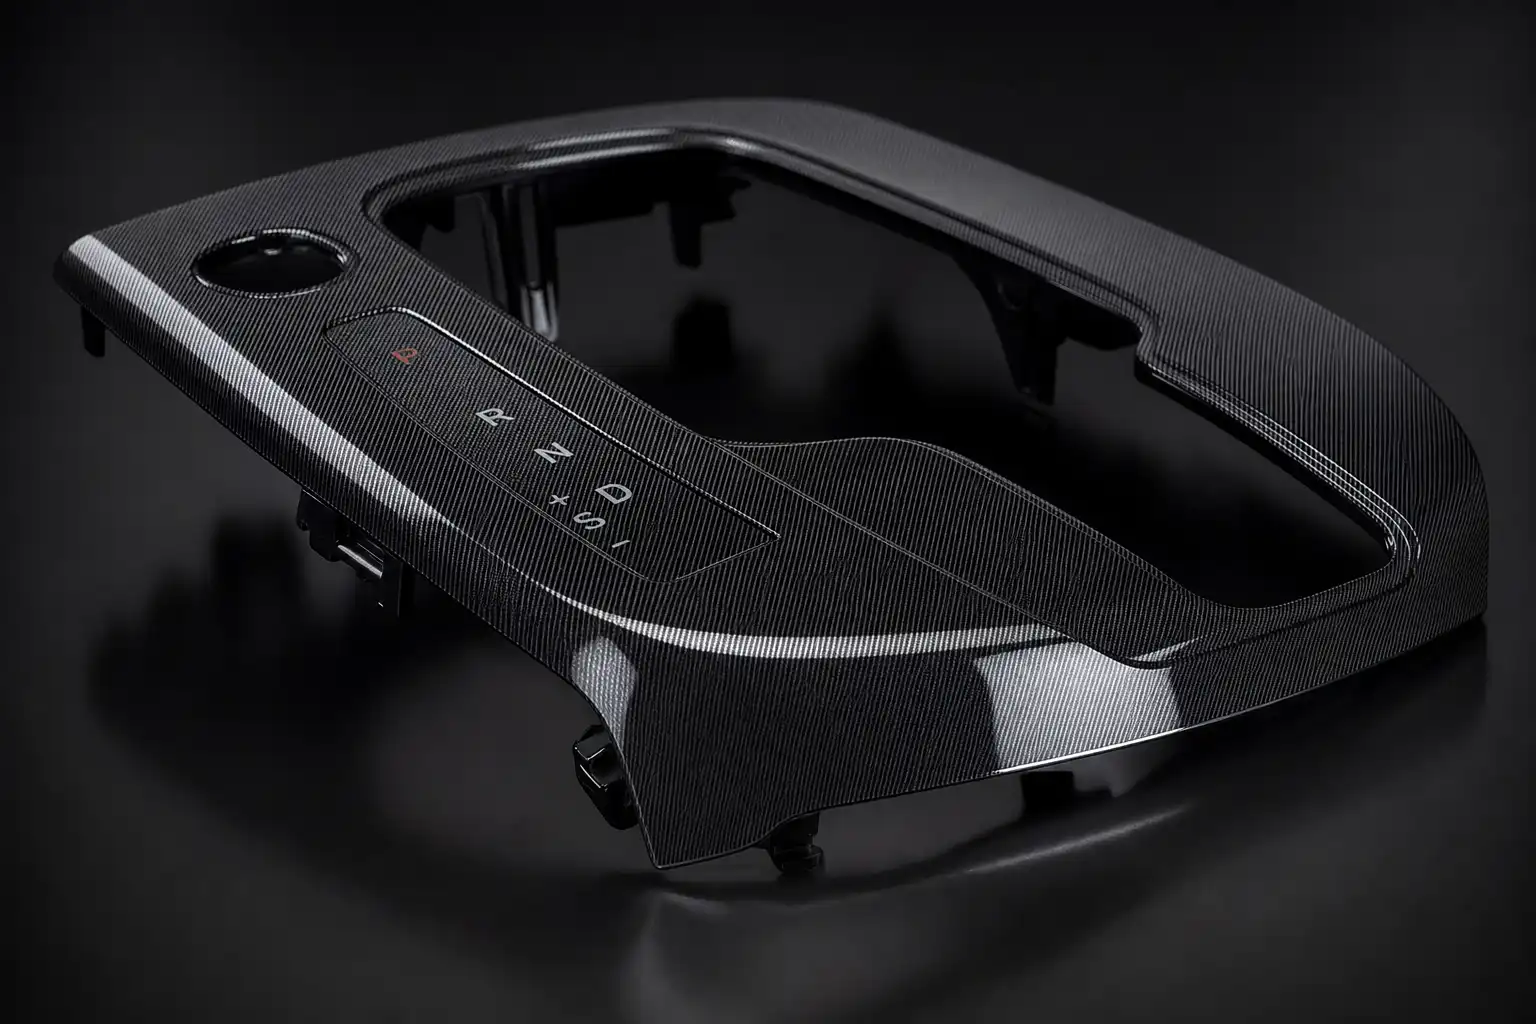
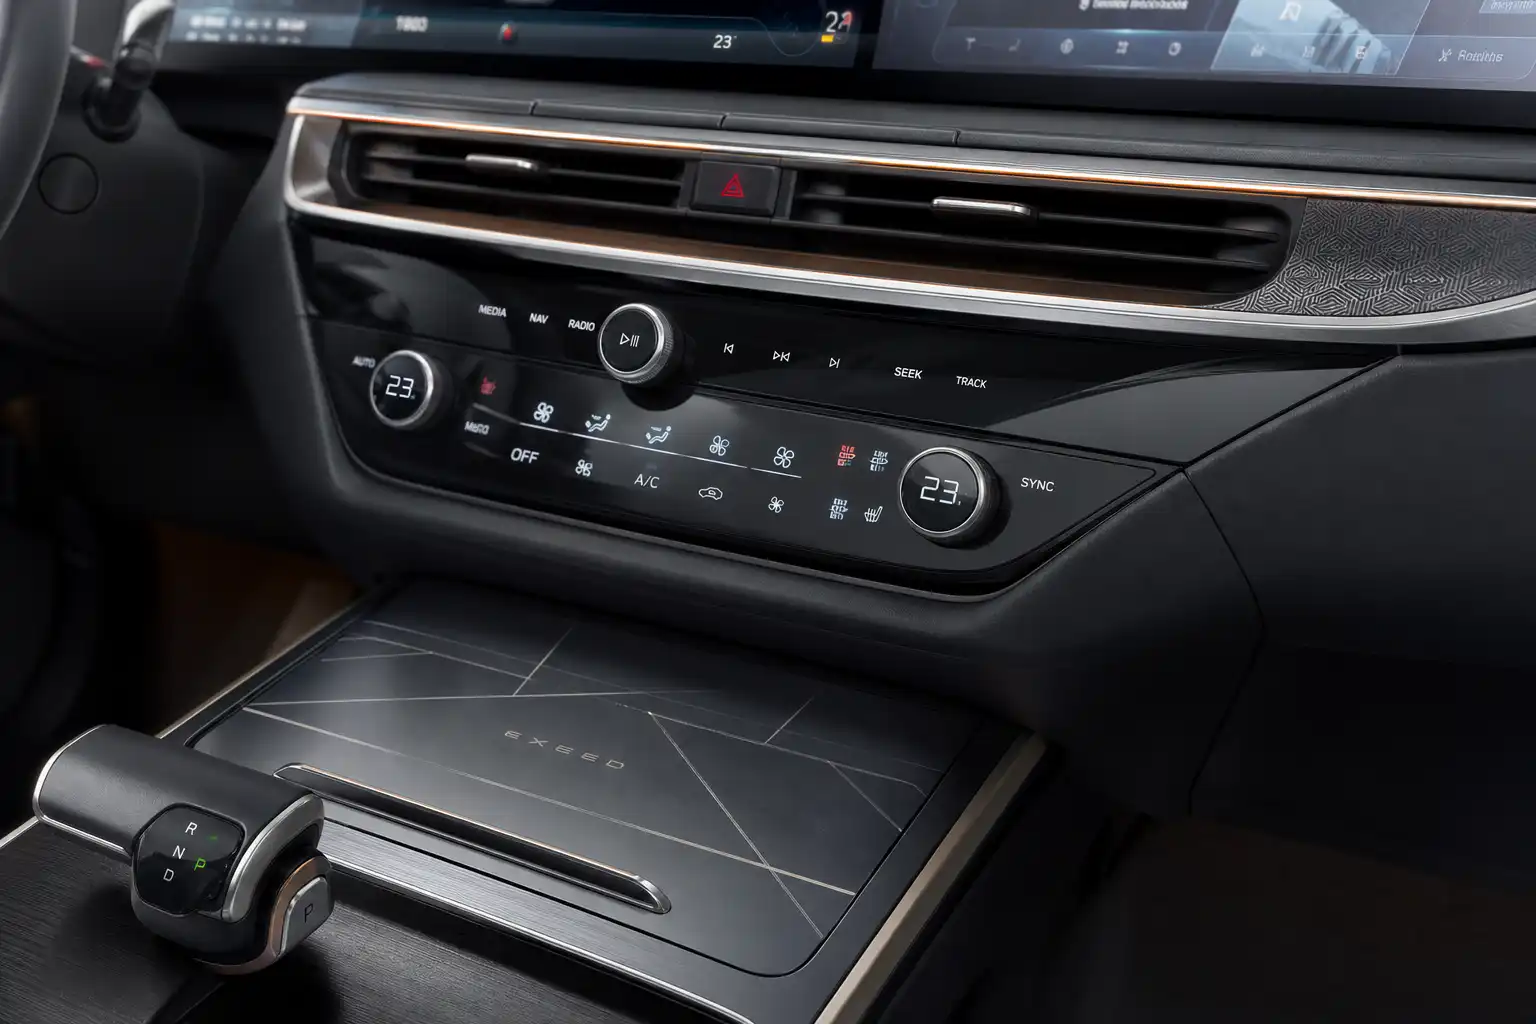
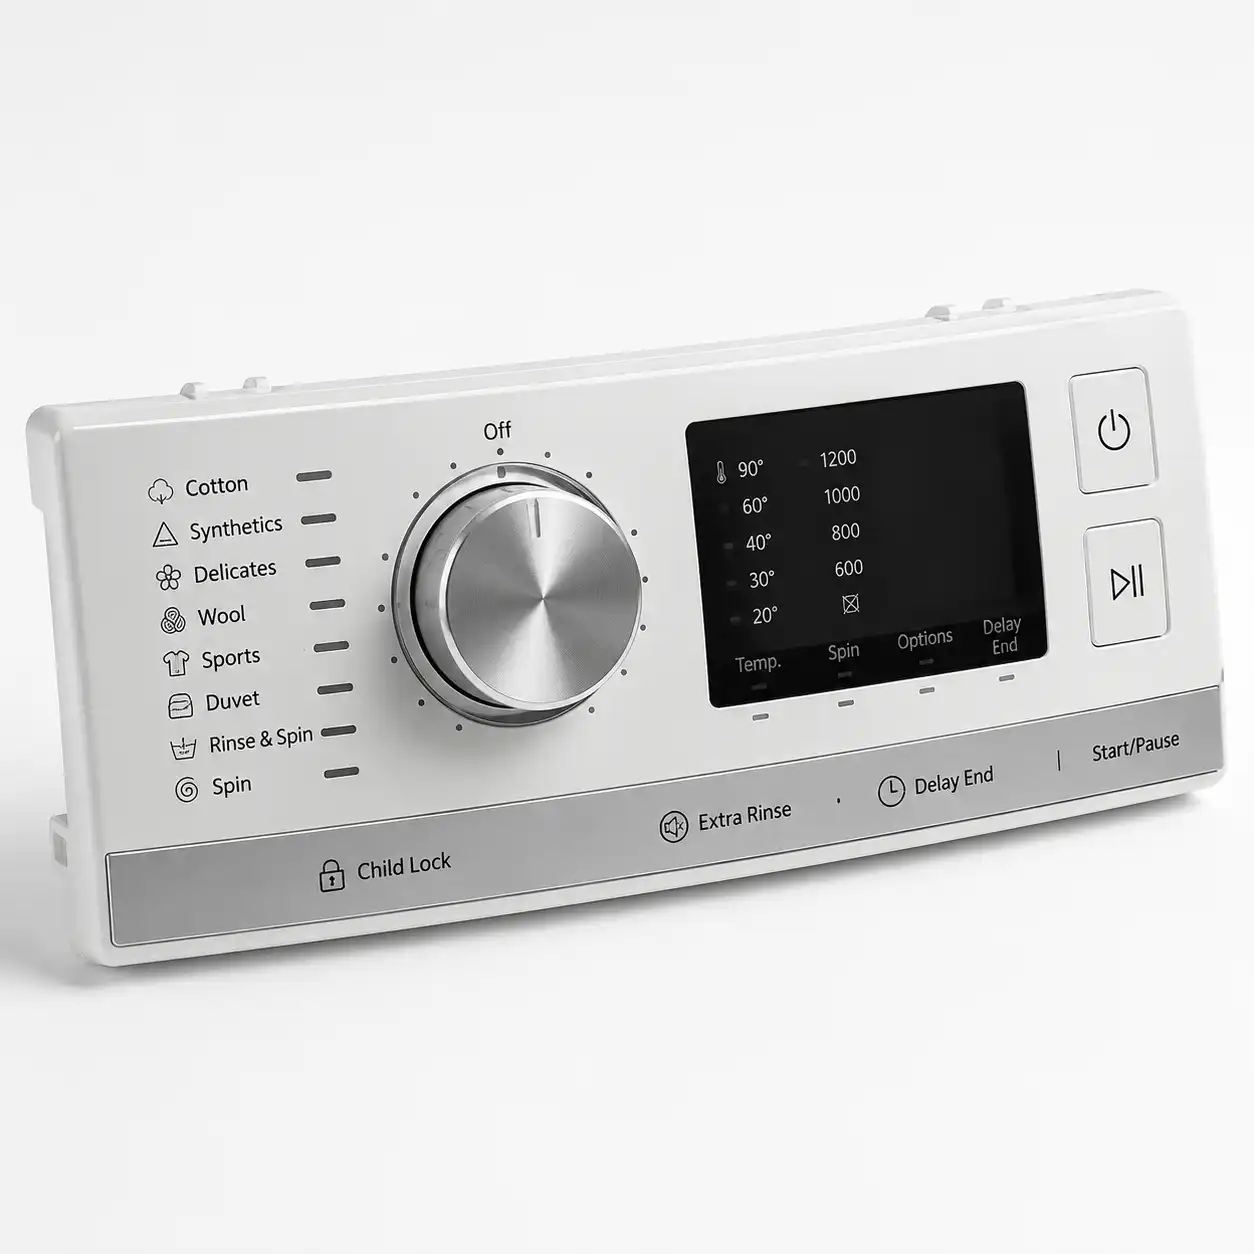
Aplicaciones habituales de la IMD Abarca los acabados interiores de automóviles (marcos de la consola central, inserciones en los paneles de las puertas), los paneles de control de electrodomésticos (lavadoras, hornos microondas), la electrónica de consumo (fundas para ordenadores portátiles, fundas para teléfonos) y las interfaces de usuario de dispositivos médicos. Cualquier aplicación en la que la superficie decorada deba soportar años de contacto con los dedos, productos químicos de limpieza y exposición a los rayos UV es una buena candidata para la tecnología IMD.
¿Qué es el IML (etiquetado en molde)?
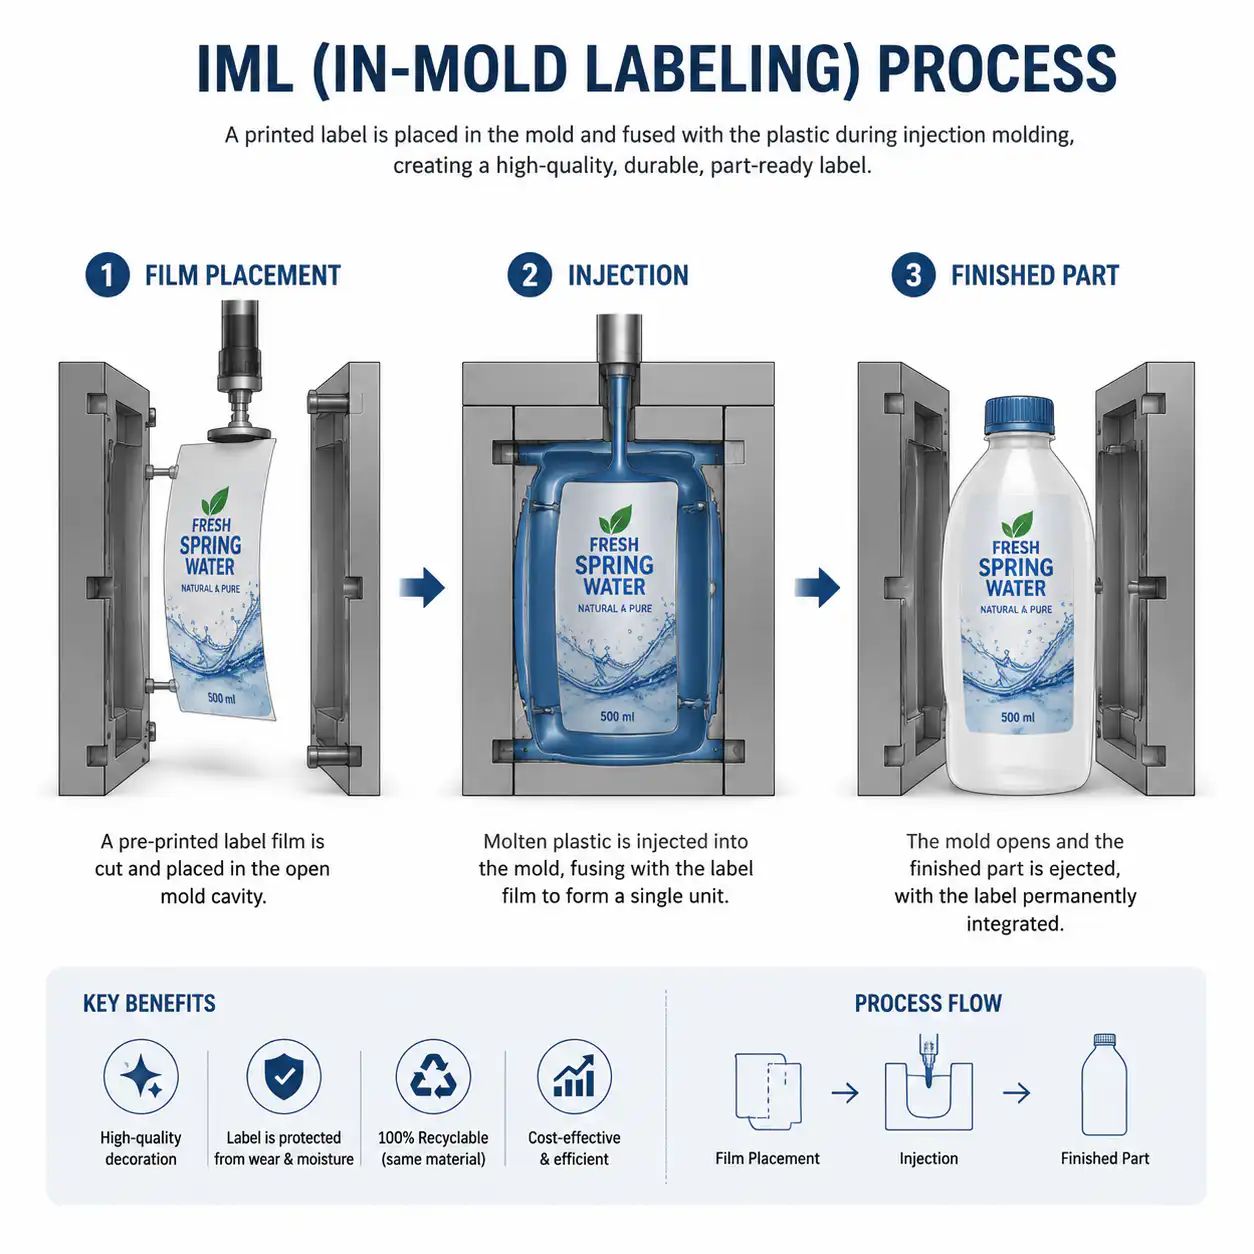
El IML (etiquetado en molde) es un proceso relacionado, pero fundamentalmente diferente. En lugar de preformar una lámina tridimensional, el IML utiliza una etiqueta plana e impresa que se coloca directamente en la cavidad del molde. La etiqueta suele estar fabricada con un polímero de la misma familia o compatible con la resina inyectada; lo más habitual es que se trate de una lámina de PP o PE para piezas de polipropileno y polietileno. Cuando la resina fundida llena la cavidad, la etiqueta se fusiona con la superficie de la pieza sin necesidad de un moldeado previo.
El proceso IML es más sencillo que el IMD: (1) Imprimir impresión de gráficos en etiquetas planas de PP o PE; (2) Cortar la etiqueta que se va a dar forma; (3) Lugar la etiqueta plana en la cavidad del molde mediante un sistema robótico de recogida y colocación o mediante inserción manual; (4) Inyectar resina, que fija la etiqueta a la pieza durante el moldeo. A diferencia del IMD, no hay ninguna fase de termoformado, lo que reduce considerablemente la inversión en utillaje y la duración del ciclo.
La compatibilidad de los materiales es fundamental en el proceso IML. El sustrato de la etiqueta debe ser químicamente compatible con la resina inyectada para lograr una verdadera unión por fusión. Las etiquetas de PP con resina de PP y las de PE con resina de PE producen la fusión más resistente. Intentar aplicar el proceso IML con polímeros diferentes puede provocar la delaminación con el paso del tiempo.
Aplicaciones del IML dominan los sectores del embalaje y los bienes de consumo: envases alimentarios con marca permanente, tarrinas de helado, cubos de pintura, paneles frontales de electrodomésticos y etiquetas para bienes duraderos. La tecnología IML destaca en la producción a gran escala, donde el coste unitario es el factor determinante y la superficie a decorar es relativamente plana.
¿Qué es el IMF (In-Mold Film)?
El IMF (In-Mold Film) se sitúa a medio camino entre el IMD, totalmente conformado, y el IML de etiqueta plana. En el proceso IMF, se introduce en el molde una bobina continua de película impresa, donde se conforma in situ mediante el cierre del molde o una estación de preconformado integrada en la herramienta. La diferencia con respecto al IMD radica en que el IMF suele utilizar películas más finas y un proceso de conformado menos agresivo, lo que lo hace especialmente adecuado para piezas con curvas suaves, en lugar de embutidos profundos.
El FMI destaca especialmente en aplicaciones para el interior de vehículos, donde decora los embellecedores del salpicadero, las manillas de las puertas, los marcos del volante y los paneles de control de la climatización. Esta tecnología ofrece un aspecto “suave al tacto” de alta calidad con efectos metálicos, de vetas de madera o de fibra de carbono, a un coste situado entre el del IML y el del IMD completo. El IMF también puede incorporar sensores táctiles capacitivos detrás de la lámina decorativa, lo que permite crear superficies de control retroiluminadas y sensibles al tacto, cada vez más habituales en las cabinas de los vehículos modernos.
La principal ventaja del FMI es su flujo de trabajo continuo y automatizado: el film se alimenta desde un rollo, el moldeado y la inyección se realizan en un único molde, y las piezas acabadas se expulsan automáticamente. Esto minimiza la mano de obra y maximiza el rendimiento en comparación con la inserción manual o semiautomática de film del proceso IMD.
IMD, IML e IMF: tabla comparativa de tecnologías
| Parámetro | IMD | IML | FMI |
|---|---|---|---|
| Scratch Resistance | Excellent ??hard-coated film surface | Good ??label surface exposed | Very Good ??coated film |
| Resistencia a los rayos UV | Excellent ??UV-stabilized PC/PET film | Good ??dependent on ink system | Very Good ??UV-stabilized film |
| Resistencia química | Excellent ??resists cleaners, solvents | Moderate ??label edge vulnerable | Very Good ??film barrier |
| Max Curvature / Draft | Complex 3D curves possible; min draft 3-5 degrees | Flat to gentle curves only; min draft 1-2 degrees | Gentle to moderate curves; min draft 2-3 degrees |
| Tiempo de ciclo | 30-60 seconds (film insertion adds time) | 15-30 seconds (fastest, no forming) | 20-40 seconds (automated feed) |
| Coste de utillaje | High ??forming tool + trim die + mold | Low ??mold only (label is flat) | Medium ??integrated forming + mold |
| Piece Cost at Scale | $$$ ??pre-formed film is expensive | $ ??label stock is economical | $$ ??roll film mid-range |
| Las mejores aplicaciones | Automotive interiors, premium electronics, medical UI | Packaging, containers, household goods, flat panels | Automotive trim, appliance panels, touch-control surfaces |
Design Guidelines for In-Mold Decoration
Successful in-mold decoration starts with mold-friendly part design. Ignoring these guidelines leads to film wrinkling, ink washout, delamination, and costly tooling rework.
Film Thickness: Standard IMD films range from 0.125mm to 0.5mm. Thinner films (0.125-0.25mm) are easier to form around tight radii but offer less scratch resistance. Thicker films (0.375-0.5mm) deliver superior durability but require larger draft angles and gentler geometry. IML labels are typically 0.05-0.15mm thick and cannot be formed ??they must lay flat or wrap only around simple cylindrical surfaces.
Draft Angle Minimums: For IMD parts, specify minimum 3 degrees of draft on all surfaces covered by the film insert. Complex 3D forms may require 5 degrees or more. Insufficient draft causes the formed film to wrinkle during mold closing. IML parts can use standard 1-2 degree draft since the label is flat.
Corner Radius Limits: The minimum internal corner radius for IMD film is 3x the film thickness. For a 0.25mm film, the smallest allowable internal radius is 0.75mm. External corners should be at least 1.5x film thickness. Sharper corners cause film thinning, stress concentration, and premature wear at the decorated edge.
Logo Placement No-Go Zones: Avoid placing critical graphics or logos within 3mm of gate locations, ejector pin marks, and parting lines. Ink washout is most severe near the gate, where molten resin velocity is highest. Ejector pin locations and parting lines create surface discontinuities that distort printed graphics.
Diseño de la puerta: Use fan gates or film gates rather than pin gates for IMD parts. The gate should direct melt flow parallel to the film surface, never perpendicular. Perpendicular impingement washes ink away and can puncture the film.
Material Compatibility: Which Resins Work with IMD and IML?
Not all plastics are compatible with in-mold decoration. The critical factor is the bond between the film/label substrate and the injected resin. Without a strong interfacial bond, the decoration will delaminate under thermal cycling, mechanical stress, or chemical exposure.
IMD Resin Compatibility: IMD uses PC or PET carrier films, which bond well with amorphous thermoplastics: polycarbonate (PC) ??the gold standard for IMD, delivering near-perfect optical clarity and fusion bonding; PC/ABS blends ??widely used in automotive interiors for impact resistance; PMMA (acrylic) ??for high-gloss, scratch-resistant surfaces; and ABS ??a cost-effective option for less demanding applications. Semi-crystalline resins like PP and PE do not bond reliably with PC or PET films and should be avoided for IMD.
IML Resin Compatibility: IML relies on chemical compatibility between label and resin. The rule is simple: use PP labels with PP resin, PE labels with PE resin, y PET labels with PET resin. Compatible blends include PP labels with TPE (thermoplastic elastomer) overmolding for soft-touch grips. IML is inherently limited to polyolefin and polyester resin families, making it unsuitable for PC, ABS, or PMMA parts.
IMF Resin Compatibility: IMF typically uses the same PC and PET film stock as IMD, giving it the same resin compatibility envelope. PC, PC/ABS, and PMMA are all suitable. The continuous roll-feed process also works with ABS for mid-tier applications.
Quality Inspection and Testing for In-Mold Decorated Parts
Validating the quality of IMD/IML parts requires a battery of tests that go beyond standard dimensional inspection. The decorated surface must survive real-world abuse far beyond what a painted or printed surface can withstand.
Ink Adhesion Test (Cross-Hatch / ISO 2409): Score the decorated surface with a cross-hatch pattern of 11 parallel cuts in each direction, spaced 1mm or 2mm apart depending on coating thickness. Apply adhesive tape (3M 610 or equivalent), press firmly, and peel rapidly at a 60-degree angle. Classification ranges from 0 (perfect, no detachment) to 5 (greater than 65 percent flaking). IMD parts should achieve Class 0 or 1.
Abrasion Resistance (Taber Test / ASTM D4060): Mount the decorated specimen on a Taber abraser with CS-10 or CS-17 wheels under a 500g or 1000g load. Run for 100 to 500 cycles and measure weight loss or visual degradation. High-quality IMD surfaces should show no visible wear through 100 cycles and minimal haze at 500 cycles ??dramatically outperforming painted surfaces.
UV Aging (ASTM G154 / ISO 4892): Expose specimens to alternating UV-A (340nm) radiation and condensation cycles in a QUV chamber. Standard automotive interior specifications require 500-1000 hours with delta-E color change less than 3.0 and no cracking, blistering, or delamination. IMD’s UV-stabilized PC film typically passes 1000+ hours without failure.
Chemical Resistance (ISO 2812): Apply common chemicals ??isopropyl alcohol, glass cleaner, sunscreen, hand lotion, automotive interior cleaners ??to the decorated surface under a watch glass for 24 hours at room temperature. After removal and 2-hour recovery, inspect for softening, swelling, discoloration, or adhesion loss. This test is particularly important for automotive and medical applications where chemical exposure is inevitable.
Applications Gallery: Where IMD and IML Shine
In-mold decoration technologies appear in products you interact with every day ??often without realizing the engineering that went into that flawless graphic surface.
Automotive Center Consoles and Instrument Clusters: The glossy black panel surrounding your gear selector, the HVAC control face with backlit icons, the speedometer lens with printed tick marks ??these are all IMD parts. Automotive OEMs specify IMD for any surface the driver touches or sees repeatedly, demanding 10+ year durability without fading, peeling, or scratching. The integration of capacitive touch sensors behind IMD films has enabled the seamless, button-free cockpits now appearing in luxury and mid-range vehicles.
Appliance Control Panels: Washing machine fascia, microwave touch panels, and refrigerator displays rely on IMD and IMF for their combination of aesthetic appeal and chemical resistance. These parts must survive daily exposure to water, detergents, cooking oils, and temperature extremes while maintaining a premium appearance for the product’s 7-15 year service life.
Phone Cases and Consumer Electronics: The decorative back panel of a smartphone case with a wood-grain or carbon-fiber pattern is often an IML part. IML’s low piece cost and excellent throughput make it ideal for consumer accessories where retail price pressure is intense. High-end laptop covers and tablet backs use IMD for a deeper, richer appearance with integrated hard coating.
Medical Device UI Panels: Infusion pump control panels, patient monitor bezels, and diagnostic equipment fascia demand decoration that can survive aggressive hospital-grade disinfectants. IMD’s chemical resistance and seamless surface (no edges for bacteria to harbor) make it the preferred technology for medical user interfaces. The hard-coated film withstands hundreds of wipe-down cycles without losing legibility or gloss.
Cosmetic Packaging: Premium fragrance caps, lipstick cases, and compact mirrors use IMD to achieve metallic, holographic, and deep-color effects that would be impossible or prohibitively expensive with painting or plating. The ability to form the film into complex 3D geometries gives designers freedom that flat printing cannot match.
Why Choose IMD or IML Over Traditional Decoration?
The decision to adopt in-mold decoration comes down to four factors: eliminating secondary operations, improving durability, enabling design complexity, and optimizing total cost.
Eliminating Secondary Operations: Traditional decoration requires molding the part, then painting, printing, or hot-stamping it in separate workstations ??each adding labor, floor space, work-in-process inventory, and quality inspection steps. IMD and IML combine molding and decoration into a single operation. The part emerges from the mold complete, ready for assembly. For a production line running 500,000 parts per year, eliminating a painting line can save 2-3 full-time operators and 200 square meters of floor space.
Superior Durability: Painted surfaces sit on top of the plastic substrate and can be scratched through to reveal bare plastic underneath. IMD graphics are embedded within a 0.125-0.5mm film layer that is itself bonded to the substrate. Scratching through an IMD surface requires cutting through the entire film ??far more force than removing paint. In Taber abrasion testing, IMD surfaces typically outlast painted surfaces by a factor of 5-10x.
Libertad de diseño: IMD can reproduce photographic-quality images, metallic effects, wood grains, carbon fiber patterns, and even tactile textures ??all on complex 3D surfaces. Backlighting can be integrated by printing translucent windows in the film, enabling illuminated icons and ambient lighting effects that paint cannot achieve. Multi-color registration is built into the printed film with precision exceeding what robotic painting or pad printing can deliver.
Cost Comparison with Painted Parts: At low volumes (under 5,000-10,000 units), painting is typically cheaper due to the high tooling investment required for IMD film forming and trimming. Above 10,000 units, the elimination of painting labor and reduced scrap rates make IMD increasingly competitive. At volumes exceeding 50,000 units, IML often achieves the lowest total cost, while IMD remains cost-competitive for premium applications where the enhanced durability and appearance justify the investment. The break-even for IMD versus painting is typically reached at 15,000-25,000 units depending on part complexity and surface area.
Preguntas frecuentes
¿Cuál es la diferencia entre IMD e IML?
La diferencia fundamental radica en que el IMD (decoración en molde) utiliza una lámina 3D preformada que se termoforma para adaptarse a la forma de la cavidad del molde antes de la inyección, mientras que el IML (etiquetado en molde) utiliza una etiqueta plana y sin formar que se coloca directamente en el molde. Esto conlleva ventajas e inconvenientes distintos: el IMD permite crear superficies 3D complejas y ofrece una durabilidad superior, pero conlleva unos costes de utillaje más elevados y tiempos de ciclo más largos; el IML es más rápido y más barato por pieza, pero se limita a superficies planas o ligeramente curvadas. El IMD suele utilizar láminas de PC o PET combinadas con resina de PC, PC/ABS o PMMA, mientras que el IML utiliza etiquetas de PP o PE combinadas con la resina de poliolefina correspondiente.
¿Se pueden aplicar los procesos IMD o IML a superficies curvas?
Sí, pero el grado de curvatura depende de la tecnología. La tecnología IMD destaca en superficies 3D complejas: la lámina se termoforma con la forma deseada antes del moldeado, lo que permite embutidos profundos, curvas compuestas y bordes envueltos. Los radios internos mínimos deben ser, como mínimo, tres veces el espesor de la lámina, y los ángulos de desmoldeo deben ser de entre 3 y 5 grados como mínimo. El IML se limita a superficies planas y envolventes cilíndricas sencillas; la etiqueta plana no se puede preformar, por lo que solo puede adaptarse a curvas suaves de un solo eje durante la inyección. El IMF se sitúa entre ambos, ya que permite trabajar con curvas 3D suaves a moderadas mediante el conformado in situ en el molde. Para piezas con contornos muy marcados, como los biseles de la consola central de los automóviles, el IMD es la única opción viable.
¿Qué grado de durabilidad tiene la decoración IMD en comparación con la pintura?
La decoración IMD es significativamente más duradera que las superficies pintadas en todos los parámetros relevantes. En las pruebas de abrasión Taber, las superficies con película de recubrimiento duro IMD suelen soportar entre 5 y 10 veces más ciclos antes de que aparezca un desgaste visible, en comparación con las superficies pintadas. La capa decorativa del IMD está integrada en una película protectora de entre 0,125 y 0,5 mm de grosor, mientras que la pintura se aplica como una capa fina (normalmente de entre 15 y 50 micras) sobre la superficie. La resistencia a los rayos UV también es superior: la película de PC estabilizada frente a los rayos UV del IMD supera más de 1.000 horas de envejecimiento acelerado QUV con un cambio de color mínimo, mientras que las superficies pintadas suelen mostrar una decoloración o un efecto de «cal» apreciables a las 500 horas. La resistencia química a agentes comunes como el alcohol isopropílico, los limpiacristales y los protectores solares es excelente en el IMD; estos mismos productos químicos pueden ablandar o desprender la pintura a las pocas horas de contacto.
¿Cuál es la cantidad mínima de pedido para las piezas IMD?
No existe una cantidad mínima de pedido fija para las piezas IMD, pero los umbrales de viabilidad económica varían según el proceso. En el caso del IMD, la inversión en utillaje —que incluye la herramienta de conformado, la matriz de recorte y el molde de inyección— suele oscilar entre 15 000 y 60 000 dólares, dependiendo de la complejidad de la pieza. Esto hace que el proceso IMD resulte más rentable a partir de volúmenes superiores a 10 000-15 000 unidades, donde la amortización del utillaje por pieza resulta asumible. El IML tiene unos costes de utillaje más bajos (normalmente entre 5.000 y 20.000 dólares para el molde y la matriz de corte de etiquetas) y puede resultar económico a volúmenes tan bajos como 5.000 unidades. Para la creación de prototipos y volúmenes muy reducidos (menos de 1.000 unidades), pueden resultar más prácticos métodos de decoración alternativos, como la impresión digital con recubrimiento transparente o la transferencia en molde (IMT). Muchos proveedores de IMD ofrecen opciones de utillaje puente para tiradas piloto de entre 500 y 2.000 unidades antes de comprometerse con el utillaje de producción a gran escala.