Por qué es importante el acabado superficial en el moldeo por inyección
Cuando los ingenieros diseñan piezas de plástico, suelen centrarse en la geometría, el espesor de las paredes y la selección del material. Sin embargo, las especificaciones relativas al acabado superficial son igualmente fundamentales, ya que influyen en todo, desde la estética y el tacto de la pieza hasta el coste del molde, el tiempo de ciclo y la durabilidad a largo plazo. Una textura bien elegida puede ocultar las marcas de hundimiento y líneas de soldadura, mejoran la adherencia de la pintura, reducen la fricción e incluso mejoran la percepción de la calidad del producto. Una elección inadecuada puede provocar problemas de expulsión, alargar en semanas la fabricación del molde o duplicar el presupuesto destinado al utillaje.
El acabado superficial en el moldeo por inyección no se reduce a una sola cifra. Se trata de un sistema: dos normas predominantes rigen el sector: SPI (Asociación de la Industria del Plástico) normas de acabado de moldes ampliamente utilizadas en Norteamérica, y VDI 3400 normas de textura habituales en Europa y Asia. Comprender ambas, junto con las implicaciones que ello conlleva para el desmoldeado, el pintado y las operaciones secundarias, es fundamental para cualquier persona encargada de especificar piezas de plástico.
Esta guía abarca todos los aspectos del acabado superficial de las piezas de plástico: los grados A a D de la norma SPI, con sus valores Ra y aplicaciones; la tabla de texturas de la norma VDI 3400, con los requisitos de ángulo de desmoldeo; los métodos de texturización de moldes y sus ventajas e inconvenientes; las opciones de pintura y acabados secundarios; y una escala de costes práctica que relaciona el grado de acabado con el impacto en el presupuesto del molde.
Normas SPI sobre acabados superficiales: clasificación completa
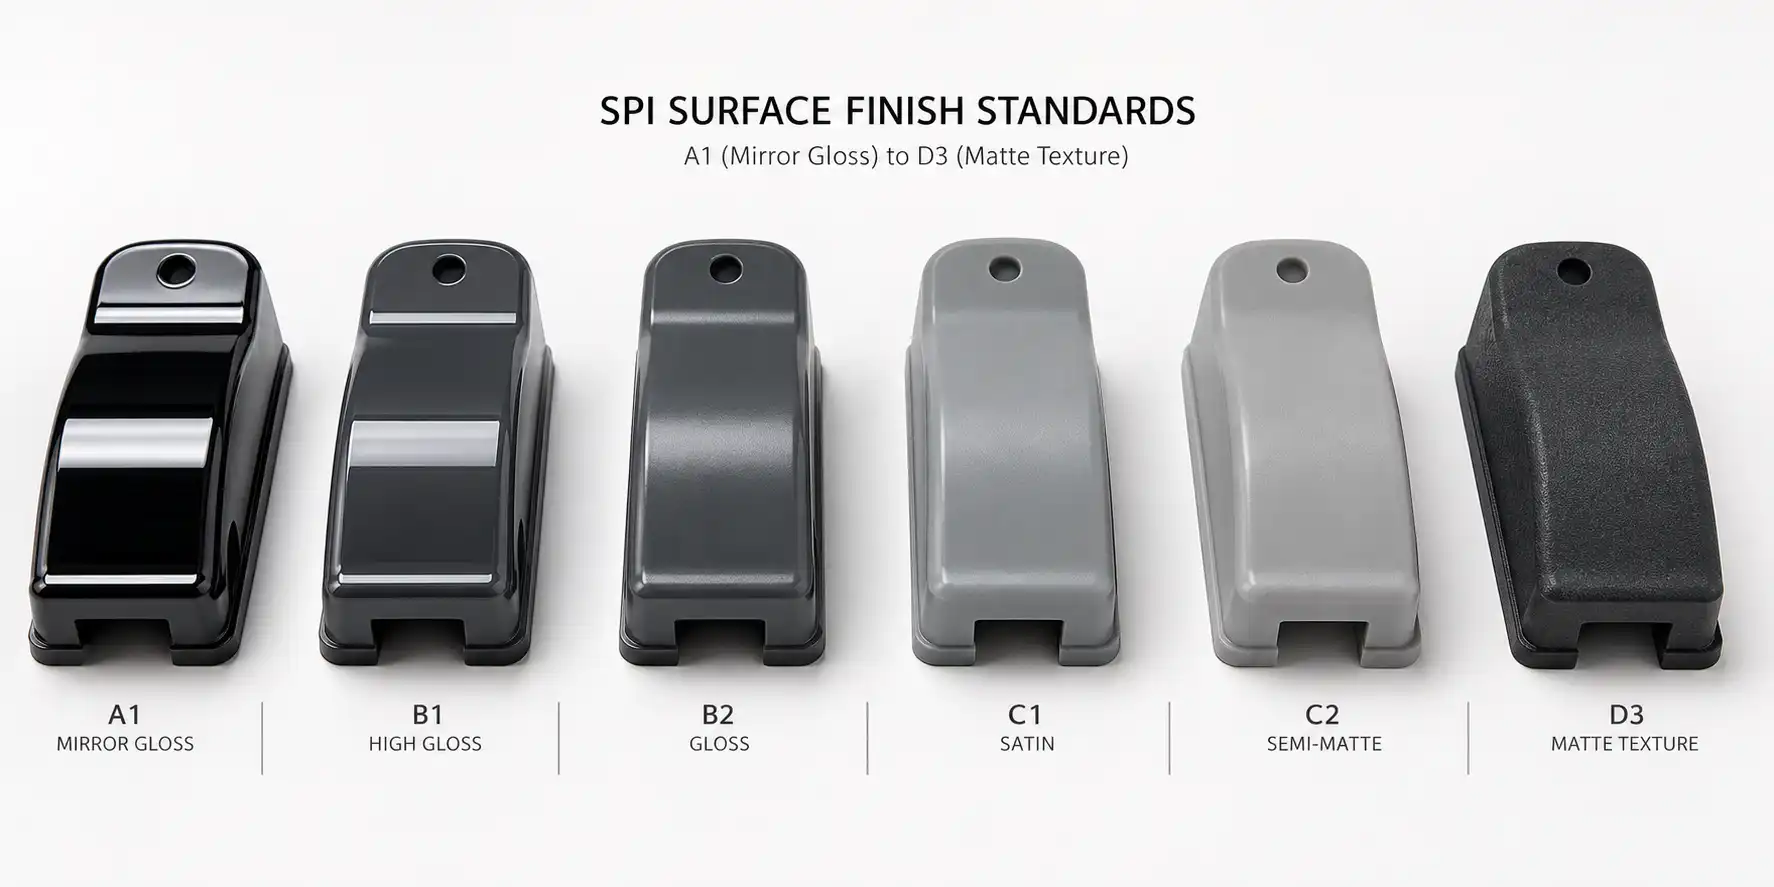
La norma de acabado superficial de la SPI (actualmente, Asociación de la Industria del Plástico) clasifica las superficies de los moldes de inyección en cuatro familias —A, B, C y D—, cada una de las cuales representa un método de acabado y un rango de rugosidad superficial distintos. El sistema es jerárquico: el pulido con diamante de grado A produce las superficies más lisas y reflectantes; el chorro de arena en seco de grado D produce los acabados más rugosos y mates.
Cada grado se corresponde con un valor específico de Ra (rugosidad media) medido en micropulgadas (?in) y micrómetros (?m). El Ra es la media aritmética de las desviaciones del perfil superficial respecto a la línea media; es el parámetro más habitual para especificar la textura superficial en la fabricación. Los valores de Ra más bajos indican superficies más lisas; los valores más altos, superficies más rugosas.
| Calificación SPI | Método de acabado | Ra (?in) | Ra (?m) | Aplicaciones típicas |
|---|---|---|---|---|
| A-1 | Lijado con disco de diamante de grado #3 | 0-1 | 0-0.025 | Lentes ópticas, espejos, piezas transparentes, expositores de acrílico |
| A-2 | Lijado con disco de diamante de grado #6 | 1-2 | 0.025-0.05 | Piezas cosméticas de alto brillo, lentes transparentes, carcasas para dispositivos médicos |
| A-3 | Lijadora de diamante de grado #15 | 2-3 | 0.05-0.08 | Carcasas para productos cosméticos, componentes transparentes, electrónica de consumo |
| B-1 | Lija de grano 600 | 2-3 | 0.05-0.08 | Superficies estéticas principales, frentes de electrodomésticos, acabados interiores de automóviles |
| B-2 | Lija de grano 400 | 4-5 | 0.10-0.127 | Superficies estéticas secundarias, carcasas de herramientas eléctricas, bienes de consumo en general |
| B-3 | Lija de grano 320 | 9-10 | 0.23-0.25 | Zonas estéticas poco visibles, componentes estructurales internos |
| C-1 | Piedra de grano 600 | 10-12 | 0.25-0.30 | Superficies funcionales con requisitos estéticos moderados |
| C-2 | Piedra de grano 400 | 25-28 | 0.63-0.71 | Piezas funcionales no estéticas, cubiertas para equipos industriales |
| C-3 | Piedra de grano 320 | 38-42 | 0.96-1.07 | Piezas industriales, superficies internas ocultas, partes del motor de los vehículos |
| D-1 | Granalla de vidrio Dry Blast #11 | 32-38 | 0.81-0.96 | Acabado satinado, superficies ocultas, productos de consumo con textura |
| D-2 | Chorro en seco #240 de óxido de aluminio | 42-47 | 1.07-1.19 | Superficies de agarre texturizadas, superficies antirreflejos, productos duraderos |
| D-3 | Chorro en seco #24 de óxido de aluminio | 100-120 | 2.54-3.05 | Textura gruesa, uso industrial no cosmético, superficies de máxima adherencia |
Una regla práctica: Los acabados de grado A se utilizan en piezas que deben tener el aspecto del cristal ??lentes, cubiertas transparentes, superficies cosméticas de alta gama. Categoría B abarca la mayoría de las piezas destinadas al consumidor en las que la apariencia es importante, pero no se exige la perfección. Grado C es el pilar fundamental de las piezas funcionales que se ven, pero no se valoran. Grado D se utiliza para superficies ocultas, texturas antideslizantes o en aquellos casos en los que se busca deliberadamente un tacto mate o rugoso.
Normas de textura VDI 3400: el sistema europeo
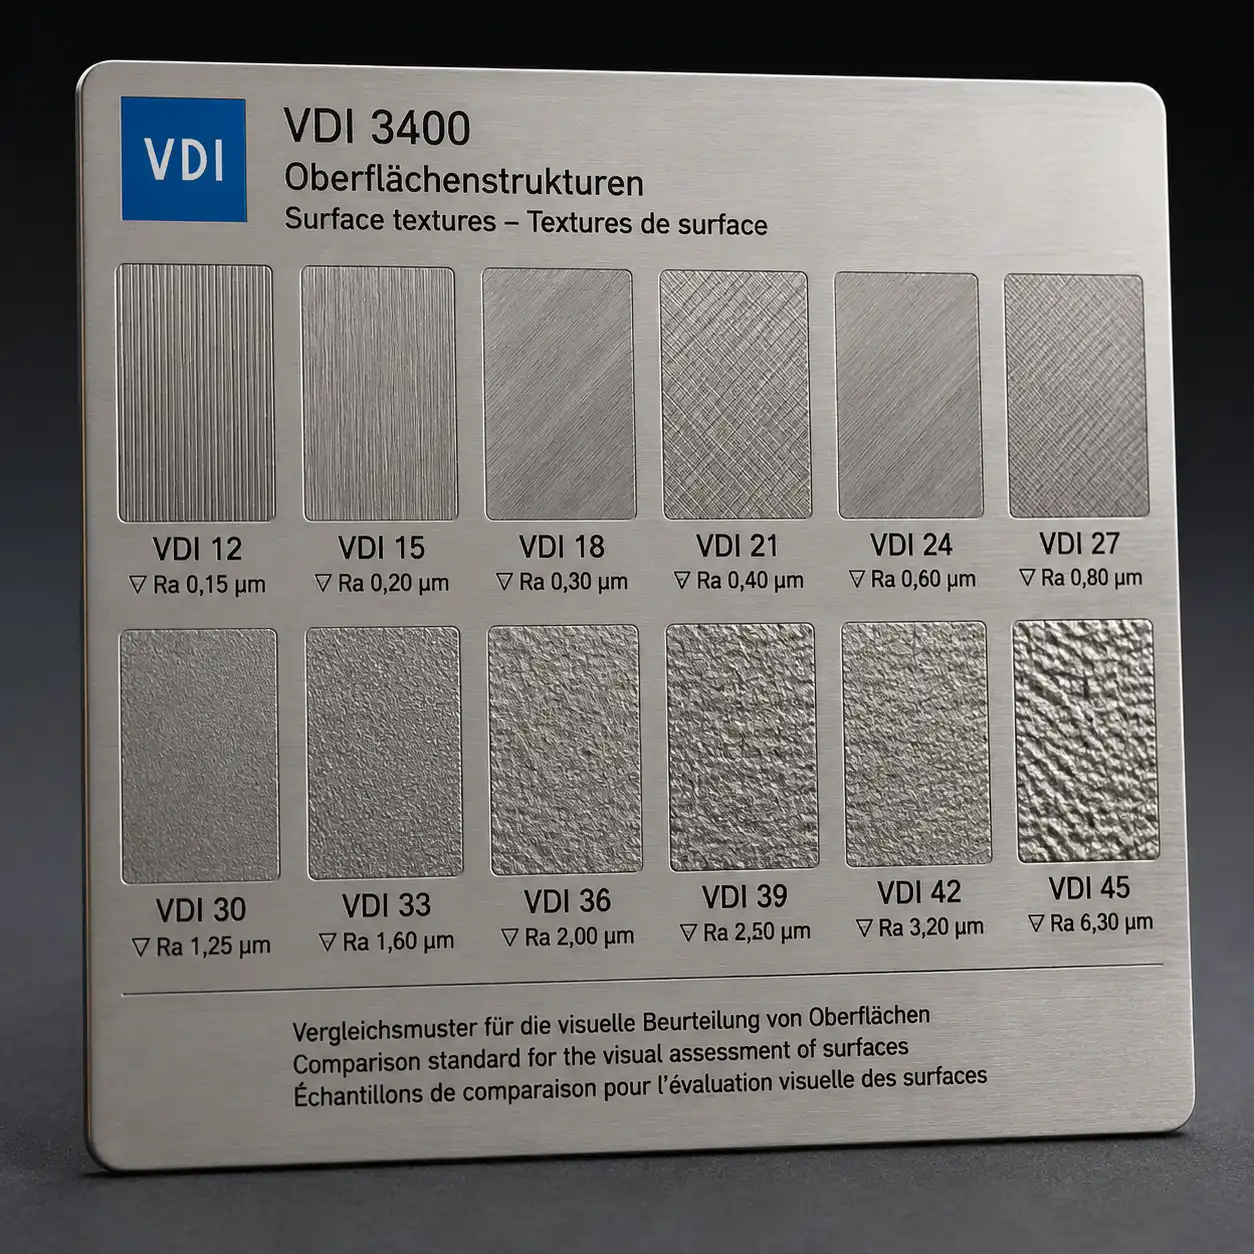
Aunque la norma SPI predomina en las especificaciones de moldes en Norteamérica, la VDI 3400 La norma VDI 3400 (publicada por la Verein Deutscher Ingenieure, o Asociación de Ingenieros Alemanes) es la principal referencia en materia de texturas en Europa y gran parte de Asia. A diferencia de la norma SPI, que clasifica según el método de acabado, la norma VDI 3400 define las texturas superficiales mediante grados numéricos que se corresponden con parámetros específicos de rugosidad, principalmente el Ra (rugosidad media aritmética) y el Rz (altura media entre picos y valles).
Las texturas VDI se crean mediante procesos de grabado químico o electroerosión (EDM) en la superficie del molde y van desde la VDI 12 (muy fina, aproximadamente equivalente a la SPI B-3) hasta la VDI 45 (muy gruesa, con grano profundo). Un aspecto fundamental a tener en cuenta con las texturas VDI es que los patrones de grano más profundos requieren ángulos de desmoldeo mayores para que la expulsión de la pieza se realice con éxito, un factor que debe tenerse en cuenta en el diseño de la geometría de la pieza desde el principio.
| Grado VDI | Ra (?m) | Rz (?m) | Profundidad de la textura (mm) | Ángulo mínimo de calado | SPI comparable |
|---|---|---|---|---|---|
| VDI 12 | 0.40 | 1.50 | 0.002 | 0,5° | B-3 / C-1 |
| VDI 15 | 0.56 | 2.20 | 0.003 | 0,5° | C-1 |
| VDI 18 | 0.80 | 3.20 | 0.004 | 0,5° | C-1 / C-2 |
| VDI 21 | 1.12 | 4.50 | 0.006 | 0,5° | C-2 |
| VDI 24 | 1.60 | 6.30 | 0.009 | 1,0° | C-3 |
| VDI 27 | 2.24 | 9.00 | 0.013 | 1,0° | D-1 |
| VDI 30 | 3.15 | 12.5 | 0.018 | 1,5° | D-2 |
| VDI 33 | 4.50 | 18.0 | 0.025 | 2,0° | D-2 / D-3 |
| VDI 36 | 6.30 | 25.0 | 0.035 | 2,5° | D-3 |
| VDI 39 | 9.00 | 36.0 | 0.050 | 3,0° | D-3 |
| VDI 42 | 12.5 | 50.0 | 0.070 | 4,0° | D-3 |
| VDI 45 | 18.0 | 70.0 | 0.100 | 5,0° | D-3 |
Ten en cuenta que el relación exponencial entre el número VDI y el ángulo de calado: una textura VDI 24 solo necesita 1 grado de inclinación, pero la VDI 45 exige 5 grados —un aumento de cinco veces en tan solo 21 pasos VDI—. En el caso de nervaduras profundas, salientes o paredes verticales altas, esto puede alterar de forma fundamental la geometría de la pieza y el diseño de las herramientas. Consulte siempre a su fabricante de moldes desde el principio cuando especifique texturas VDI superiores a 30.
Comparación de métodos de texturización de moldes
La aplicación de textura a la cavidad de un molde es una operación especializada que se lleva a cabo tras el mecanizado de la cavidad básica. En la práctica industrial predominan cuatro métodos principales, cada uno con ventajas, limitaciones y perfiles de coste distintos. La elección del método de texturización depende del material del molde, la complejidad del patrón deseado, el volumen de producción y el presupuesto.
| Método | Proceso | Ventajas | Limitaciones | Coste relativo |
|---|---|---|---|---|
| Grabado químico | Se aplica una máscara resistente a los ácidos al molde; el baño de ácido disuelve el acero expuesto hasta una profundidad controlada | Patrón uniforme en geometrías complejas; amplia gama de patrones estándar disponibles; coste moderado | Menos preciso que el láser; limitado a aceros para moldes resistentes a los ácidos; requiere autorización medioambiental | $$ |
| Texturizado EDM | Un electrodo de grafito o cobre con un patrón de textura inverso erosiona la superficie del molde mediante descargas eléctricas. | Funciona con cualquier material conductor para moldes, incluidos los aceros endurecidos; control constante de la profundidad | Proceso más lento; es necesario controlar el desgaste de los electrodos; menos adecuado para detalles muy finos | $$$ |
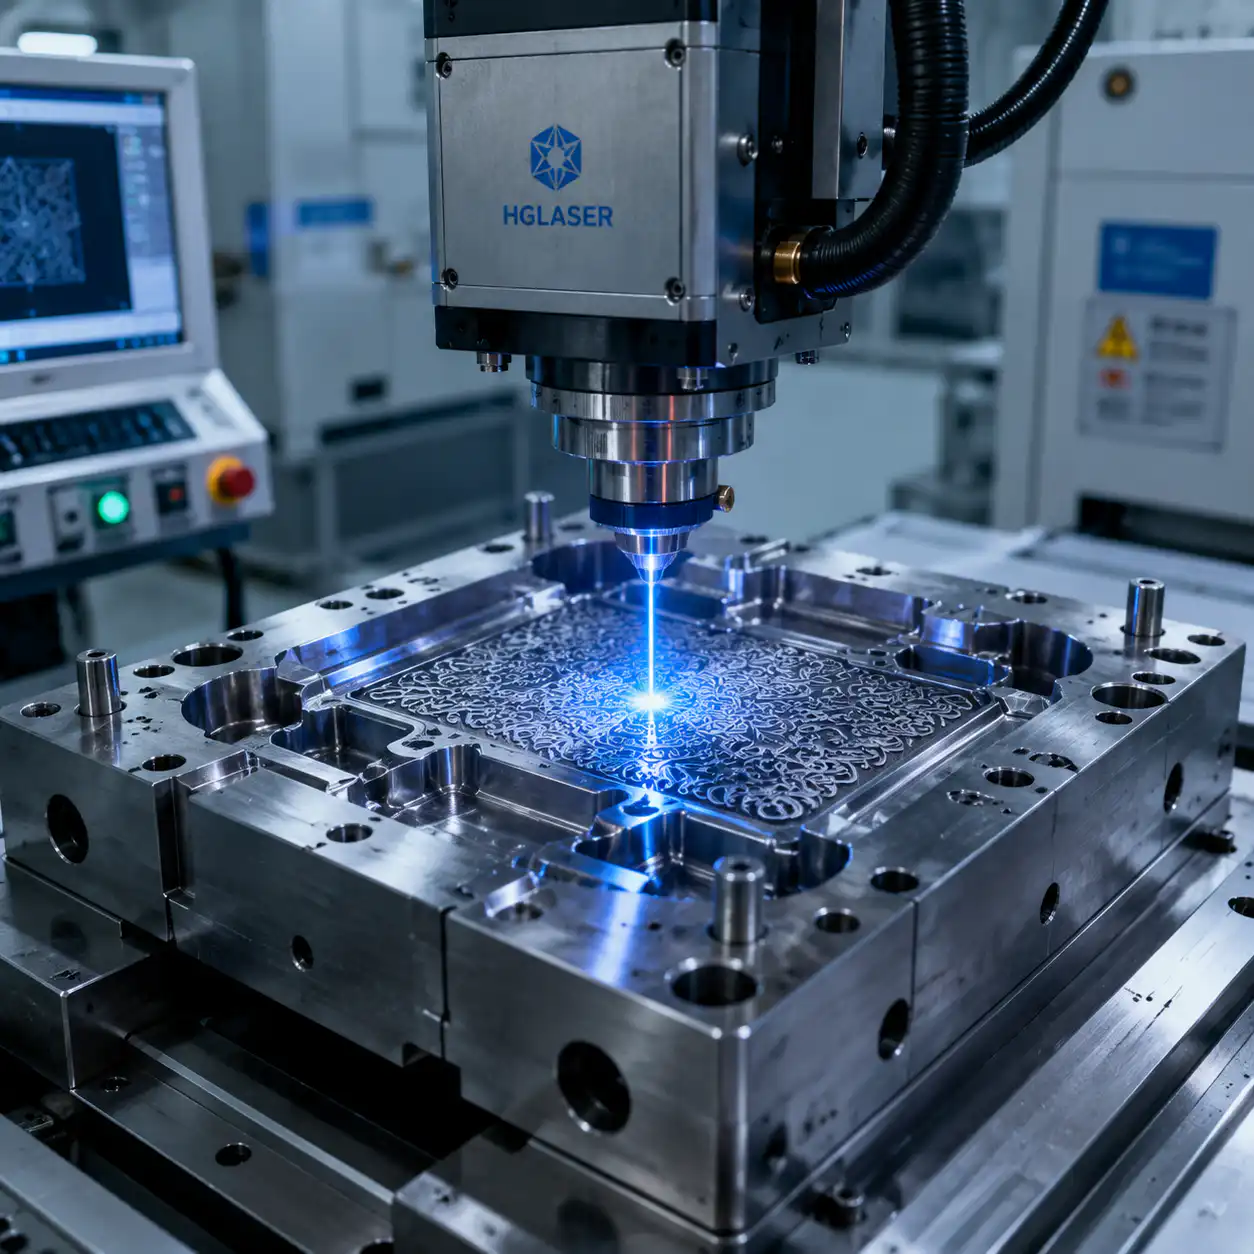
| Texturizado por láser | Un sistema láser CNC de 5 ejes elimina material de la superficie del molde en capas a escala micrométrica siguiendo los datos del patrón digital. | Máxima precisión y repetibilidad; complejidad ilimitada de los diseños, incluidos logotipos y microtexturas; el flujo de trabajo digital permite realizar iteraciones rápidas | Los costes de equipamiento y procesamiento son los más elevados; el proceso es más lento cuando se trata de superficies muy grandes; requiere una programación CAM especializada. | $$$$ |
| Chorro de arena | El aire comprimido impulsa los medios abrasivos (perlas de vidrio, óxido de aluminio, carburo de silicio) hacia la superficie del molde. | El método más rápido; el más económico; ideal para superficies mates uniformes y acabados SPI de grado D | Es el menos uniforme entre las distintas tiradas de producción; se limita a texturas sencillas y uniformes; no permite crear motivos direccionales | $ |
Texturizado por láser Ha experimentado una adopción significativa durante la última década, especialmente en los interiores de los vehículos, donde se requieren patrones geométricos y de grano de cuero complejos. El principal obstáculo sigue siendo el coste: un inserto de molde con textura láser puede costar entre dos y tres veces más que su equivalente grabado químicamente. Sin embargo, en la producción a gran escala, donde la uniformidad del patrón en las distintas cavidades del molde es fundamental, la inversión suele amortizarse gracias a la reducción de los desechos y a la disminución de los problemas de calidad.
Cómo influye la textura en el desmoldeo
La textura de la superficie crea un enganche mecánico entre la pieza moldeada y la pared de la cavidad del molde durante el enfriamiento. A medida que el plástico se contrae sobre el núcleo, cualquier relieve o hendidura de la textura aumenta la fuerza necesaria para expulsar la pieza. Si los ángulos de desmoldeo son insuficientes, la pieza se arrastrará, se rayará o incluso se atascará en el molde, dañando tanto la superficie de la pieza como la propia textura del molde.
La relación fundamental entre la profundidad de la textura y el ángulo de desmoldeo necesario se rige por la siguiente fórmula:
Ángulo de calado mínimo = arctan(profundidad de la textura / carrera de expulsión por grado)
En la práctica, se aplica una regla de diseño más sencilla: añade 1 grado de inclinación por cada 0,025 mm (0,001 pulgadas) de profundidad de la textura, con un mínimo de 0,5 grados para obtener acabados más lisos. Esto significa que una textura VDI 27 con una profundidad de 0,013 mm requiere aproximadamente 1 grado de ángulo de desmoldeo, mientras que una textura VDI 42 con una profundidad de 0,070 mm exige al menos 3 grados.
Zonas de riesgo crítico para problemas de expulsión relacionados con la textura:
- Nervaduras profundas y salientes: El plástico se contrae sobre estas características con gran fuerza; un ángulo de desmoldeo insuficiente en las nervaduras texturizadas es la causa más habitual de fallo en la expulsión.
- Paredes verticales altas: La superficie de contacto acumulada de una pared alta amplifica el efecto de fricción de la textura. Las paredes de más de 50 mm de altura con una textura VDI 30 o más gruesa deben revisarse con detenimiento.
- Regiones con socavado: La textura crea, en la práctica, micro-socavados. Si un elemento ya presenta un socavado mecánico, añadir textura puede hacer que sea imposible expulsarlo sin elevadores o correderas.
- Secciones de pared delgada: Las paredes delgadas se enfrían y se contraen más rápido, lo que hace que se adhieran con más fuerza al núcleo. Si a esto se le suma la textura, puede provocar la deformación de la pieza durante la expulsión.
Si el diseño de tu pieza limita los ángulos de desmoldeo por debajo de lo que requiere la textura, ten en cuenta estas estrategias para paliar el problema: pulir la textura de forma direccional a lo largo del eje de eyección (reduce la resistencia entre un 20 y un 30%), utiliza un recubrimiento desmoldeante como el níquel impregnado de PTFE, o cambiar a un grado de rugosidad inferior que sigue proporcionando el efecto visual deseado.
Pintura de piezas de plástico: preparación de la superficie y selección de la pintura
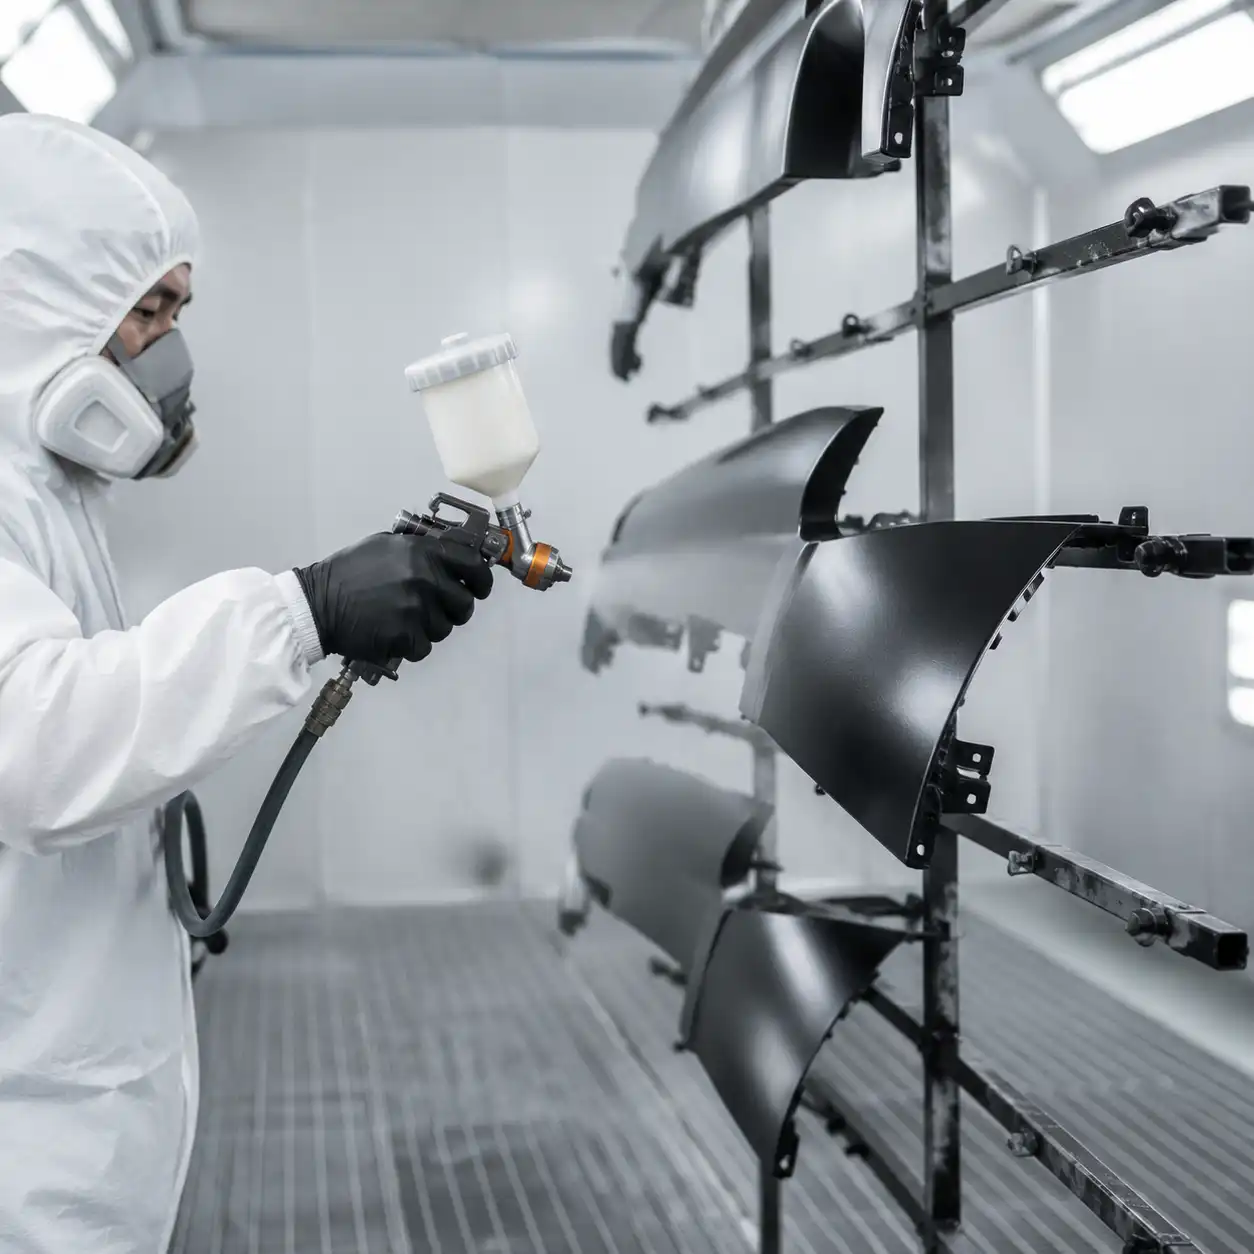
Muchas piezas moldeadas por inyección requieren un proceso de pintado para lograr la correspondencia de colores, la protección frente a los rayos UV o un acabado estético de alta calidad. Sin embargo, los plásticos plantean retos de adhesión específicos: la mayoría de los polímeros tienen una energía superficial intrínsecamente baja, lo que significa que la pintura no se adhiere fácilmente a la superficie ni se humedece sobre ella sin un tratamiento previo.
Métodos de preparación de superficies
Tratamiento con llama: Una llama controlada recorre la superficie plástica, oxidando la capa molecular más externa. Esto aumenta la energía superficial de aproximadamente 30 dinas/cm (polipropileno sin tratar) a más de 45 dinas/cm, muy por encima del mínimo de 38-40 dinas/cm que suele requerirse para la adhesión de la pintura. El tratamiento con llama es rápido, económico y funciona bien en superficies planas de gran tamaño, pero su eficacia se reduce con el tiempo; por lo tanto, las piezas deben pintarse en las horas siguientes al tratamiento.
Tratamiento con plasma: El plasma a baja presión o atmosférico bombardea la superficie con gas ionizado, creando sitios reactivos que se unen químicamente con las moléculas de la pintura. El plasma consigue una energía superficial mayor y más uniforme que el tratamiento con llama —a menudo superior a 50 dinas/cm— y su efecto dura más tiempo (días en lugar de horas). La contrapartida es un mayor coste del equipo y un tiempo de ciclo más largo.
Imprimaciones químicas y promotores de adhesión: En el caso de materiales como el nailon y el polipropileno, las imprimaciones de poliolefina clorada (CPO) actúan como capa puente: se adhieren a la superficie plástica de baja energía y, al mismo tiempo, proporcionan una capa superior apta para pintar. Se aplican como finas capas, ya sea frotándolas con un paño o pulverizándolas, antes de pintar.
Selección de pinturas según el tipo de plástico
| Tipo de plástico | Energía superficial (sin tratar) | Preparación recomendada | Sistemas de pintura compatibles |
|---|---|---|---|
| Nylon (PA6/PA66) | 36-42 dinas/cm | Imprimación + lijado ligero; o tratamiento con plasma | Poliuretano 2K, imprimaciones epoxi, acrílicos al agua |
| Polipropileno (PP) | 29-31 dinas/cm | Tratamiento con llama o plasma + imprimación CPO; obligatorio para garantizar la adherencia | Acrílicos con imprimación de CPO, poliuretano de dos componentes, pinturas específicas para TPO |
| Policarbonato (PC) | 42-46 dinas/cm | Limpieza con disolvente + abrasión ligera; evitar disolventes agresivos que provoquen grietas en el PC | Lacas acrílicas, poliuretano 2K, recubrimientos curables por UV |
| ABS | 38-42 dinas/cm | Limpieza con disolvente; buena adherencia en general sin imprimación | Acrílicos, esmaltes alquídicos, poliuretano de dos componentes, sistemas al agua |
| POM (acetal/Delrin) | 34-38 dinas/cm | Grabado químico o con plasma; uno de los plásticos más difíciles de pintar | Imprimaciones especiales + poliuretano de dos componentes; comprueba minuciosamente la adherencia |
Otras técnicas de acabado para piezas de plástico
Además de la pintura, existen varios procesos de acabado secundarios que aportan un valor funcional o decorativo a las piezas moldeadas por inyección. Cada técnica se adapta a geometrías, volúmenes de producción y requisitos estéticos específicos.
Tampografía: Utiliza una almohadilla de silicona para transferir la tinta desde una plancha grabada a la superficie de la pieza. Es ideal para superficies curvas o irregulares en las que las etiquetas o calcomanías no se podrían aplicar de forma plana. Entre sus aplicaciones más habituales se incluyen las teclas de teclado, el marcado de dispositivos médicos y los botones de control de automóviles. La tampografía permite obtener anchos de línea de hasta 0,1 mm y puede imprimir varios colores con una precisión de registro de 0,05 mm.
Estampado en caliente: Un troquel calentado presiona una lámina portadora contra la superficie de la pieza, transfiriendo una fina capa metálica o pigmentada. Produce acabados metálicos brillantes (oro, plata, cromo) que son difíciles de conseguir con pintura. Es habitual en envases de cosméticos, emblemas de automóviles y molduras de electrodomésticos. El estampado en caliente requiere una superficie plana o ligeramente curvada y funciona mejor en termoplásticos que puedan soportar un contacto breve con la temperatura del troquel, que oscila entre los 120 y los 180 grados Celsius.
Galvanoplastia sobre plásticos: Deposita una capa metálica (normalmente cromo, níquel o cobre) sobre un sustrato plástico mediante un proceso de recubrimiento no electrolítico seguido de galvanoplastia. El ABS es el plástico más apto para el recubrimiento debido a su fase de butadieno, que proporciona zonas de grabado para la adhesión del catalizador. Las piezas de plástico galvanizadas consiguen el aspecto y el tacto del metal con una fracción de su peso y coste. El proceso requiere un diseño cuidadoso del molde, con radios generosos (mínimo 0,5 mm) y sin esquinas afiladas, para garantizar un espesor uniforme del recubrimiento.
PVD (Deposición física de vapor): Proceso de recubrimiento al vacío que deposita finas capas de metales o cerámicas sobre superficies plásticas. El PVD produce recubrimientos extremadamente duraderos y resistentes al desgaste, con un espesor de entre 1 y 5 micras. A diferencia de la galvanoplastia, el PVD es un proceso respetuoso con el medio ambiente que no genera residuos químicos líquidos. Se utiliza habitualmente en los acabados interiores de alta gama de los automóviles, en componentes de relojería y en productos electrónicos de consumo de gama alta, donde el aspecto metálico debe soportar un manejo frecuente sin desgastarse.
Coste frente a calidad de acabado: lo que pagas por ello
La relación entre la calidad del acabado superficial y el coste del molde no es lineal, sino exponencial en la gama alta. Un acabado espejo SPI A-1 puede suponer un incremento de entre 150 y 250% en el coste de acabado del molde en comparación con una textura de referencia SPI D-3, ya que cada salto de grado requiere mano de obra cada vez más cualificada, abrasivos más finos y un tiempo de pulido más prolongado. También puede afectar al calendario de fabricación del molde, por lo que nuestro Guía de plazos de entrega señala que la especificación de texturas es uno de los retrasos más habituales en las últimas fases del proyecto.
| Calificación SPI | Coste frente a la línea de referencia D-3 | Tiempo de acabado (cavidad típica) | La mejor relación calidad-precio para |
|---|---|---|---|
| D-3 | Situación inicial | 15-30 min | Piezas industriales no destinadas a fines estéticos, soportes internos |
| D-2 | +5-10% | 20-40 min | Superficies ocultas que requieren adherencia o resistencia a los arañazos |
| D-1 | +10-15% | 30-60 min | Productos de consumo con acabado satinado, carcasas de herramientas eléctricas |
| C-3 | +15-20% | 45-90 min | Cubiertas de equipos industriales, partes funcionales visibles |
| C-2 | +20-30% | 1-2 horas | Piezas funcionales generales con requisitos estéticos moderados |
| C-1 | +30-40% | 1,5-3 horas | Superficies visibles de productos cosméticos de gama básica |
| B-3 | +40-50% | 2-4 horas | Superficies estéticas secundarias en las que el coste es un factor determinante |
| B-2 | +50-65% | 3-5 horas | Bienes de consumo en los que el aspecto influye en las decisiones de compra |
| B-1 | +65-80% | 4-8 horas | Superficies cosméticas de primera calidad, productos de consumo de gama alta |
| A-3 | +80-100% | 6-12 horas | Aparatos electrónicos de consumo de alto brillo, paneles frontales de electrodomésticos de gama alta |
| A-2 | +100-150% | 8-16 horas | Piezas cosméticas con acabado espejo, cubiertas para pantallas de dispositivos médicos |
| A-1 | +150-250% | 12-24+ horas | Lentes de calidad óptica, componentes médicos transparentes |
El impacto en los costes es más notable al pasar de los grados C, pulidos con piedra, a los grados A, pulidos con diamante. Cada nivel del grado A requiere un compuesto de diamante distinto, una limpieza entre compuestos para evitar la contaminación cruzada y una inspección con aumento. En el caso de un molde de 4 a 8 cavidades, estos costes se multiplican, lo que convierte la especificación de grado A en una decisión presupuestaria importante que debe justificarse con requisitos claros del producto.
Una recomendación práctica: Especifica el acabado que necesitas solo donde lo necesites.. Muchos diseños exitosos utilizan SPI A-2 o A-3 en las superficies exteriores visibles, B-2 en las superficies secundarias y C-2 o D-1 en los elementos internos. El plano del molde debe indicar explícitamente los distintos grados de acabado para las diferentes zonas de la cavidad, en lugar de aplicar un único grado a todo el molde.
Preguntas frecuentes
¿Qué acabado SPI es el habitual en la mayoría de las piezas moldeadas por inyección?
El SPI B-2 (pulido con papel de lija de grano 400) es la especificación predeterminada más habitual para piezas moldeadas por inyección de uso general. Proporciona una superficie lisa y uniforme a un coste razonable, lo que supone un incremento de aproximadamente 50-65% en el coste del acabado con respecto a una textura D-3 de referencia. El acabado B-2 oculta eficazmente las líneas de flujo y las marcas de hundimiento menores, y se puede conseguir en la mayoría de los aceros para moldes, incluidos el P20 y el H13. Para las piezas destinadas al consumidor, en las que el aspecto influye directamente en la percepción del comprador, son más habituales los acabados B-1 o A-3. Para los componentes estructurales internos, lo habitual es el acabado C-2 o C-3. Hay que adaptar siempre el grado de acabado a la visibilidad de la pieza y a sus requisitos funcionales, en lugar de recurrir por defecto a un único grado para todo.
¿Influye la textura de la superficie en la resistencia de la pieza?
Sí, la textura de la superficie afecta a la resistencia de la pieza, pero principalmente a través de su influencia en la concentración de tensiones y el inicio de grietas, no a través de cambios en las propiedades del material en su conjunto. Las texturas más rugosas (valores Ra más altos) crean más irregularidades superficiales que actúan como focos de tensión, lo que puede reducir la vida útil a fatiga y la resistencia al impacto. El efecto es más pronunciado en materiales frágiles como el poliestireno y el policarbonato sin relleno, en los que una superficie rugosa D-3 puede reducir la resistencia al impacto entre un 10 y un 15% en comparación con una superficie pulida de grado A. En materiales dúctiles como el polipropileno y el nailon, el efecto es menos significativo. Para las piezas estructurales sometidas a cargas cíclicas o a impactos, se recomiendan acabados más lisos. Además, una textura que cree salientes afilados en la superficie del molde puede provocar efectos de muesca si dichos salientes están orientados perpendicularmente a la dirección principal de la tensión.
¿Se puede cambiar la textura del SPI una vez cortado el molde?
Las texturas se pueden modificar una vez cortado el molde, pero con importantes limitaciones. Siempre se puede pasar de un acabado más liso a uno más rugoso —por ejemplo, pasando de SPI B-2 a C-2 o D-1—, ya que para dar rugosidad a una superficie solo se necesitan pasos adicionales de abrasión o granallado. Hacer lo contrario, pasar de rugoso a liso, es mucho más difícil: requiere un pulido progresivo a través de todos los grados intermedios para eliminar los arañazos más profundos, lo cual lleva mucho tiempo y puede alterar las dimensiones de la cavidad si hay que eliminar una cantidad significativa de material. Las texturas grabadas al estilo VDI pueden eliminarse químicamente y volver a aplicarse, pero cada ciclo elimina una fina capa de acero del molde (normalmente entre 0,005 y 0,010 mm), lo que se acumula y, con el tiempo, hace que la cavidad quede fuera de tolerancia. Las texturas creadas con láser pueden modificarse digitalmente, pero el proceso sigue implicando la eliminación de la textura existente antes de aplicar nuevos patrones. La mejor práctica consiste en definir las especificaciones de la textura antes de la fabricación del molde y utilizar una placa o muestra de textura para su aprobación.
¿Qué número VDI equivale a un acabado mate?
Un acabado mate (de bajo brillo, no reflectante) en una pieza de plástico suele corresponder a los valores VDI 24 a VDI 30, dependiendo del material específico y del grado de efecto mate deseado. La norma VDI 24 (equivalente aproximadamente a la norma SPI C-3) produce un acabado satinado-mate fino que difumina la luz lo suficiente como para eliminar la mayoría de los reflejos, pero que sigue resultando relativamente suave al tacto. La norma VDI 27 produce una textura mate más pronunciada con un tacto ligeramente perceptible; este es el rango que se observa habitualmente en los paneles interiores de los automóviles y en las carcasas de los aparatos electrónicos de consumo. La norma VDI 30 crea una superficie mate notablemente texturizada que resulta rugosa tanto a la vista como al tacto; se utiliza a menudo en mangos de herramientas y superficies de alto agarre. Para conseguir el aspecto mate de tacto suave tan popular en los interiores de los automóviles de gama alta, los fabricantes suelen aplicar una pintura mate o un recubrimiento de tacto suave sobre un sustrato texturizado de VDI 24-27, en lugar de basarse únicamente en la textura, ya que el recubrimiento proporciona un acabado más uniforme y permite incorporar aditivos que mejoran la sensación táctil.