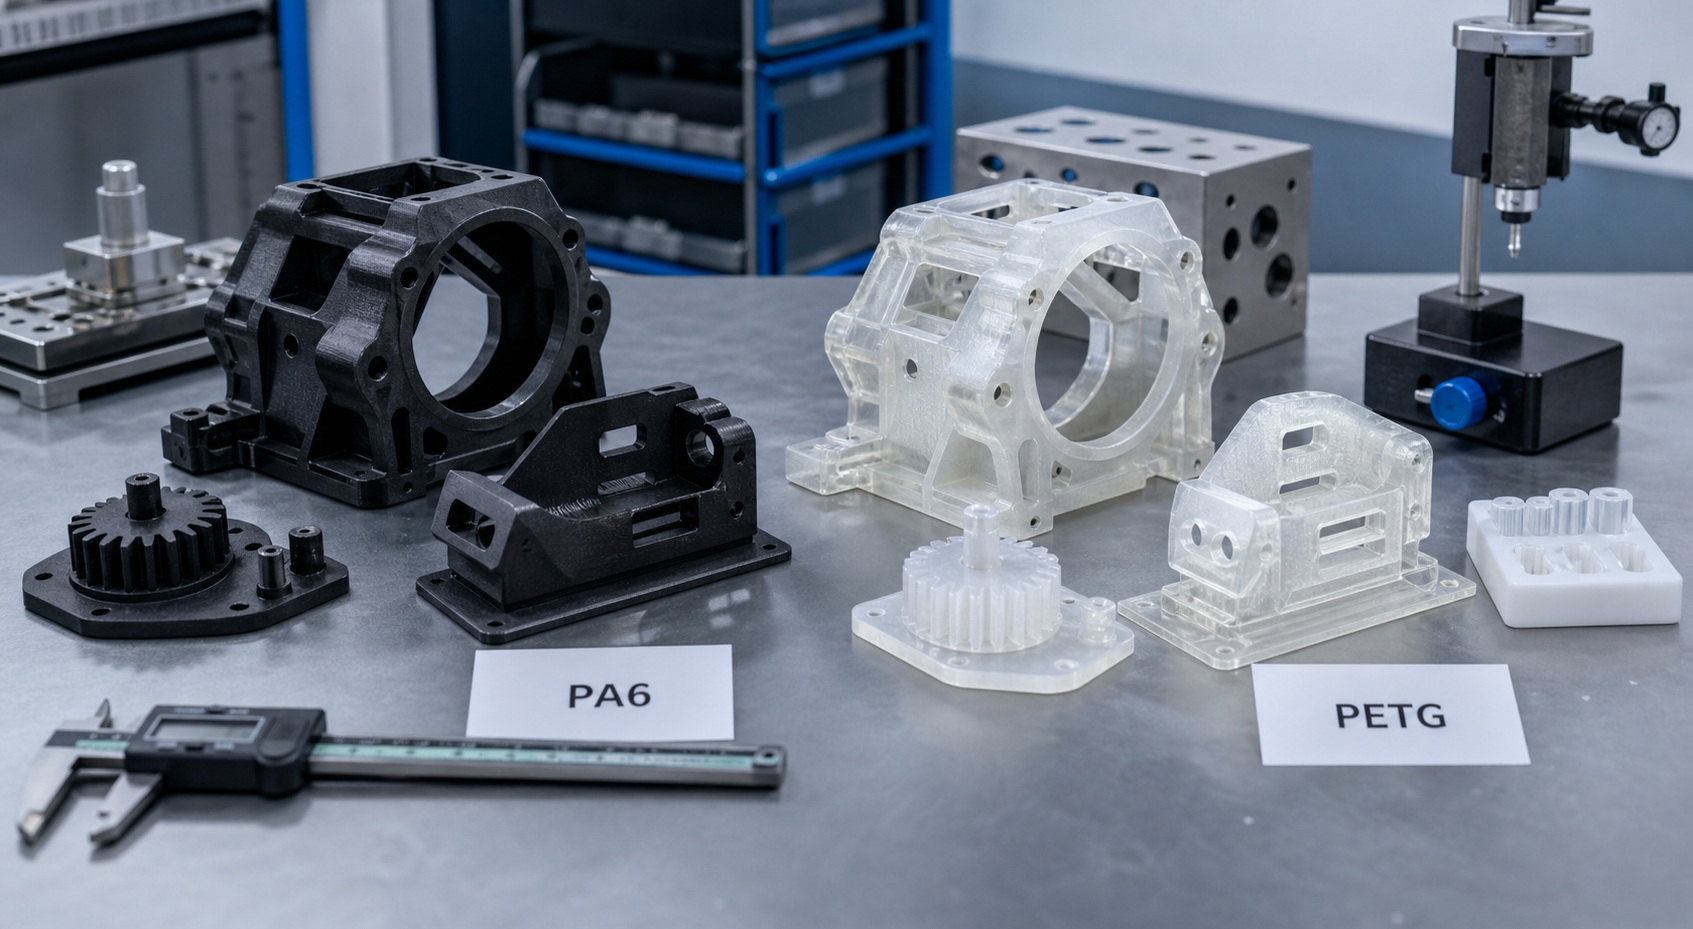
PA6 frente a PETG Se trata de elegir entre una opción de nylon, más orientada a la ingeniería, y un proceso de trabajo con PETG, más sencillo y estable. Los equipos comparan estos materiales cuando es necesario que un prototipo resista la manipulación, las comprobaciones de ajuste y un uso funcional limitado, sin tener que recurrir directamente a métodos de impresión industrial más costosos.
El PA6 puede ofrecer una mayor fiabilidad técnica para piezas más resistentes, pero el PETG suele imponerse cuando la estabilidad de impresión, la velocidad y un menor riesgo en el proceso son más importantes que el rendimiento final.
De un vistazo
| Ámbito de decisión | PA6 | PETG | Nota para el comprador |
|---|---|---|---|
| Resistencia | Normalmente más alto | Bien | El PA6 suele ser más adecuado para condiciones de esfuerzo funcional más exigentes |
| Sensibilidad a la humedad | Alta | Bajo | El PETG es más fácil de almacenar y ofrece un rendimiento constante |
| Estabilidad de impresión | Más exigente | Más tolerante | El PETG suele ser la opción más segura para prototipos sencillos |
| Resistencia al calor | Normalmente más fuerte | Baja | El PA6 es adecuado para aplicaciones de ingeniería que requieren temperaturas más elevadas o condiciones más exigentes |
| El más adecuado | Piezas funcionales más resistentes | Fabricación más rápida de prototipos y carcasas | Utiliza PA6 cuando el prototipo deba comportarse más como una pieza de ingeniería. |
Cuándo tiene más sentido el PA6
El PA6 suele ser la mejor opción cuando la pieza impresa debe soportar una mayor carga, abrasión o un uso funcional repetido. A menudo se aproxima más al comportamiento que se espera del material en una pieza de producción final de nailon, lo que lo hace útil para soportes, clips y piezas sujetas a desgaste más resistentes, así como para prototipos de validación mecánica.
El precio de esa ventaja es la sensibilidad del proceso. El secado del PA6, el control de la cámara y la gestión de la deformación requieren más rigor que en el caso del PETG.
Cuándo el PETG es la mejor opción para la creación de prototipos
- La velocidad es importante: El PETG suele ser más fácil de imprimir y presenta menos fallos en las impresiones.
- El prototipo sirve principalmente para comprobar el ajuste y el aspecto: El PETG puede ser suficiente sin la complejidad del nailon.
- El taller carece de un control eficaz del secado: El PETG reduce la inestabilidad del proceso.
- Esta pieza no está sometida a condiciones extremas de calor ni desgaste: El PETG puede ofrecer una respuesta comercial más rápida.
Errores habituales al comparar el PA6 con el PETG
| Error | Riesgo | Corregir |
|---|---|---|
| Elección del PETG para un ensayo de ingeniería de resistencia a la carga | El prototipo da una falsa sensación de seguridad | Utiliza PA6 u otro material técnico más resistente |
| Selección de PA6 sin control de secado | Impresiones de baja calidad y calidad irregular | Planifica el flujo de trabajo de la gestión de materiales antes de elaborar el presupuesto |
| Comparando únicamente la facilidad de impresión | Material inadecuado para la aplicación final | Empieza por las condiciones de funcionamiento y la función de la pieza |
| Utilizar un prototipo para representar el comportamiento de la producción final | Incompatibilidad de materiales en las fases posteriores de la fabricación | Vincula el material impreso a la ruta prevista del material de producción |
PA6 frente a PETG: decisiones sobre prototipos en el sector B2B
Si la pieza es una demostración comercial, una prueba de ajuste o una carcasa ligera, el PETG suele permitir que el proyecto avance más rápido. Si el prototipo debe someterse a pruebas de resistencia en condiciones reales de uso, desgaste o un comportamiento de montaje más exigente, el PA6 suele ser la opción de ingeniería más adecuada.
¿Por qué elegir el plástico de nailon?
Nylon Plastic ayuda a los equipos a decidir si un prototipo debe optimizarse en cuanto a velocidad, rendimiento de impresión o comportamiento técnico realista antes de dedicar tiempo a una ruta de impresión inadecuada.
Lecturas relacionadas
- Guía de impresión 3D con nailon
- Servicios de impresión 3D en plástico para piezas funcionales
- Comparación entre PLA, PETG y nailon
- Guía de tolerancias de impresión 3D
- Moldeo de poliamida
- Nylon 3D Printing Service
Drying Discipline: The Hidden Cost of PA6 Printing
PA6 filament absorbs moisture from ambient air within hours of opening a sealed package. Printing with wet PA6 produces parts with 30-50 percent lower layer adhesion, visible surface roughness from steam bubbles, and unpredictable mechanical properties. A proper PA6 workflow requires: storage in a sealed container with desiccant when not in use, active drying at 80°C for 4-8 hours before printing, and printing directly from a dry box that maintains sub-15 percent relative humidity. PETG, by comparison, can often be printed from open-air spool holders with acceptable results for prototype work. The drying infrastructure adds approximately $200-500 to the printer setup cost and 4-8 hours of preparation time per print job. Teams should factor this overhead into project timelines, not just material costs.
When the Prototype Must Predict Production Behavior
The most expensive mistake in a PA6 vs PETG decision is choosing PETG for a prototype that must validate an eventual injection-molded nylon production part. PETG’s lower stiffness, different friction behavior, and significantly different thermal expansion mean that a PETG prototype may pass fit and function checks that a nylon production part would fail. If the prototype is a stepping stone to injection molding, PA6 provides a more honest preview of production behavior. If the prototype is purely for form review, customer demonstration, or short-term use, PETG’s speed and simplicity often make better business sense. The key question is not which material is “better” but which material tells the truth about the production part the team is actually building toward.
Surface Finish and Post-Processing Comparison
PETG generally produces smoother surface finishes straight off the printer because its lower printing temperature and better flow characteristics reduce visible layer lines. PA6 parts often require sanding, vapor smoothing, or coating to achieve a comparable surface quality, adding 15-30 minutes of post-processing per part. For cosmetic prototypes, the surface finish advantage tips the scale toward PETG. For functional parts where surface finish is secondary to mechanical performance, PA6’s post-processing overhead is an acceptable trade-off. The team should decide whether the prototype will be judged primarily by appearance or by function before choosing the material.
Preguntas frecuentes
¿Es el PA6 más resistente que el PETG?
El PA6 suele ser la mejor opción técnica para piezas funcionales más resistentes, mientras que el PETG se suele elegir por su mayor facilidad de impresión y una mayor rapidez en la producción de prototipos.
¿Es más fácil imprimir con PETG que con PA6?
Sí. El PETG suele ser más fácil de almacenar, secar e imprimir con resultados uniformes que el PA6.
¿Cuándo debería utilizar PA6 en lugar de PETG?
Utiliza PA6 cuando la pieza requiera unas prestaciones mecánicas más exigentes, mayor resistencia al desgaste o una mayor compatibilidad con una futura pieza de producción de nailon.
¿Cuándo basta con el PETG?
El PETG suele ser suficiente para comprobaciones de ajuste, prototipos de carcasas y piezas impresas no críticas en las que la velocidad y la estabilidad de impresión son lo más importante.
¿Qué datos debo facilitar para que me aconsejen entre PA6 y PETG?
Indica el modelo, el uso previsto, la temperatura de funcionamiento, las condiciones de carga y si la pieza es un prototipo de demostración o una unidad de validación funcional.
Envía el archivo de la pieza si necesitas ayuda para decidir si el PA6 o el PETG es el material de prototipado que presenta menos riesgos.