PPA CF frente a PET CF Se trata de una comparación de alto rendimiento entre un material de ingeniería que alcanza temperaturas más elevadas y una opción más accesible a base de poliéster con relleno de carbono. Los equipos suelen compararlos cuando los grados estándar de PA6-CF o PETG-CF ya no son suficientes para alcanzar los objetivos de temperatura o rigidez.
La mejor opción depende de si la pieza requiere una mayor resistencia térmica y una mayor fiabilidad técnica, o si se necesita una opción más económica con relleno de carbono que suponga menos inconvenientes en el procesamiento.
Esta página trata sobre un Decisión sobre dos materiales resistentes a altas temperaturas. Si el equipo sigue optando por una gama más amplia de filamentos de fibra de carbono en PA6-CF, PET-CF y PC-CF, utiliza primero la comparación con el elemento padre: PA6-CF frente a PET-CF frente a PC-CF.
De un vistazo
| Factor decisivo | PPA-CF | PET-CF | Nota para el comprador |
|---|---|---|---|
| Resistencia al calor | Normalmente, mucho más alto | Moderado | El PPA-CF suele elegirse para entornos de ingeniería con temperaturas más elevadas |
| Dificultad de impresión | Más alto | Baja | El PPA-CF requiere una configuración del proceso más sólida |
| Rigidez estructural | Alta | Alta | Ambos pueden desempeñar funciones de piezas rígidas, pero no al mismo límite de temperatura |
| Accesibilidad comercial | Más especializado | Más fácil | El PET-CF suele ser la opción más sencilla para proyectos de menor riesgo |
| El más adecuado | Piezas de ingeniería para altas temperaturas | Prototipos generales rígidos con relleno de carbono | Elige primero según la temperatura de servicio |
Cuándo merece la pena la complejidad adicional del PPA-CF
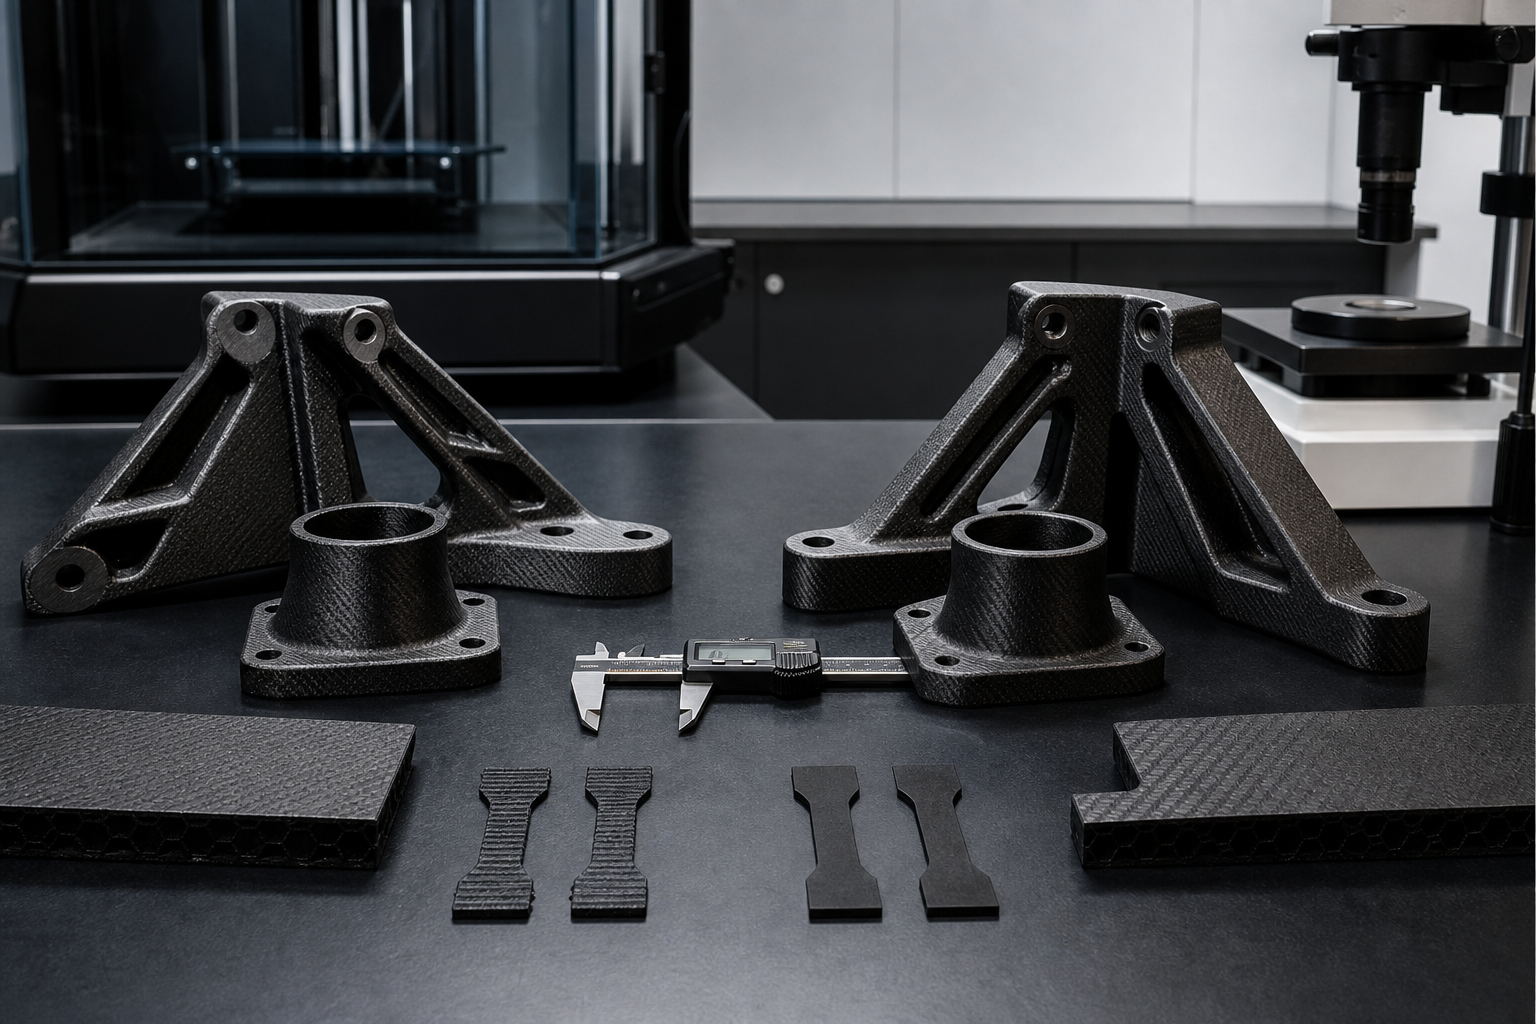
El PPA-CF suele elegirse para piezas situadas bajo el capó, en recintos con temperaturas más elevadas y sometidas a grandes exigencias mecánicas, en las que se requiere un polímero técnico más avanzado. A menudo resulta la mejor opción cuando se espera que la pieza impresa sustituya a una resina técnica moldeada resistente a temperaturas más elevadas durante la validación.
Cuándo el PET-CF es la mejor opción comercial
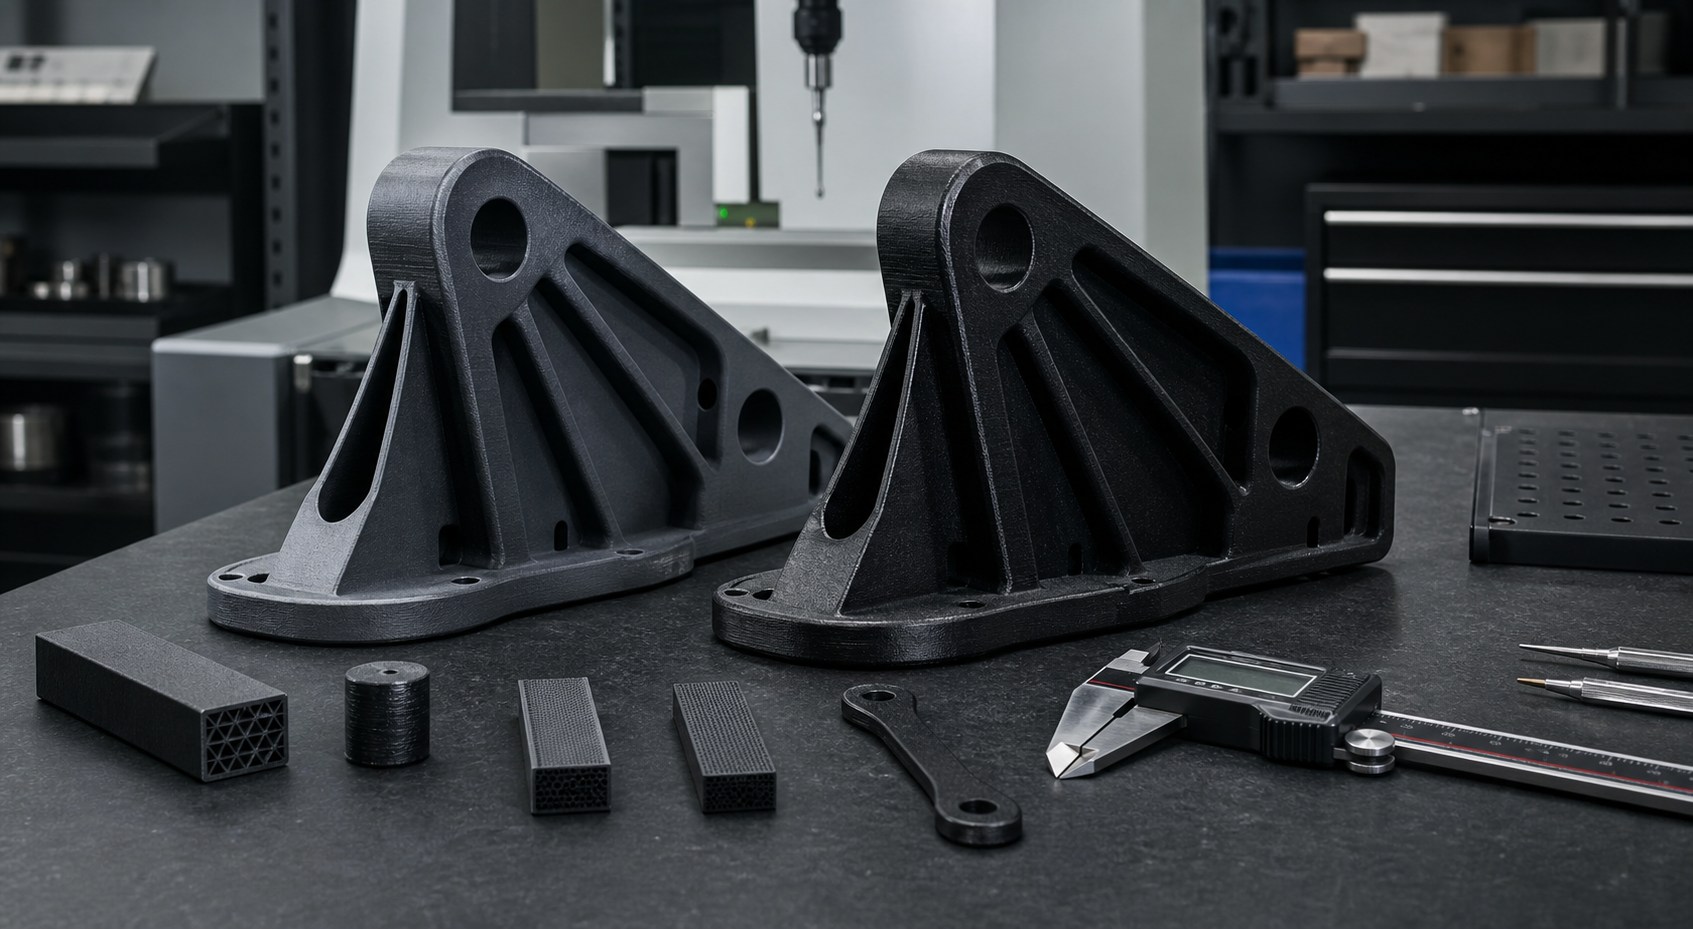
- Los requisitos de temperatura son moderados: El PET-CF puede ser suficiente sin necesidad de pasar a un flujo de trabajo de impresión más complejo.
- Esta pieza necesita rigidez más que resistencia al calor extremo: La PET-CF puede ser una opción de menor riesgo.
- El equipo necesita reducir los costes de desarrollo: El PET-CF suele ser más accesible que el PPA-CF.
- Esta versión está pensada para la creación de prototipos funcionales, más que para la validación en entornos extremos: La PET-CF podría ser la vía más eficaz.
Errores habituales entre PPA-CF y PET-CF
| Error | Riesgo | Un enfoque mejor |
|---|---|---|
| Elegir PET-CF para aplicaciones que requieren temperaturas más elevadas | La pieza se ablanda o se desplaza durante el funcionamiento | Ajusta la temperatura real de servicio antes de bloquear el material. |
| Elegir PPA-CF sin la función de impresión | Alto porcentaje de desechos y resultados inestables | Comprueba primero que la cámara, la boquilla y el sistema de secado estén listos |
| El uso de la fibra de carbono como factor decisivo | No se cumplen los límites del polímero base | Elige la familia de resinas antes de decidir el tipo de relleno |
| Sin tener en cuenta el coste de la iteración | El presupuesto del prototipo aumenta demasiado rápido | Utiliza PPA-CF solo cuando la aplicación lo necesite realmente |
PPA-CF frente a PET-CF para la contratación de ingeniería
Si la pieza debe destinarse a una aplicación de ingeniería que requiera temperaturas más elevadas o sea más exigente, el PPA-CF suele ser la opción más adecuada. Si la pieza requiere un prototipo rígido con relleno de carbono que no tenga que soportar temperaturas extremas, el PET-CF puede ser la opción comercial más eficiente.
¿Por qué elegir el plástico de nailon?
Nylon Plastic ayuda a los equipos a decidir si es técnicamente necesario optar por una solución con carbono resistente a altas temperaturas o si un material con carbono más sencillo satisfará los requisitos reales del proyecto.
Lecturas relacionadas
- Guía de materiales de la PPA
- Plásticos técnicos para altas temperaturas
- PA6-CF frente a PET-CF frente a PC-CF
- Servicios de impresión 3D en plástico
- Guía de filamentos para PC
Processing Temperature Requirements: The Real Gate Between These Materials
The practical dividing line between PPA-CF and PET-CF is often the printer’s hot-end and chamber capability, not the data sheet numbers. PPA-CF typically requires a nozzle temperature above 280°C and a heated chamber approaching 80-100°C for reliable layer adhesion. PET-CF can generally be printed at 250-270°C with chamber temperatures below 70°C. A printer that runs PET-CF successfully may still be unable to produce dimensionally stable PPA-CF parts. Before committing to PPA-CF, verify that the printer’s thermistor, heater cartridge, and firmware can sustain the required temperature envelope through the full build duration, not just for the first few layers.
Post-Processing Differences: Annealing Requirements
Both PPA-CF and PET-CF benefit from annealing, but the requirements differ substantially. PPA-CF parts typically need a controlled ramp to 120-150°C held for 2-4 hours to relieve internal stresses and stabilize crystallinity, while PET-CF annealing is usually adequate at 80-100°C. Skipping this step on PPA-CF can leave the part 20-30 percent below its rated heat deflection temperature and susceptible to warpage during service. The annealing fixture and support strategy must be defined before the build, not as an afterthought.
Cost-Per-Part Breakdown: When the Price Gap Matters
PPA-CF filament typically costs 2 to 3 times more per kilogram than PET-CF, but the per-part cost gap is often wider because PPA-CF’s higher scrap rate and longer print times amplify the difference. For a batch of 20 functional prototypes, the total cost including material, printer time, post-processing, and failed builds can run 3 to 5 times higher for PPA-CF. This cost multiplier is justified when the part genuinely needs high-heat performance, but it represents wasted budget when PET-CF would have met the thermal requirement. Teams should estimate both the material cost and the process yield before choosing.
Preguntas frecuentes
Comparar Comparación entre el nailon y el policarbonato incluidas recomendaciones sobre resistencia, temperatura, coste y aplicaciones.
¿Es la PPA-CF mejor que la PET-CF para el calor?
Normalmente sí. El PPA-CF suele elegirse cuando la pieza debe soportar temperaturas más elevadas o un entorno técnico más exigente.
¿Por qué no utilizar PPA-CF para todas las piezas de fibra de carbono?
Porque suele implicar una mayor dificultad de impresión y un mayor coste, lo cual no se justifica a menos que la aplicación requiera realmente ese rendimiento.
¿Cuándo basta con una PET-CF?
El PET-CF suele ser suficiente para prototipos funcionales rígidos y modelos de ingeniería de menor riesgo en los que no se requiere resistencia al calor extremo.
¿Cuál es el principal riesgo asociado al PPA-CF?
El principal riesgo es elegirlo sin la capacidad de impresión y el control de procesos necesarios para que funcione de forma constante.
¿Qué debo enviar para obtener una recomendación sobre PPA-CF frente a PET-CF?
Indica el modelo, la temperatura de servicio, los requisitos de carga y si la pieza impresa es un prototipo o un componente de uso final de baja producción.
Envíanos los requisitos de la pieza si necesitas ayuda para decidir si es necesario utilizar PPA-CF o si basta con PET-CF.